商机详情 -
绍兴电火花机加工解决方案案例
米尔迪克自主研发的X-Worker自动化单元,集成了电极自动上下料机构、条码芯片识别系统、程序自动调用模块、偏心自动补偿功能,可与镜面火花机无缝对接,实现24小时无人化放电加工。操作员只需在料架上将电极放好,机器自动扫描电极上的条码或芯片,识别工件和工序;自动调用对应的加工程序;机械手自动抓取电极、装夹到主轴;加工完成后自动换下一个电极。X-Worker还可实时监控产量、报警等数据并记录,支持以Excel表格形式导出,远程维护功能可在系统出现问题时远程登录进行诊断和修复。在东莞长安、深圳松岗、佛山顺德的多家模具厂落地应用中,搭配ATC电极库后,单台设备夜班无需安排操作工值守,夜班人工从2人缩减至0人,设备有效加工时长从每天16小时提升至24小时,单台设备有效产能提升40%以上。米尔迪克火花机全数字式交流伺服驱动,响应快、定位准、能耗低。绍兴电火花机加工解决方案案例
电火花机加工解决方案
多腔模具、连接器模具往往需要数十甚至上百支电极完成放电加工。人工换电极不*耗时,还容易发生顺序错误、装夹不到位等问题。一旦换错电极,轻则加工尺寸偏差,重则整套模具报废。夜班操作员疲劳时失误率更高,而招到熟练的夜班师傅越来越难。米尔迪克可选配4工位或16工位ATC电极库,实现自动换电极。操作员只需在加工开始前将所有电极按顺序装夹到刀库中,系统会根据编程顺序自动抓取、更换,每支电极的换刀时间不到三十秒,且绝不会出错。同时,ATC在每次换刀时会自动检测电极偏心和基准位置,发现偏差超差即报警停机,避免“硬干”。某连接器模具厂采用16工位ATC后,夜班从两人减至一人,一年节省人工成本十余万元,换错电极导致的报废从此消失。需要说明的是,ATC只能自动换电极,工件仍需人工装夹。米尔迪克提供后续加装服务,客户可根据实际需求灵活配置。江门米尔迪克电火花机加工解决方案连接器模具上百支电极,16工位ATC自动换刀,换错电极现象从此消失。
精密连接器模具是3C电子制造领域的**装备,特点是电极数量极多、特征微小、精度要求高。一套连接器模具可能用到上百支电极,有些直径*0.3毫米。深窄槽加工排屑通道狭窄,极易引发拉弧短路。人工换电极不*慢,还容易出错,一次换错顺序整套模具报废。米尔迪克16工位ATC电极库配合X-Worker自动单元,操作员只需将所有电极一次性装夹到刀库中,系统自动按编程顺序调用更换,每支换刀不到三十秒,每次换刀自动检测偏心和基准位置,发现偏差即报警停机。昆山某连接器模具厂使用AD30后,0.4mm窄缝清角合格率从83%升至98%,加工周期缩短35%,订单溢价15%-20%。深圳宝安松岗某精密连接器模具厂使用AD50后,电极损耗从1.2%降至0.1%,月省4万元。精密连接器模具加工的多电极管理难题,米尔迪克给出了完整的自动化解决方案。
3C电子模具对表面光洁度和尺寸精度的要求日益严苛,但许多火花机难以兼顾。手机中框模具既有高光外观面,又有精密卡扣槽,同一模具上不同区域要求不同。传统方案需要多台设备分工序,周转多次,累积误差大。米尔迪克AD系列镜面火花机具备分区加工能力,操作员可以在同一工件上设定不同区域的不同加工参数,系统自动切换。深圳某手机结构件厂加工中框模具,外观面采用镜面参数(≤Ra0.1μm),卡扣槽采用高速参数,一次装夹完成全部放电工序,公差控制在±0.008毫米以内,交付周期缩短四成。部分系统软件终生**升级,分区加工功能持续增强。工艺支持团队可提供3C模具加工方案设计服务。手机中框模具高光面与卡扣槽分区加工,一次装夹完成。
米尔迪克通过PIKA超精镜面放电回路优化放电参数与材料匹配,将**小电极损耗控制在0.1%。这一数据远低于行业平均的0.3%-0.5%,相当于每加工100mm深度,电极损耗不到0.1mm。低电极损耗的实现依赖三个核心技术:PIKA回路精确控制每次脉冲能量,避免异常放电过度侵蚀电极;11种材料适配参数库确保不同材料以比较好参数加工;自适应放电控制实时监测,在异常放电前自动调整参数保护电极。在中山小榄某智能锁端子钨钢模具厂的应用中,采用AR40搭载硬质合金**放电工艺包后,铜钨电极加工钨钢的损耗比普通设备低60%-70%,单套模具电极用量从3-4支减到1-2支,加工时间压缩到16小时,综合成本降低约40%。电极损耗控制的**在于放电参数的精细调控,米尔迪克通过优化放电参数,系统实时监测电极损耗状态,动态调整放电能量与频率。机械式自动上下门一键开关加工液槽,大型机床操作更加轻松省力。米尔迪克电火花机加工解决方案标准
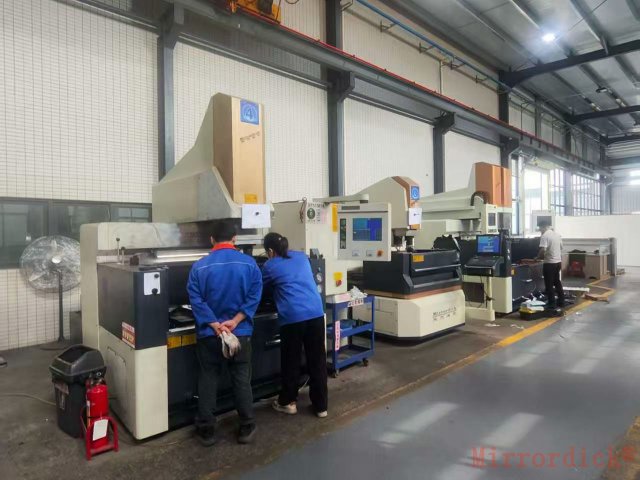
米尔迪克河源智能产业园占地约31.84亩,具备铸件加工、整机装配、72小时负载检测完整产线。绍兴电火花机加工解决方案案例
宁波北仑一家大型压铸模具厂,主营新能源车身结构件、一体化压铸模具。工件重量达12吨、尺寸超2米,普通机床承重不够、精度难保证,传统设备需多次装夹,累积误差大、加工周期长。引入米尔迪克AM系列单牛头火花机后,采用牛头式固定工作台结构,最大支持17吨承重、3200×1200mm加工行程,大型重型模具装夹一次即可完成全部加工,避免多次装夹带来的累积误差。12吨压铸模具一次装夹完成全部加工,精度一致性明显改善,加工周期从100小时压缩到60小时左右,装夹次数从3-4次减到1次,加工周期缩短40%。各轴均具备步距误差补偿功能,定位精度(JIS标准)6μm/300mm,重复定位精度3μm/300mm。配合自研1ms自适应防积碳算法,深腔加工有效降低积碳烧损风险,电极损耗控制在0.1%以内,大幅降低大型压铸模具的电极耗材成本。绍兴电火花机加工解决方案案例
深圳市米尔迪克精密机械科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,深圳市米尔迪克精密机械科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!