商机详情 -
肇庆附近三轴深孔钻推荐厂家
恒温稳定的 “精度保障者”车间温度波动易导致设备热变形,影响加工精度,精准精密三轴深孔钻通过恒温控制设计维持稳定加工状态。设备主轴与导轨配备温控系统,将温度控制在 22±1℃,即使环境温度变化 5℃,主轴热变形量仍≤0.002mm。同时机身采用铸铁材质,经时效处理消除内应力,减少温度变化对机身精度的影响。在南方夏季无空调车间,该设备加工的轴承套圈深孔,尺寸偏差始终控制在 ±0.004mm 以内,与恒温车间加工质量一致,确保全天候稳定生产。精准精密三轴深孔钻,适配枪钻常规工艺,中小孔径深孔加工高效且性价比突出。肇庆附近三轴深孔钻推荐厂家
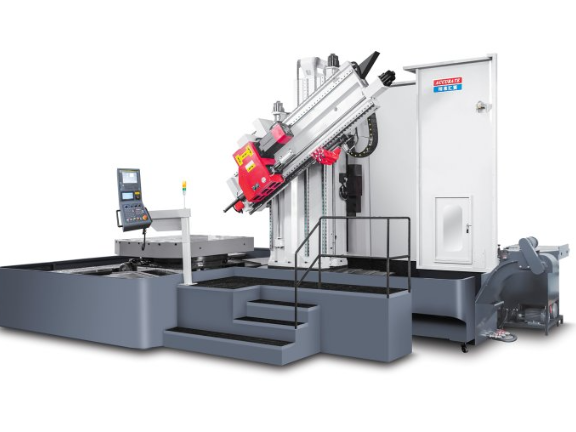
作为中端精密深孔加工的主流装备,精细三轴深孔钻融合了精细定位、高效冷却等主要技术,兼顾精度、效率与实用性,助力中小企业实现精密加工的低成本升级。设备搭载智能高压冷却润滑系统,将冷却润滑剂精细输送至钻削前列,既能快速带走钻削产生的热量,降低刀具磨损,延长刀具使用寿命25%以上,又能有效消除铁屑,避免铁屑粘连影响孔壁质量,使孔壁粗糙度可达Ra1.0μm以下。同时,设备配备简洁易懂的操作界面,支持参数预设、程序存储与一键调用功能,操作人员经过短期培训即可上手,大幅降低人力成本与操作门槛,可选配自动化上下料模块,实现半无人化连续加工,有效提升生产效率,缓解中小企业用工压力。肇庆附近三轴深孔钻推荐厂家三轴深孔钻冷却系统压力可控,适配不同深度孔径,杜绝高温烧孔、刀具磨损过快问题。
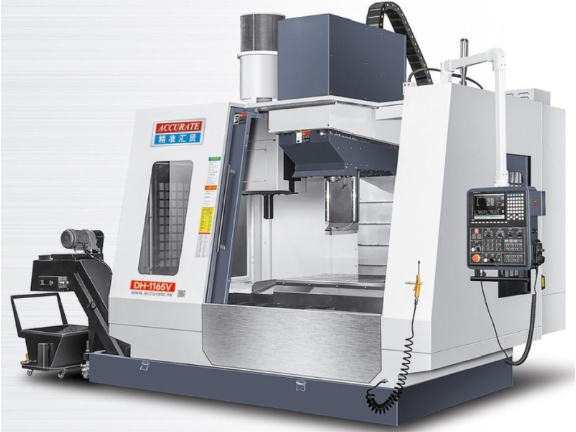
三轴深孔钻搭载工业级数控系统,支持CAD/CAM图纸直接导入编程,内置丰富加工工艺参数库,简化复杂操作流程。主轴最高转速可达7000r/min,搭配4kw主电机,能适配不同硬度材料的加工需求,无论是普通钢材还是不锈钢等金属材质,都能实现高效切削。设备采用工件固定、刀具旋转进给的加工方式,X、Y轴快速移动速度达3m/min,Z轴快速移动速度达5m/min,加工效率较传统摇臂钻床提升6倍以上,大幅缩短生产周期。针对模具制造行业需求,三轴深孔钻可精细加工模具水道孔、顶、热流道孔等关键孔位。其孔中心线偏斜≤1mm/1000m,孔直线度≤0.05mm/100mm,能有效避免孔位偏差影响模具成型效果。超宽工作空间设计便于大型模具工件装夹,工作台承重可达1000kg,可适配不同尺寸模具的加工需求。加工过程中无需频繁装夹,减少装夹误差,确保模具孔系的位置精度与一致性,助力模具行业提升产品合格率。
针对通用机械零部件的批量加工场景,三轴深孔钻通过标准化生产流程保障加工一致性。设备支持批量编程与参数存储功能,可将成熟的加工参数保存至系统,后续加工相同工件时直接调用,无需重复调试。其配备的工件定位检测系统,可自动识别工件装夹偏差并进行小幅补偿,确保批量加工中每一件工件的孔位精度一致。在批量加工直径10mm、深度200mm的传动轴深孔时,批量尺寸偏差波动≤0.006mm,合格率稳定在99.8%以上,为企业实现标准化、规模化生产提供有力支撑。三轴深孔钻操作界面简洁直观,参数调节简单,新手亦可快速熟练操作设备。
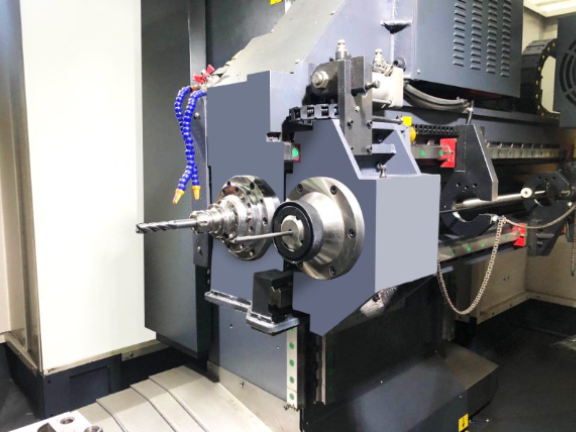
在汽车零部件制造领域,精细三轴孔钻发挥着不可替代的主要作用。汽车发动机缸体、变速箱壳体、制动系统零部件等关键部件,均需要加工大量不同规格、不同位置的精细孔位,这些孔位直接影响零部件的装配精度与使用性能。例如,发动机缸体上的气门孔、油道孔等,不*要求孔径精度高,还需保证各孔位之间的位置度偏差极小,否则会导致发动机动力输出不足、油耗增加等问题。精细三轴孔钻凭借三轴联动的精细定位能力,可一次性完成缸体上多个孔位的连续加工,无需多次装夹调整,既提升了加工效率,又保证了孔位之间的位置精度,为汽车零部件的高质量生产提供了稳定保障。精准精密三轴深孔钻,批量模具孔加工一致性强,有效提升模具生产整体良品率。河源加工三轴深孔钻
一体铸铁机身配恒温主轴,精准三轴深孔钻抑制热变形,全天候批量深孔加工精度不漂移金站网.肇庆附近三轴深孔钻推荐厂家
全生命周期的品质保障精准精密机械以完善的品质管控与服务体系,保障深孔钻设备全生命周期稳定运行。主要部件(如电主轴、伺服系统、冷却单元)均选用国际或国内品牌,通过 1000 小时连续运行测试,平均无故障时间(MTBF)超 6000 小时,部分高级机型可达 8000 小时以上。厂家提供 “售前咨询 - 上门安装 - 操作培训 - 定期维护” 全流程服务,针对中小客户推出 “72 小时响应” 机制,20 个全国服务网点可快速提供上门维修;针对大型企业,提供驻场技术支持,确保生产线连续运转。同时,建立配件应急供应体系,常用易损件(如钻头、导轨、密封圈)库存充足,可实现 48 小时内发货,比较大限度减少设备停机时间,为客户创造持续价值。肇庆附近三轴深孔钻推荐厂家