商机详情 -
汕尾三轴深孔钻厂商电话
恒温稳定的 “精度保障者”车间温度波动易导致设备热变形,影响加工精度,精准精密三轴深孔钻通过恒温控制设计维持稳定加工状态。设备主轴与导轨配备温控系统,将温度控制在 22±1℃,即使环境温度变化 5℃,主轴热变形量仍≤0.002mm。同时机身采用铸铁材质,经时效处理消除内应力,减少温度变化对机身精度的影响。在南方夏季无空调车间,该设备加工的轴承套圈深孔,尺寸偏差始终控制在 ±0.004mm 以内,与恒温车间加工质量一致,确保全天候稳定生产。三轴深孔钻冷却系统压力可控,适配不同深度孔径,杜绝高温烧孔、刀具磨损过快问题。汕尾三轴深孔钻厂商电话
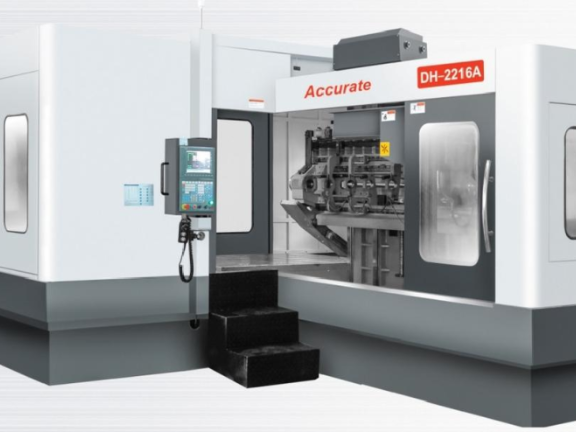
立式accurate三轴深孔钻针对立式加工场景设计,实现了全自动化切换作业,部分机型如DH-850V、DH-1170V等,可在10秒内完成导向套、钻咀与铣刀的自动更换,无需人工干预,大幅提升作业效率,降低人工操作误差。设备采用专利环型导套座设计,确保刀具更换过程中组件不会脱落,既提升了生产安全性,也保证了加工精度的连续性。该机型工作台负重可达8~18吨,可承载大型工件的加工需求,冷却液压力范围在1~8MPa之间,流量可灵活调节,有效带走加工过程中产生的热量与切屑,避免切屑堵塞影响加工精度,适用于大型管板类零件、电梯导轨等部件的深孔加工。中山三轴深孔钻价格东莞市精准三轴深孔钻,钻孔同轴度优异,有效保障工件后续装配使用精度。
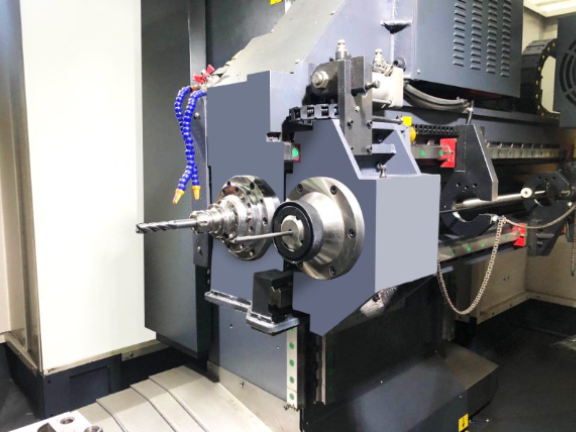
精细三轴孔钻加工过程中的工艺优化要点,是保障加工质量与效率的关键。在加工前,需根据工件材料、孔位规格与精度要求,合理规划加工路径,优先加工浅孔、大孔径孔位,再加工深孔、小孔径孔位,避免加工过程中工件受力变形。同时,要精细选择钻头类型与加工参数,例如加工硬钢材料时选用硬质合金钻头,适当降低进给量、提高主轴转速;加工铝材料时选用高速钢钻头,提升进给量以提高加工效率。在加工过程中,需控制冷却润滑系统的压力与流量,确保冷却油充分覆盖切削区域,及时排屑与降温。此外,定期对设备的传动系统、主轴精度进行校准维护,避免因设备精度衰减导致的加工误差,同时做好加工后的质量检测工作,通过三坐标测量仪等设备对孔位精度进行抽检,确保产品符合质量要求。
与传统孔加工设备相比,精细三轴孔钻在加工效率、加工精度与加工灵活性上均展现出明显优势。传统孔加工多采用单轴钻床,加工多方位孔位时需要多次调整工件装夹角度,不*操作繁琐,还易因装夹误差导致孔位精度偏差;而精细三轴孔钻通过三轴联动,可在一次装夹后完成所有孔位的加工,有效消除装夹误差,提升加工精度。在加工效率上,三轴联动的连续加工模式大幅缩短了加工周期,例如加工一个包含10个不同位置孔位的工件,精细三轴孔钻的加工时间只为传统设备的1/3-1/2。同时,其灵活的路径规划能力可适配不同形状、不同孔型的加工需求,无需更换工装,降低了生产准备时间与成本。精准三轴深孔钻自动换刀排屑,可加工阶梯孔斜孔,钢铝铜多材质通用,降低人工装夹损耗。
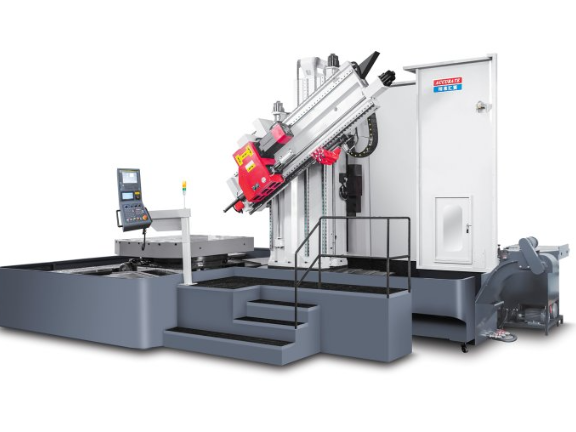
标准化生产的 “批量加工助手”针对中小批量标准化零件加工,精准精密三轴深孔钻通过自动化辅助功能提升效率。设备可选配自动送料机构,实现工件自动装夹与卸料,单人可监管 2 台设备,人工成本降低 50%;支持加工参数存储与调用,同一批次零件加工时,只需调取历史参数,无需重复设置,参数调用误差≤0.001mm。在电机端盖批量生产中,该设备加工直径 15mm、深度 100mm 的定位孔,单日产量达 800 件,且尺寸一致性偏差≤0.003mm,满足标准化零件的批量加工需求。一体铸铁机身配恒温主轴,精准三轴深孔钻抑制热变形,全天候批量深孔加工精度不漂移金站网.阳江三轴深孔钻价格表
东莞市精准精密三轴深孔钻,为模具加工厂解决常规深孔外协难题,实现自主加工生产。汕尾三轴深孔钻厂商电话
精细三轴孔钻在模具零部件加工中,为复杂模具的孔位加工提供了高效解决方案。模具的导向孔、顶、水路孔等关键孔位,不*分布复杂,还对孔位精度与垂直度要求严苛,直接影响模具的合模精度与成型质量。传统模具孔加工多采用人工操作或单轴设备分步加工,效率低下且精度难以保证;而精细三轴孔钻可根据模具的三维设计图纸,通过数控系统编程生成加工路径,借助三轴联动技术精细定位每个孔位,实现对复杂分布孔位的一次性加工。同时,其高刚性的主轴系统与模具钢钻头,可有效应对模具钢等强度高度材料的加工需求,保证孔壁光滑、孔径均匀,提升模具的使用寿命与成型稳定性。汕尾三轴深孔钻厂商电话