商机详情 -
杭州数控平旋盘购买
平旋盘的一端装着固定不动的前立柱,在前立柱的垂直导轨上装有主轴箱,它可上下移动,并由悬挂在前立柱空心部分内的对重来平衡,在主轴箱上集中了主轴部件、变速箱、进给箱与操纵机构等部件。切削刀具安装在主轴前端的锥孔里,或装在平旋盘的径向刀架上,在工作过程中,主轴一面旋转,一面沿轴向作进给运动。平旋盘只能旋转,装在它上面的径向刀架可以在垂直于主轴轴线方向的径向作进给运动,平旋盘主轴是空心轴,主轴穿过其中空部分,通过各自的传动链传动,因此可转动,在大部分工作情况下使用主轴加工,只有在用车刀切削端面时才使用平旋盘。与普通镗刀不同的是,数控平旋盘和可变径镗头。杭州数控平旋盘购买
平旋盘
数控平旋盘和数控可变径镗头(U轴刀具)的特点和优势:完全数控,主轴旋转的同时,刀具可以沿径向进行数控控制,可加工过程中实时变径,因此可以对曲面、球面进行精度良好的加工,能加工复杂轮毂孔,如两头小中间大的瓶状腔;一只数控平旋盘和数控可变径镗头相当于无数把镗刀的加工能力;不论用户是设计新产品还是进行产品改进设计,都可以通过重新编写机床的程序进行调整,以适应新的加工要求,而不需要再购买其他的刀具,节省刀具成本。复杂型面加工平旋盘购买数控平旋盘加工类型:圆锥面、圆柱面和多直径轮廓不同直径的镗孔。

平旋盘可以使得主旋转运动与镗刀线性运动之间相配合,且无干涉互不影响,可以实现镗刀与其他伺服轴的插补运动,提高零件的加工效率和质量。数控平旋盘加工类型:锥形孔、复杂轮廓变径孔。在机械制造中有些箱体零件的内孔中有需要加工的槽,这就需要使用镗床加工,并且要求镗刀有径向给进的功能。在镗床上加工箱体零件与镗削内孔位置精度高的大端面、以及版辊的两端锥孔和端面加工,需要使用镗刀径向进给的方法才容易保证加工精度,而传统镗刀径向调整需要手动,无法实现与其他伺服轴实现插补运动,导致加工零件效率低、质量差。因此,在现有的镗床(如卧式镗床)上均安装有平旋盘,平旋盘作为镗床的重要部件可以使得加工具有更大的普遍性,适应更多的加工要求。
平旋盘只能旋转,装在它上面的径向刀架可以在垂直于主轴轴线方向的径向作进给运动,平旋盘主轴是空心轴,主轴穿过其中空部分,通过各自的传动链传动,因此可独自转动,在大部分工作情况下使用主轴加工,只有在用车刀切削端面时才使用平旋盘。后立柱上的支承架用来夹持装夹在主轴上的主轴杆的末端,它可以随主轴箱同时升降,因而两者的轴心线始终在同一直线上,后立柱可沿床身导轨在主轴轴线方向上调整位置。安装工件的工作台安放在床身中部的导轨上,它有下滑座、上滑座与工作台相对于上滑座可回转。这样,配合主轴箱的垂直移动,工作台的横向、纵向移动和回转,就可加工工件上一系列与轴心线相互平行或垂直的孔。数控平旋盘特点:完全数控,主轴旋转的同时,刀具可以沿径向进行数控控制。
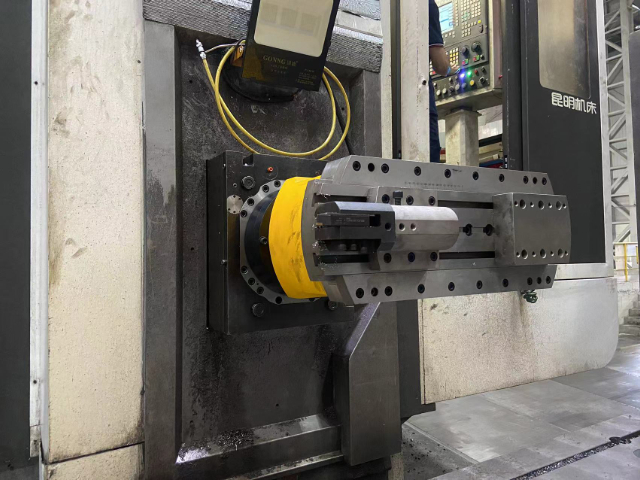
平旋盘连接方式:通过法兰盘与机床主轴端面以手动或自动方式连接,由镗轴或铣轴带动其旋转。自动配平,可机械手换刀,安装在加工中心,卧加或专机上使用。平旋盘控制方式:机床数控系统具备U轴(或系统升级增加U轴控制器)直接由U轴控制,可与其他轴联动。机床数控系统不具备U轴,可额外选配单独的控制器,通过与机床的辅助控制功能连接,实现U轴控制,但不能与其他轴联动。用平旋盘CH系列加工口袋座,由于受到刀具长径比的影响,只针对浅孔口袋座加工。平旋盘刀具的轴向位移通过Z轴的移动来实现。郑州数控平旋盘设计厂家
数控平旋盘要求:一般适用于镗铣床,具备W伸缩轴的加工中心及专机!杭州数控平旋盘购买
数控平转盘的径向进给方法:定位方法和切割点:定位方法可分为两种类型;一个是内部定位,外部定位是一种定位方法,即在板外增加定位孔作为铣板的定位孔。它的优点是易于管理。如果提前做好规格,一般有15种左右的铣板模板。内部定位是一种常见的方法。所谓内部定位是指选择印刷电路板上的安装孔、插孔或其他非金属孔作为定位孔。孔的相对位置应在对角线上,大直径孔应尽可能选择。另一个是外部定位。定位对于流程设计者来说也非常重要。通常,定位方案应在电路板的初步生产过程中确定。杭州数控平旋盘购买