商机详情 -
浙江通用平旋盘
数控平旋盘是一种新型的工业应用设备,它的诞生很好提高了生产效率,促进了工业自动化的发展。数控平旋盘包括滑块、齿轮、滚珠丝杠、交流伺服电机,伺服电机与由行星轮系组成的差动机构连接,通过齿轮、锥齿轮与双滚珠丝杠副连接,滚珠丝杠副的螺母与平旋盘滑块连接,另外由交流伺服电机带动一对啮合齿轮,啮合齿轮与滚珠丝杠连接,滚珠丝杠通过滚珠丝杠螺母与撞块相连,通过撞块移动压合固定在主轴箱上的零点开关、正向极限开关和负向极限开关。本实用新型定位精度高,实现平旋盘切削的数控化。数控平旋盘普遍应用于以下行业:航空航天。浙江通用平旋盘
平旋盘
数控平旋盘,在主切削运动时,平旋盘可实现径向进给,实现复合加工。传统的平旋盘分为两类,一类为机械式,只能在加工时作单轴径向移动,无法实现与多轴的联动控制;另一类是数控平旋盘,在主切削运动时,平旋盘可实现径向进给,实现复合加工。只数控平旋盘相当于无数把镗刀的加工能力;不论用户是设计新产品还是进行产品改进设计,都可以通过重新编写机床的程序进行调整,以适应新的加工要求。数控平旋盘加工类型:锥形孔、复杂轮廓变径孔。不带中心出水型平旋盘预定用平旋盘CH系列加工口袋座,由于受到刀具长径比的影响,只针对浅孔口袋座加工。
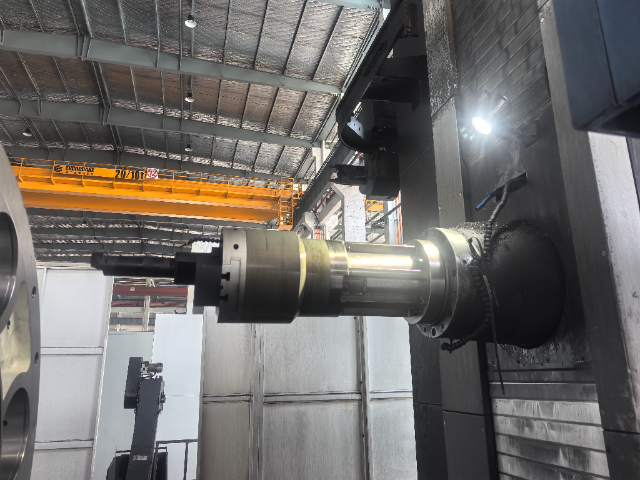
数控平旋盘是一种新型的工业应用设备,它的诞生很好提高了生产效率,促进了工业自动化的发展。数控平旋盘的轴承。丝杠轴承承受的主要是轴向载荷,除自重外,径向丝杠一般无外加载荷,对丝杠的轴承主要要求刚度和精度较高。另外,所配备的轴承要采用尽量小的摩擦力矩。滚珠丝杠副的支承形式采用一端固定,一端游动的形式。再加上数控平旋盘主要用于数控落地镗铣床。由于传统的机械式平旋盘在生产各种复杂型面时不能很好的完成加工,逐步将被淘汰,数控平旋盘将取而代之。
数控平转盘的径向进给方法:进给方向和补偿方法:当铣刀切入板材时,一个待切削面总是朝向铣刀的切削刃,而另一个面总是朝向铣刀的切削刃。前者加工表面光洁,尺寸精度高。主轴总是顺时针旋转。因此,无论是主轴固定工作台的运动还是工作台固定主轴的运动,数控铣床在铣削印刷电路板的外轮廓时都应该采用逆时针方向。这就是通常所说的反向铣削。然而,当铣削电路板内部的框架或凹槽时,采用正向铣削方法。铣板补偿是指机器在铣板过程中自动设定设定值,使铣刀自动将铣削线的中心偏移铣刀设定直径的一半,即半径距离,以保持铣削形状与程序设定一致。同时,如果机床具有补偿功能,应注意补偿的方向和使用程序的命令。如果补偿命令使用不当,电路板的尺寸或多或少等于铣刀直径的长度和宽度。数控平旋盘原理:刀具的轴向位移通过滑枕的移动或工作台的移动来实现。

因平旋盘主要用于车床、铣床,我们就此来看看平旋盘的横向与纵向进给形式。进给运动,机床的基本运动之一,对机床的加工质量和生产效率都有直接的影响。通常,进给运动在主运动为旋转运动时是连续的,而在运动为直线运动时是间歇的。定制平旋盘平旋盘在轮毂孔,柱塞泵球窝,转向节,牙轮钻头,汽车连杆球头。对于有一定加工范围的机床,其进给运动要求能够变速,以适应不同的工艺要求。当进给量级数较多时,通常采用等比数列作为进给量系列;只有在特殊情况下才使用等差数列。数控平旋盘针对自动换刀而设计,可以应用于大部分的加工中心。浙江库存平旋盘
平旋盘作为镗床的重要部件使得加工具有很大的普遍性。浙江通用平旋盘
使用卧式镗床加工时,刀具装在主轴、镗杆或平旋盘上,通过主轴箱可获得需要的各种转速和进给量,同时可随着主轴箱沿前立柱的导轨上下移动。工件安装在工作台上,工作台可随下滑座和上滑座作纵横向移动,还可绕上滑座的圆导轨回转至所需要的角度,以适应各种加工情况。当机床的主轴箱,工作台处于或接近运动极限位置,操作者不得进入下列区域:1、主轴箱底面与床身之间;2、镗轴与工作之间;3、镗轴伸出时与床身或与工作台面之间;4、工作台运动时与主轴箱之间;5、镗轴转动时,后尾筒与墙、油箱之间;6、工作台与前主柱之间;7、其他有可能造成挤压的区域。浙江通用平旋盘