商机详情 -
辽宁柔性力控打磨头生产厂家
机器人进行接触式磨抛时,除了考虑打磨头本身的切削能力,还要关注工具与工件之间的接触状态。尤其面对曲面、凸凹面、焊缝等区域,机器人按照既定路径运动,工件轮廓和装夹状态又可能存在变化,此时可以结合FDC力控系统参与力位补偿。FDC力控系统与具体打磨工具承担的作用不同,前者用于力位补偿,风磨机、研磨机、强磨机等则负责相应的材料处理,因此设备配置时需要把两者的作用区分开。轻切削工况可根据加工要求选择风磨机、研磨机;强磨机根据型号与功率差异,分别适配中切削、重切削工况。对于复杂凸凹表面的接触式磨抛,还可以根据工件结构、加工路径及机器人姿态进一步匹配产品。盈连科技围绕机器人力控磨抛提供FDC力控系统、打磨工具、浮动主轴、专业打磨机器人及力控打磨工作站,可根据不同接触式磨抛任务组织相应设备。当毛刺分布在多个方向时,打磨头既要考虑工具形式,还需要同步规划机器人进入方向和加工顺序。辽宁柔性力控打磨头生产厂家
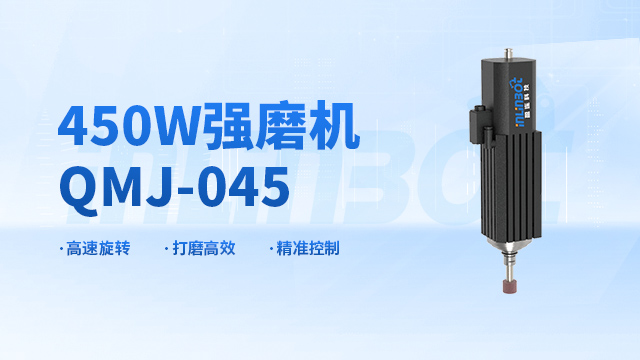
钢铁工件选择打磨头时,可以先根据前序加工方式判断后续需要处理什么。焊接完成后,重点通常落在焊缝及邻近表面;切割后的零件可能还要修整边缘和局部余量;经过机加工的工件,则可能涉及孔口、毛刺等位置。不同任务对应的材料去除程度并不一致,因此打磨头也需要分工。轻切削工况可根据加工要求选择风磨机、研磨机,其中风磨机行程大,适合曲面,研磨机精度高;强磨机根据型号与功率差异,分别适配中切削、重切削工况。涉及金属焊缝打磨及抛光时,还可以结合FEG-5045力控强磨机,其采用轴向浮动方式,浮动行程20mm,电机功率4.5kW,额定转速12000r/min。若由机器人完成加工,还要同步考虑工件装夹、焊缝走向和工具姿态。盈连科技面向金属加工等应用方向提供FEG力控强磨机系列产品、打磨工具、FDC力控系统、专业打磨机器人及力控打磨工作站,可对应不同磨抛任务进行设备配置。福建打磨头怎么选冒口尺寸较大时,不宜直接依靠打磨头完成全部处理,可先结合切割机去除较大部分材料。

铸件冒口处理对打磨头的要求与普通表面修整并不相同,因为这类工序通常伴随较明显的材料去除,设备选择需要围绕冒口尺寸、残留余量和后续加工阶段展开。冒口较大时,可以先通过切割完成前段材料去除,盈连FEG-5055、FEG-5055H属于切割机,可结合相应工序进行配置;切割后仍有较多余量时,再根据加工需求选择强磨机,其中强磨机根据型号与功率差异,分别适配中切削、重切削工况。随着余量逐步减少,后续还可以继续安排局部修整和表面磨抛,使切割、强磨与精细处理各自承担对应任务。机器人参与冒口处理时,还要结合冒口所在位置设计装夹方式和工具进入方向,多面铸件则需同步考虑不同加工区域的覆盖。盈连科技可提供切割机、强磨机、专业打磨机器人及力控打磨工作站等产品,为铸件冒口去除及后续磨抛工序提供相应设备配置。
了解打磨头价格时,先明确需要哪一种浮动方式和加工任务,比直接询问一个统一价格更有参考意义。实际项目中,有的工件需要处理边缘、内框和异形轮廓,有的则涉及凸凹表面的接触式磨抛,不同任务对应的产品结构、工具搭配以及机器人配置都会影响整体投入。以径向浮动产品为例,RCD-G570D为径向浮动锉刀,RCD-E600D则属于径向浮动主轴,两者在具体工序中的使用方式并不相同;如果项目还需要与专业打磨机器人、工装或力控打磨工作站组成作业单元,报价范围也会随配置发生变化。因此询价前可以整理工件材质、尺寸、待加工位置、当前工序、材料去除要求以及是否需要机器人作业等信息,让设备选择先与加工任务对应。盈连科技拥有径向浮动锉刀、径向浮动主轴、FDC力控系统以及力控打磨工作站等产品,可围绕实际磨抛工况确定配置,再形成相应的设备方案与报价。冒口存在较多材料余量时,可先进行切割处理,再根据剩余区域选择打磨头完成后续强磨和修整。

曲面工件的打磨与规则平面不同,随着机器人沿外形移动,工具姿态和接触位置也会不断发生变化,因此选择打磨头时需要先看曲率变化、加工区域大小以及材料去除程度。对于轻切削工况,可根据加工要求选择风磨机或研磨机,其中风磨机行程大,适合曲面,研磨机精度高;如果曲面上还分布着边缘、转角或局部轮廓,则需要把这些位置单独划分出来,再根据工具进入空间选择相应产品。面对复杂凸凹表面的接触式磨抛,还可以结合FDC力控系统,其具备接触力调节、复杂凸凹表面适应、重力补偿和位置补偿等功能,使机器人运动与曲面接触要求能够在设备配置中考虑。进入批量作业后,还要通过工装建立加工基准,并根据曲面形态规划机器人路径。盈连科技可提供风磨机、研磨机、FDC力控系统、浮动主轴、专业打磨机器人及力控打磨工作站,为不同曲面工件的机器人磨抛提供相应产品组合。钣金件存在多个加工面时,打磨头还要与工件变位方式配合,使机器人能够覆盖相应作业区域。辽宁钣金打磨头厂家推荐
钣金件经过切割、折弯和焊接后,会形成不同待处理区域,打磨头可根据具体的位置分别进行选择。辽宁柔性力控打磨头生产厂家
边缘、孔口、内框和异形轮廓出现毛刺时,机器人去毛刺涉及材料去除,还要处理工件轮廓变化带来的接触问题,因此末端产品与力位补偿需要按照各自作用进行配置。对于局部轮廓去毛刺,可以根据工件结构选择RCD-G570D径向浮动锉刀;针对内框等位置,也可以采用RCD-E600D径向浮动主轴搭配旋转锉刀,让机器人沿相应轮廓执行加工。若工件表面存在凸凹变化,或者接触式磨抛需要进行力位补偿,则可以进一步结合FDC力控系统,其具备接触力调节、重力补偿和位置补偿等功能。进入批量生产后,还要通过工装建立加工基准,并把不同毛刺位置转化为明确的机器人运动区域。盈连科技围绕机器人力控磨抛提供RCD系列浮动产品、FDC力控系统、打磨工具、专业打磨机器人及小型打磨工作站,可根据具体去毛刺位置和零件结构组织相应设备。辽宁柔性力控打磨头生产厂家