商机详情 -
广东铜合金打磨头非标定制
生产现场寻找打磨头供应方时,更值得关注的是能否围绕不同工序持续匹配产品。一个零部件从前段材料去除到后续表面修整,可能依次涉及切割、强磨、轻切削、砂带加工或局部去毛刺,如果供应范围过于单一,工艺变化后往往还要重新寻找其他产品。因此考察供应方时,可以先按照自己的工序表列出需要完成的任务,再对应查看产品类型。盈连科技提供风磨机、研磨机、强磨机、切割机、单侧砂带机、双侧砂带机、手持砂带机等打磨工具,同时拥有RCD-G570D径向浮动锉刀以及RCD-G700D、RCD-E600D、RCD-E800D径向浮动主轴。对于准备把人工磨抛转为机器人作业的企业,还可以进一步结合专业打磨机器人、FDC力控系统、耗材自动更换系统及力控打磨工作站组织设备。这样选择供应方时,关注点就能从单个打磨头延伸到不同磨抛工序之间的产品衔接,更便于根据后续生产任务调整配置。需要进行细部修整的工件,可根据加工精度要求选择打磨头,轻切削工况下也可结合研磨机进行配置。广东铜合金打磨头非标定制
边缘、内框和异形轮廓等位置进行机器人磨抛时,末端产品往往需要沿工件外形连续运动,这类任务可以根据实际结构考虑径向浮动产品。与规则平面加工相比,轮廓位置的变化方向更多,如果工具只能按照固定姿态接触工件,装夹状态或局部外形变化就可能影响加工过程,因此选型时需要同时关注浮动方向、工具形式、加工空间和机器人姿态。盈连科技RCD-G570D径向浮动锉刀可结合相应边缘及轮廓加工任务进行配置;盈连科技还拥有RCD-G700D、RCD-E600D、RCD-E800D径向浮动主轴,其中对于内框等局部去毛刺工序,可采用RCD-E600D径向浮动主轴搭配旋转锉刀。实际使用时,还要根据工件尺寸、加工区域和具体磨抛要求确定产品,而不是把径向浮动产品作为所有表面的统一选择。盈连科技围绕机器人力控磨抛还提供专业打磨机器人及力控打磨工作站,可将相应浮动产品纳入机器人作业单元。山东浮动打磨头品牌轻切削工况下,打磨头可根据要求结合风磨机或研磨机,分别对应曲面加工和精细修整等需求。

铝合金零部件的形态从规则表面到内框、边缘、转角都有可能出现,因此选择打磨头时,先看加工位置往往比单纯按照材质选设备更实用。连续表面可以根据面积和外形规划工具运动路线,内框和狭窄区域则要考虑末端产品尺寸及进入方向,边缘去毛刺还需要根据轮廓安排相应加工动作。对于类似内框等局部去毛刺任务,可采用RCD-E600D径向浮动主轴搭配旋转锉刀进行配置;需要处理其他边缘和轮廓时,则应根据实际结构重新判断产品。若属于轻切削工况,还可根据加工要求选择风磨机、研磨机,避免把局部修整与较多材料去除采用同一种配置。机器人参与批量加工时,工件基准、装夹位置以及各加工区域的先后顺序也需要提前确定。盈连科技业务覆盖3C电子、汽车零部件、金属加工等应用方向,并提供打磨工具、浮动主轴、专业打磨机器人及小型打磨工作站等产品,可结合不同零部件的磨抛要求进行选择。
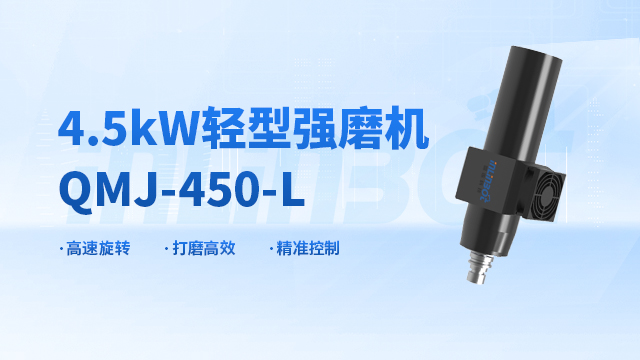
铸件后处理中的工具选择,需要先分清冒口、合模线和表面修整分别属于哪一阶段,因为三类位置对应的材料去除量和加工方式并不一致。冒口存在较大余量时,可以先采用切割机进行前段处理,再根据残留情况选择强磨机;其中强磨机根据型号与功率差异,分别适配中切削、重切削工况。合模线沿铸件轮廓分布时,则需要关注工具沿平面、弧面和转角连续加工的能力。FEG-5045力控强磨机可用于铸件合模线打磨,采用轴向浮动方式,接触力调节范围10—500N,浮动行程20mm,电机功率4.5kW,额定转速12000r/min。进入局部修整阶段后,还可根据实际余量重新选择相应产品。这样配置打磨头,可以让切割、材料去除和轮廓修整分别承担对应任务。盈连科技可提供切割机、强磨机、FEG力控强磨机系列产品、专业打磨机器人及力控打磨工作站,为铸件冒口、合模线及相关磨抛工序提供设备选择。多道工序连续进行时,可以根据不同加工阶段切换打磨头,让材料去除和后续修整分别完成。

打磨头安装到机器人上使用后,选型条件会比人工手持使用更多。除了工具自身的加工特点,还要同时考虑机器人负载、安装接口、工件尺寸、待加工区域和作业空间。较大的连续表面需要规划机器人覆盖范围,曲面和转角需要随着轮廓改变工具姿态,内框、孔口等位置则要判断末端产品能否顺利进入。如果工序属于轻切削,可根据加工要求选择风磨机、研磨机;中切削、重切削工况则可根据型号与功率选择强磨机。局部去毛刺任务还可以结合RCD-G570D径向浮动锉刀,或采用RCD-E600D径向浮动主轴搭配旋转锉刀。机器人需要连续完成多道磨抛工序时,还要进一步规划工具使用顺序、工件装夹和耗材更换。盈连科技提供YLR系列专业打磨机器人,并形成打磨工具、浮动主轴、FDC力控系统、耗材自动更换系统及力控打磨工作站等产品,可围绕机器人磨抛任务配置相应末端产品。询问打磨头价格之前,可以先明确工件尺寸、加工位置和切削程度,再根据实际需求选择具体产品。辽宁锌合金打磨头哪家好
去合模线时,打磨头需要沿着铸件轮廓连续作业,因此直线、弧面和转角应采用相应的运动方式。广东铜合金打磨头非标定制
机器人进行接触式磨抛时,除了考虑打磨头本身的切削能力,还要关注工具与工件之间的接触状态。尤其面对曲面、凸凹面、焊缝等区域,机器人按照既定路径运动,工件轮廓和装夹状态又可能存在变化,此时可以结合FDC力控系统参与力位补偿。FDC力控系统与具体打磨工具承担的作用不同,前者用于力位补偿,风磨机、研磨机、强磨机等则负责相应的材料处理,因此设备配置时需要把两者的作用区分开。轻切削工况可根据加工要求选择风磨机、研磨机;强磨机根据型号与功率差异,分别适配中切削、重切削工况。对于复杂凸凹表面的接触式磨抛,还可以根据工件结构、加工路径及机器人姿态进一步匹配产品。盈连科技围绕机器人力控磨抛提供FDC力控系统、打磨工具、浮动主轴、专业打磨机器人及力控打磨工作站,可根据不同接触式磨抛任务组织相应设备。广东铜合金打磨头非标定制