商机详情 -
无锡电热式胶带硫化机价格
硫化机蒸汽疏水阀的选择方法:1.疏水阀的背压率也是影响疏水阀工作的重要指标。背压率高,可以在回收凝结水时在背压较高的情况下仍可以正常工作。2.疏水阀具有止回功能,可使单台的硫化机停止工作时防止冷凝水倒流对硫化机造成不利影响,造成故障,影响使用寿命。3.选择可用于过热蒸汽的疏水阀。4.够连续排水,且排水量大、使用寿命长的疏水阀。选好蒸汽疏水阀可节约大量能源和资金,当然也许一次性投资大一些,但从长远来看是合算的,既可以保证产品质量,又可以很大提高工作效率。建材厂区砂石输送皮带磨损较快,常备硫化机及时修复减少停机损耗时长。无锡电热式胶带硫化机价格
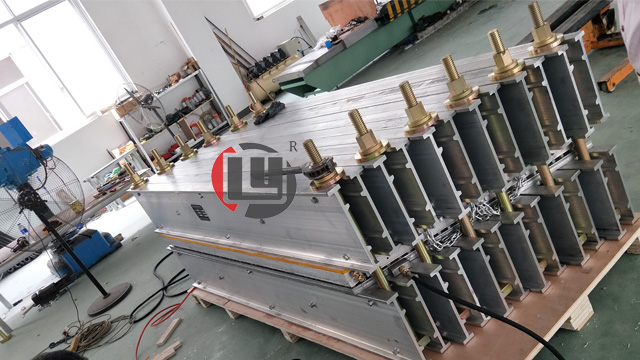
输送带纵向撕裂修补硫化机专门应对物料冲击、硬物划伤产生的长条撕裂损伤,龙宇 LYXBJ-3 型设备采用长条形加热板设计,可贴合不同长度纵向撕裂区域,完整覆盖撕裂整条长度,加压加热后撕裂位置胶料充分融合,恢复皮带纵向抗拉能力,避免撕裂持续延伸导致整条皮带报废。设备两侧设置可调固定支架,适配不同厚度输送带,支架高度自由调节,贴合皮带表层不会挤压内部芯材。加压系统可选用手动或电动泵,长距离撕裂修复优先电动泵,持续稳压保障整条撕裂区域粘接均匀。多数矿山、砂石输送场景容易出现纵向撕裂,以往人工冷粘修复使用周期短,使用硫化机热粘接后的修复部位,承受物料冲击能力接近皮带原有状态,大幅减少重复修复频次。设备可单独使用,也可搭配组合硫化机成套采购,厂区同时处理整体接头与局部撕裂故障,一套供给渠道配齐全部设备。厂家根据常见撕裂长度设置多款标准加热板规格,同时支持定制超长加热板,适配宽幅皮带大长度撕裂修复,交付时附带纵向撕裂专项修复操作步骤,标注撕裂预处理、胶料铺设、硫化参数完整流程,降低修复失败概率。苏州胶带接头硫化机生产厂家硫化机日常使用后需清理加热板面胶渍,避免残留物料影响下一次硫化成型效果。
硫化机蒸汽疏水阀如何选择:排放饱和水的能力和过冷度。蒸汽放出热量后变为饱和水。如果疏水阀可将饱和水排出,新鲜的蒸汽及时补充进硫化机使得设备始终保持在较高的温度下,可提高生产效率和产品质量。自由浮球式,杠杆浮球式,浮桶式疏水阀都可排饱和水,过冷度为0-2℃。过冷度是指疏水阀能连续排放热凝结水的温度与相应压力下饱和温度之差的较全值。排放饱和水的疏水阀可以在C点排水,不能排饱和水的疏水阀只能在E点排水,C点与E点之间的温差叫过冷度。圆盘式、双金属片式、波纹管式等疏水阀由于过冷度较大不能排放饱和水不适用于硫化机。
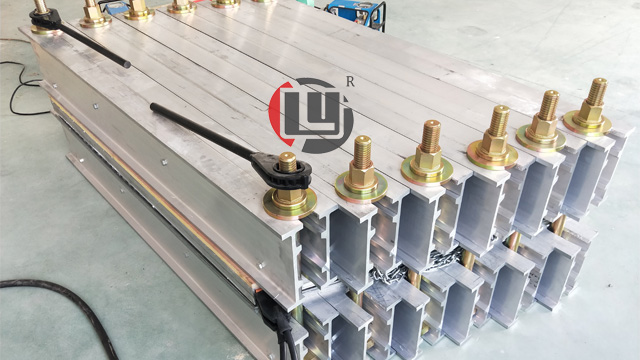
硫化机铝合金大梁一体挤压成型工艺优势突出,龙宇全部大梁型材采用该工艺生产,对比焊接大梁结构整体性更强,承压过程不会出现焊缝开裂隐患。焊接大梁存在焊缝应力集中,长期高压作业焊缝容易变形渗漏,一体挤压型材无拼接缝隙,受力均匀,反复加压升温结构保持稳定,使用寿命更长;型材截面经过力学测算,同等承压能力下自重更轻,现场转运、组装人力消耗更少;型材内部预留管线卡槽,温控线缆、冷却管路可内嵌收纳,设备外观整洁,管线不易磕碰损坏。型材表面喷涂耐高温防腐涂层,高温硫化、潮湿存放环境下不易氧化锈蚀,减少大梁损耗更换频次。不同系列硫化机大梁截面规格区分,修补器窄幅大梁适配局部加压,组合硫化机宽幅大梁适配整幅皮带接头,全部一体挤压成型,统一工艺标准。大梁作为设备主要承重构件,更换成本偏高,一体挤压结构降低更换频率,厂区长期使用能够节约设备更新资金,厂家大梁库存充足,若出现外力撞击形变可单独采购同规格型材替换,无需更换整套设备。硫化机加热板表面平整无凸起,硫化后胶带接头表面顺滑,减少滚筒磨损。

电热式硫化机与冷粘修补工具相比,热硫化成型接头综合使用时长更久,龙宇硫化机依靠稳定温控加压实现深度胶料融合,是长期皮带运维的推荐设备。冷粘只依靠胶水粘接,皮带长期承受物料冲击、拉伸后容易分层脱胶,修复部位几周内再次破损,需要重复维修;硫化机通过高温高压让生胶发生交联反应,胶料与皮带芯材融为一体,成型接头承受拉力接近皮带本体,能够跟随皮带长期稳定运行,大幅减少重复修复频次。虽然单次硫化作业耗时多于冷粘,但长期统计维修、皮带更换的综合支出更低,矿山、港口、电厂等输送量大的厂区,长期使用硫化机能够明显降低运维成本。龙宇全系硫化机标准化温控加压设计,新手规范操作即可稳定产出高质量热接头,降低热硫化操作门槛,无需胶接技工也能完成作业。厂家手册同步对比冷粘与热硫化适用场景,短期临时抢修可选用冷粘,长期稳定输送系统接头、大面积破损优先使用硫化机,客户可结合厂区维修需求搭配两类工具,分层处理不同皮带故障,平衡维修速度与长期使用稳定性。多工位硫化机可同时加工多组橡胶件,提升单位时间产能,适合大批量标准化橡胶制品的流水线生产作业。南京传送带硫化机报价
温控箱体与硫化主机采用快插接头连接,拆装线路无需耗费过多操作时间。无锡电热式胶带硫化机价格
定型硫化机液压系统的一些改进方向:目前在用的液压系统:在以前不太重视能耗和效率的情形里,再加上成本上的压力,恒压变量泵系统就成为轮胎硫化机液压系统的主要技术基础。在这个恒压变量系统里,通常会选取10-16MPa作为系统压力,向下通过减压阀来匹配装胎、卸胎、中心机构等回路的压力需求,向上通过增压系统(增压阀、增压泵)来匹配加力回路的压力要求;流量上都是通过节流阀来调节。在这种设计下,液压系统在能耗、发热和噪音上都存在很大问题,并由于发热过快带来了油液容易乳化的问题,进而导致一些压力控制阀的故障。无锡电热式胶带硫化机价格