商机详情 -
福建智能七轴深孔钻设备
在航空航天这一对零部件精度和可靠性要求严苛的领域,精细深孔钻技术占据着不可替代的主要地位。航空发动机作为飞机的“心脏”,其涡轮叶片、机匣、燃烧室等主要零部件需要加工大量功能型深孔,这些深孔兼具多重作用——部分用于引入冷却气流,降低高温工况下零部件的温度,防止材料性能退化;部分用于实现油路、气路的传输,保障发动机各系统的协同运行;还有部分轻量化深孔用于减轻零部件重量,提升发动机的推重比。这些深孔的加工难度极大,不*长径比常达到20:1以上,还对孔径公差(通常要求±0.01mm以内)、直线度(每米偏差不超过0.02mm)有着严苛规定,且加工材料多为高温合金、钛合金等难切削材料,其硬度高、导热性差,进一步增加了加工难度。精细深孔钻凭借的硬质合金钻头、高压冷却排屑系统以及多轴联动的精细定位技术,能够在这些难加工材料上稳定高效地完成深孔加工,确保每个深孔的尺寸精度和质量一致性,而这些深孔的加工质量直接决定了航空发动机的运行效率、使用寿命和飞行安全性,是航空航天产业高质量发展的重要技术保障。针对矿山机械中的钻杆部件,七轴深孔钻加工深孔以增强钻杆的强度和使用寿命。福建智能七轴深孔钻设备
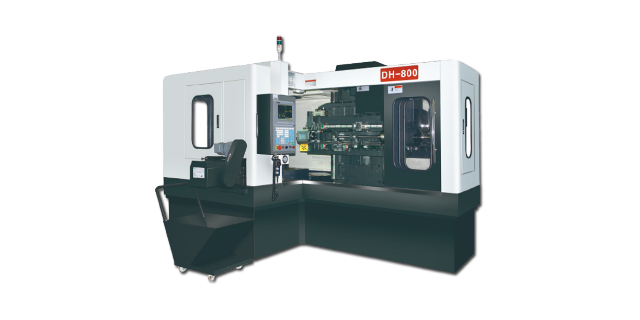
广东七轴深孔钻的技术创新能力不断突破,持续带领深孔加工技术发展方向。近年来,广东研发团队针对深孔加工中的 “盲孔底部精度控制”“深孔内壁镀铬后加工” 等行业难题,研发出 “可变径钻削技术” 与 “低温冷却加工工艺”。其中,可变径钻削技术可通过刀具直径实时调整,实现盲孔底部的精细成型,解决了传统设备盲孔底部 “锥度” 问题;低温冷却工艺则通过 - 50℃的冷风直接作用于钻尖,有效抑制加工过程中的材料热变形,尤其适用于铝合金等易热变形材料的深孔加工。这些技术创新已获得 15 项国家,推动广东七轴深孔钻技术水平跻身国际前列。浙江全自动七轴深孔钻供应商七轴深孔钻的切削参数数据库,存储多种材质的加工参数,方便操作人员快速调用提升效率。

精准精密七轴深孔钻严格遵循ISO9001质量管理体系与高级装备制造标准,从主要部件采购到整机装配调试均经过多重严苛检测,每台设备出厂前需完成72小时连续满负荷运行测试,确保性能稳定可靠。品牌构建“产品+技术+服务”全生命周期保障体系,为客户提供定制化加工方案设计、设备安装调试、操作人员培训等一站式服务,根据客户具体加工需求优化设备参数与工艺配置。在全国布局多个技术服务中心,承诺24小时远程技术支持、72小时内工程师现场服务,常用备件供应满足率达98%。同时设备采用开放式电气架构与标准化通信协议,预留5G网络与工业自动化平台对接接口,支持后续技术升级与功能拓展,有效保护客户投资,助力企业实现数字化、智能化生产转型。
依托全场景适配能力,精准精密七轴深孔钻可灵活应对多元高级制造需求,覆盖航空航天、石油能源、汽车精密部件等多个战略新兴领域。在航空航天领域,可精确加工发动机涡轮盘深孔、机翼大梁异形孔等关键部件,满足航空器轻量化与强度较高度的设计要求,成孔合格率稳定在99.2%以上;在石油能源领域,针对钻杆、无磁钻铤等部件的深孔加工需求,可实现孔径20-200毫米、深度0-5000毫米的精密加工,同时通过激光熔覆协同工艺,提升孔壁耐磨腐蚀性,使部件使用寿命延长4倍;在高级汽车领域,适配新能源汽车电机轴、变速箱阀体等精密部件的深孔加工,将轴类零件跳动量控制在0.01毫米以内,助力电机运行噪音降低5分贝,稳定性明显提升。在包装机械生产中,七轴深孔钻为传动部件加工深孔,保障包装机械的高效运转。
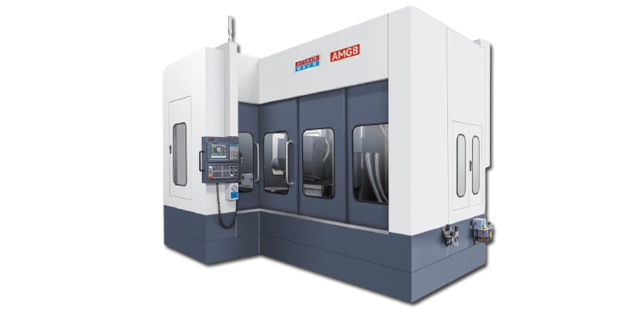
复杂场景的全维度适配精准精密机械七轴深孔钻构建了覆盖多行业、多工况的复杂加工能力,打破传统深孔钻的应用局限。在航空航天领域,可加工发动机机匣的冷却孔、涡轮叶片的异形流道孔,适配长径比 50:1 以上的深孔加工需求;在模具制造中,能完成注塑模的水路孔、热流道孔等密集孔系加工,支持比较大孔径 φ50mm、比较大加工深度 2000mm 的孔位加工。设备兼容多种工件装夹方式,配备自动定心夹具与工件检测系统,可处理不规则形状工件与大型零部件(最大承重 500kg)。针对新能源汽车电机壳、液压阀块等批量生产场景,其多轴同步加工能力可一次性完成多方位孔系加工,大幅减少工件装夹次数,适配高复杂度、高难度的加工需求。针对铝合金零件的深孔加工,七轴深孔钻优化排屑方式,避免切屑堵塞影响加工质量。河北厂家直供七轴深孔钻
针对石油机械中的深孔部件,七轴深孔钻能稳定控制钻孔偏差,保障设备在高压环境下的使用安全。福建智能七轴深孔钻设备
精细深孔钻与传统深孔加工技术相比,在加工效率、质量稳定性以及适用范围上均展现出明显优势,成为替代传统技术的主要选择。传统深孔加工多采用普通麻花钻分段钻孔的方式,这种加工模式存在诸多弊端:一方面,分段钻孔需要多次进退钻头,不*导致加工周期大幅延长,例如加工一个长径比20:1的深孔,传统方式的加工时间是精细深孔钻的3-5倍;另一方面,多次进退钻头易造成钻孔轴线偏移,导致直线度偏差过大,同时反复的切削动作会使孔壁出现台阶、划痕等缺陷,表面光洁度难以达标。此外,传统加工方式的冷却排屑效果较差,加工过程中产生的切屑易堵塞孔道,不*会中断加工流程,还可能导致钻头折断,进一步增加加工成本。而精细深孔钻通过一体化的连续加工模式、高效的冷却排屑系统以及精细的闭环控制系统,能够实现深孔的一次性连续加工,不*将加工效率提升数倍,还能保证孔径公差、直线度等关键指标的稳定性,同时适用于高温合金、钛合金、模具钢等多种难加工材料,有效拓宽了深孔加工的适用范围,降低了加工过程中的废品率,为企业实现降本增效提供了切实可行的技术路径。福建智能七轴深孔钻设备