商机详情 -
江苏数控五轴深孔钻技术规格
在精密齿轮加工中,齿轮轴等零件需加工深孔用于安装传动轴或润滑,孔位精度与同轴度直接影响齿轮传动效率与稳定性。五轴深孔钻通过一次装夹完成深孔加工,确保孔系同轴度,避免多次装夹带来的误差。设备的主轴精度高,配合高精度刀具,可保证深孔尺寸公差与表面质量。数控系统具备精细的位置控制功能,可实现深孔与齿轮齿面的位置精细匹配,提升齿轮传动性能。同时,五轴深孔钻的加工效率高,可满足齿轮批量生产需求,为精密齿轮制造提供可靠支撑。能源行业零部件加工常引入五轴深孔钻。江苏数控五轴深孔钻技术规格
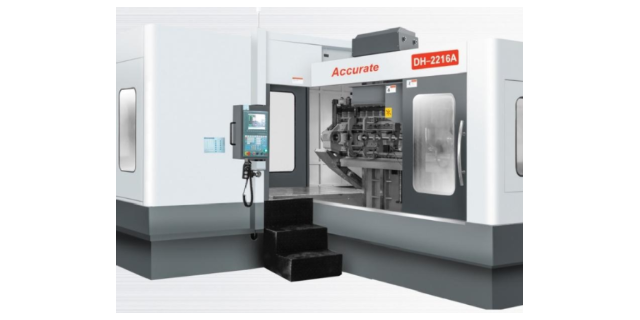
五轴深孔钻的主轴性能直接决定加工质量与效率,设备主轴多采用电主轴与液体静压轴承组合结构,提升转速范围与稳定性。电主轴具备响应速度快、振动小等优势,可实现高速切削,提升加工效率;液体静压轴承则能减少主轴磨损,提升主轴刚性与旋转精度,将主轴径向跳动控制在极低水平。主轴单元配备单独的冷却与润滑系统,控制主轴温度变化,避免主轴热变形影响加工精度。同时,主轴可实现无级调速,适配不同材料、不同孔径的加工需求,无论是高速切削轻质材料,还是低速切削硬质材料,都能保持稳定性能,为多样化加工提供支撑。山西高速五轴深孔钻设备五轴深孔钻采用滚珠丝杠保证运动平稳性。
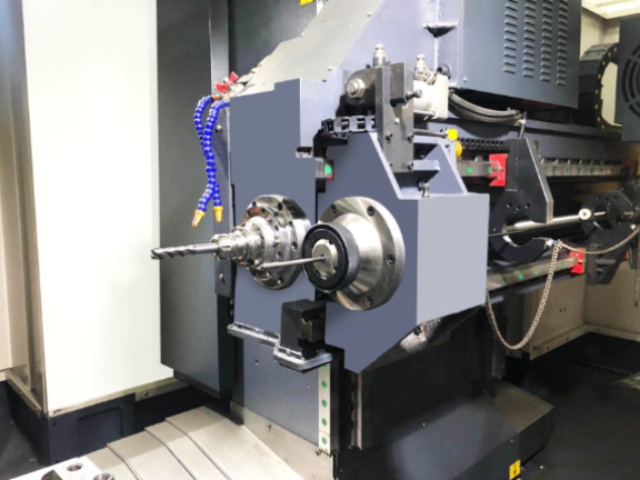
在精密仪器制造中,许多中心部件需加工高精度深孔,用于安装传感器、传动部件等,孔位精度与尺寸一致性直接影响仪器测量精度与运行稳定性。五轴深孔钻凭借精细的定位能力与稳定的加工性能,可满足精密仪器零部件的加工需求。设备通过多轴联动控制,实现深孔的精细定位,尺寸公差可控制在极小范围,同时保证孔系之间的位置协调性。数控系统具备高精度插补功能,可实现平滑的加工路径,减少加工过程中的冲击与振动,提升孔壁光滑度。这种高精度加工能力让五轴深孔钻成为精密仪器制造中的中心装备,助力高级精密仪器的研发与生产。
深孔加工的中心痛点的在于排屑与冷却效率,五轴深孔钻通过结构优化与工艺升级,针对性破译这类难题。设备通常搭载喷吸钻技术,双钻管设计自带封油结构,无需导向套贴合工件即可实现密封,对工件表面状态要求宽松,适配更多加工场景。切削过程中,冷却介质通过刀具内冷通道直达切削区,配合螺旋槽导屑结构,将切屑快速带出加工区域,避免切屑滞留引发的二次切削,减少孔壁划伤与刀具磨损。同时,五轴深孔钻的导轨布局多采用双导轨设计,搭配高刚性滚柱导轨,提升导向精度与低速运动平稳性,即使在高速切削状态下,也能保持运动顺畅,减少振动对加工质量的影响。这种结构设计让设备在处理深径比大的孔加工时,依然能维持孔壁粗糙度与尺寸一致性,适用于航空航天零部件等对加工质量要求严苛的领域。医疗行业精密零件加工可采用五轴深孔钻。
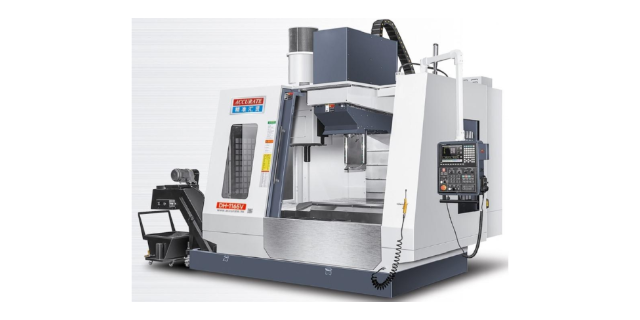
深孔加工的表面质量直接影响零件使用寿命与性能,五轴深孔钻通过工艺优化与设备结构改进,大幅提升深孔表面质量。设备采用高精度刀具与优化的切削参数,减少孔壁划痕、毛刺等缺陷,维持孔壁粗糙度在较低范围。冷却系统通过精细输送冷却介质,避免切削区温度过高导致的孔壁烧伤、氧化等问题。同时,五轴深孔钻的振动控制能力优异,通过高刚性机身与稳定的传动结构,减少加工过程中的振动,避免振动导致的孔壁波纹与精度偏差。在航空航天、高级制造等对表面质量要求严苛的领域,五轴深孔钻的这种加工能力可有效提升零件性能,延长产品使用寿命。五轴深孔钻采用静压油浮结构提升稳定性。北京五轴深孔钻设备
五轴深孔钻配备多刀位刀库满足加工需求。江苏数控五轴深孔钻技术规格
在航空航天零部件维修领域,部分中心零部件因使用磨损需重新加工深孔,恢复性能。这类维修加工需在原有零件基础上进行,对加工精度与兼容性要求较高,五轴深孔钻可实现精细维修加工。设备通过高精度检测与定位,确定原有孔位位置与尺寸,再通过多轴联动调整钻头姿态,精细加工深孔,确保与原有结构适配。同时,设备可适配磨损零件的不规则表面,通过角度调整实现贴合加工,避免对零件原有结构造成二次损伤。这种精细维修加工能力让五轴深孔钻在航空航天零部件维修中发挥重要作用,延长零部件使用寿命。江苏数控五轴深孔钻技术规格