商机详情 -
北京大型五轴深孔钻
深孔加工的表面质量直接影响零件使用寿命与性能,五轴深孔钻通过工艺优化与设备结构改进,大幅提升深孔表面质量。设备采用高精度刀具与优化的切削参数,减少孔壁划痕、毛刺等缺陷,维持孔壁粗糙度在较低范围。冷却系统通过精细输送冷却介质,避免切削区温度过高导致的孔壁烧伤、氧化等问题。同时,五轴深孔钻的振动控制能力优异,通过高刚性机身与稳定的传动结构,减少加工过程中的振动,避免振动导致的孔壁波纹与精度偏差。在航空航天、高级制造等对表面质量要求严苛的领域,五轴深孔钻的这种加工能力可有效提升零件性能,延长产品使用寿命。五轴深孔钻搭配主用装置优化排屑效果。北京大型五轴深孔钻
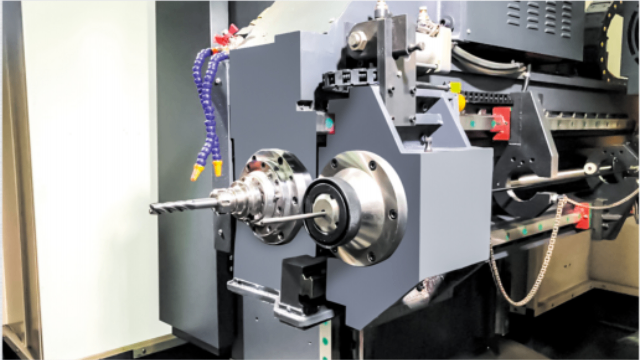
刀具损耗控制是深孔加工成本管理的重要环节,五轴深孔钻通过技术优化,有效延长刀具使用寿命。设备的数控系统可实时监测切削力、切削温度等数据,当检测到刀具出现轻微磨损时,自动调整切削参数,降低磨损速度。同时,设备的冷却系统可精细控制冷却介质的流量与压力,确保刀具得到充分冷却润滑,减少磨损与粘结。五轴深孔钻的主轴转速与进给量可实现无级调速,操作人员可根据刀具材质与工件材料,优化参数组合,避免刀具过载损坏。此外,设备的钻杆支撑结构可减少刀具悬伸长度,提升刀具刚性,降低振动导致的刀具断裂风险,进一步降低刀具损耗成本。内蒙古高精密五轴深孔钻五轴深孔钻可实现沉头铣削与深孔加工。
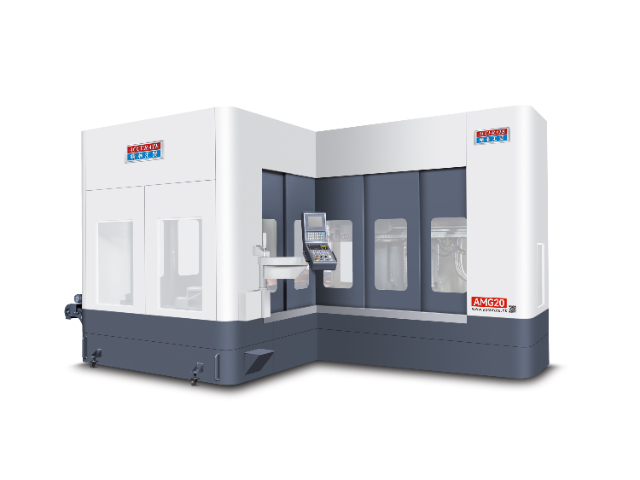
五轴深孔钻的钻铣切换技术不断升级,切换效率与稳定性持续提升。设备采用导向箱自动倾斜向上移开的方式,无需人工干预即可完成钻削与铣削模式的快速切换,切换过程平稳,避免对工件与设备造成冲击。这种切换技术让设备在加工复杂零件时,可灵活切换加工模式,先通过铣削完成零件外形加工,再进行深孔钻削,实现多工序一体化。切换过程中,设备的定位精度保持稳定,避免切换后出现的孔位偏差,提升加工质量。同时,钻铣切换结构设计紧凑,不占用过多设备空间,让设备在有限场地内即可实现多工艺加工,提升场地利用率。
五轴深孔钻的钻铣复合功能,大幅拓展其应用范围,实现多工序一体化加工。设备采用导向箱自动倾斜移开设计,可快速切换深孔钻削与铣削模式,避免前导向结构对工件及回转台回转造成妨碍,提升加工灵活性。在实际生产中,部分复杂零件既需要加工深孔,又需进行铣削成型处理,传统加工需更换多台设备,流程繁琐且效率低下。五轴深孔钻可在一次装夹中完成钻、铣两道中心工序,缩短生产流程,降低工件转运过程中的损伤风险。其A轴采用消隙轴承组合结构,通过预压消隙技术克服转动间隙,提升旋转精度,配合液压配重与氮气辅助装置,反应速度与运行稳定性明显提升,在铣削加工中也能展现出色性能,满足多工艺集成加工的实际需求。模具制造领域常借助五轴深孔钻完成孔加工。
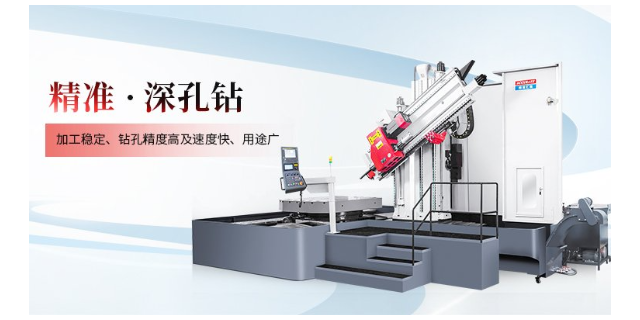
深孔加工的中心痛点的在于排屑与冷却效率,五轴深孔钻通过结构优化与工艺升级,针对性破译这类难题。设备通常搭载喷吸钻技术,双钻管设计自带封油结构,无需导向套贴合工件即可实现密封,对工件表面状态要求宽松,适配更多加工场景。切削过程中,冷却介质通过刀具内冷通道直达切削区,配合螺旋槽导屑结构,将切屑快速带出加工区域,避免切屑滞留引发的二次切削,减少孔壁划伤与刀具磨损。同时,五轴深孔钻的导轨布局多采用双导轨设计,搭配高刚性滚柱导轨,提升导向精度与低速运动平稳性,即使在高速切削状态下,也能保持运动顺畅,减少振动对加工质量的影响。这种结构设计让设备在处理深径比大的孔加工时,依然能维持孔壁粗糙度与尺寸一致性,适用于航空航天零部件等对加工质量要求严苛的领域。液压油缸加工领域可引入五轴深孔钻技术。山西大型五轴深孔钻生产厂家
钛合金材料深孔加工可选用五轴深孔钻。北京大型五轴深孔钻
在模具型腔加工中,部分复杂型腔需在内部加工深孔,用于排气或冷却,这类深孔加工空间受限,传统设备难以操作。五轴深孔钻凭借灵活的角度调整能力与紧凑的结构设计,可深入型腔内部完成深孔加工。设备的A轴与B轴联动可实现钻头姿态的精细调整,避开型腔内壁干涉,精细定位孔位。同时,设备的钻杆采用细长设计,可适配狭小空间加工需求,配合高效排屑与冷却系统,确保型腔内部深孔加工的顺利进行。这种加工能力让五轴深孔钻能处理模具制造中的复杂加工难题,提升模具性能与成型质量。北京大型五轴深孔钻