商机详情 -
梅州三轴深孔钻筒夹
易维护保养的 “省心装备”精准精密三轴深孔钻在设计时充分考虑维护便利性,降低日常保养难度。设备关键部件如导轨、丝杠均设有防尘罩,且预留维护窗口,打开盖板即可进行清洁与润滑,单次保养时间只需 30 分钟;电气系统采用模块化设计,故障时可快速更换模块,维修时间缩短至 2 小时以内。某机械修理厂反馈,该设备日常保养只需 1 名普通技工即可完成,无需专业工程师,年度维护费用只 2000 元,远低于多轴设备的 1 万元 / 年,大幅降低企业运维压力。针对不同材质工件的加工需求,三轴深孔钻内置了智能化的参数适配系统,成为精密机械技术创新的典型。梅州三轴深孔钻筒夹
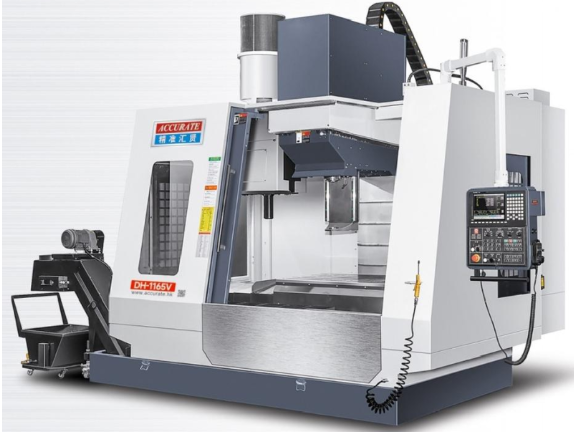
精细三轴孔钻是基于三轴联动控制技术的高精度孔加工设备,其主要优势在于通过X、Y、Z三个坐标轴的协同联动,实现对复杂工件多方位、多角度孔位的精细加工,彻底打破了传统单轴或双轴孔钻在加工维度上的局限。相较于普通孔加工设备,精细三轴孔钻具备更高的定位精度与运动协调性,能够根据预设的加工程序,自动完成不同位置、不同孔径孔位的连续加工,无需频繁调整工件装夹姿态,大幅提升了加工效率与孔位一致性。这种设备广适配于需要多孔位、高精度加工的零部件制造场景,凭借其稳定的加工性能,成为精密机械制造领域的主要加工设备之一。中山三轴深孔钻教学相较于传统单轴或双轴设备,三轴深孔钻新增了一个可灵活调节的运动轴。
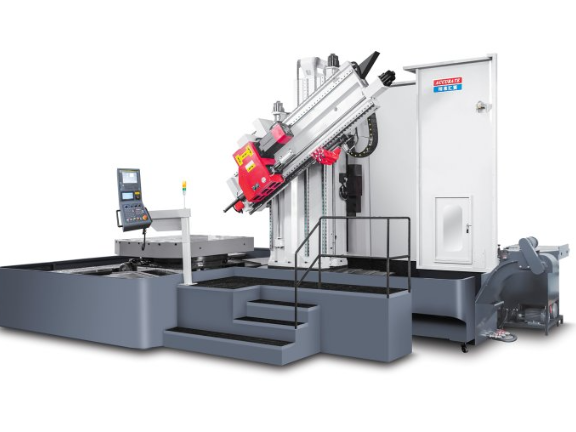
在液压元件加工领域,三轴深孔钻东莞精准匹配液压阀块的深孔加工需求。液压阀块上的深孔用于安装阀芯与油路连通,孔道的尺寸精度与表面光洁度直接影响液压系统的密封性与压力稳定性。该设备通过定制钻头与东莞精准的加工参数,可在阀块上加工出高精度阶梯深孔,孔肩垂直度控制在0.02mm以内。加工过程中采用分段钻削工艺,减少钻孔深度对精度的影响,同时高压切削油有效清理孔内残留杂质,确保孔道洁净。加工后的阀块装配后无漏油现象,液压系统压力损失降低10%,提升液压设备的工作效率。
在航空航天零部件制造领域,精细三轴孔钻凭借其高稳定性与高精度,成为航空零部件孔加工的关键设备。航空航天零部件如飞机结构件、发动机叶片、起落架零部件等,多采用强度高度铝合金、钛合金等难加工材料,且需要加工大量高精度的装配孔、油路孔,这些孔位不*要求孔径公差控制在±0.005mm以内,还需保证孔位之间的位置度偏差极小,以确保零部件的装配精度与飞行安全性。精细三轴孔钻通过优化的主轴结构与冷却润滑系统,可有效应对难加工材料的加工需求,减少切削力与热量对加工精度的影响。同时,其三轴联动的精细控制能力可实现对复杂曲面零部件上孔位的加工,精细匹配零部件的曲面轮廓,保证孔位与曲面的垂直度或倾斜角度要求,为航空航天零部件的高质量制造提供技术支撑。针对模具行业,三轴深孔钻能加工深型腔孔,保障模具精度。
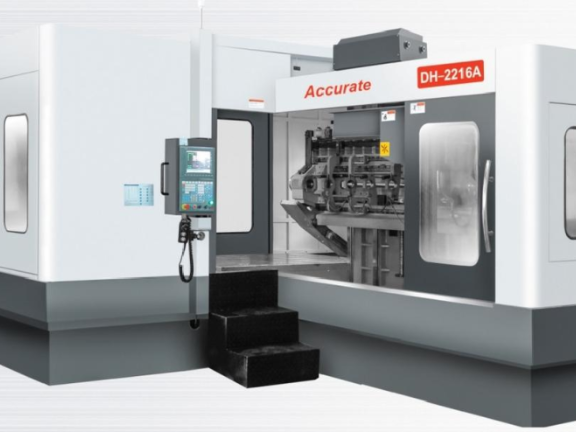
恒温稳定的 “精度保障者”车间温度波动易导致设备热变形,影响加工精度,精准精密三轴深孔钻通过恒温控制设计维持稳定加工状态。设备主轴与导轨配备温控系统,将温度控制在 22±1℃,即使环境温度变化 5℃,主轴热变形量仍≤0.002mm。同时机身采用铸铁材质,经时效处理消除内应力,减少温度变化对机身精度的影响。在南方夏季无空调车间,该设备加工的轴承套圈深孔,尺寸偏差始终控制在 ±0.004mm 以内,与恒温车间加工质量一致,确保全天候稳定生产。作为主要产品,三轴深孔钻融合工匠精神,在效率与精度上突破,提升中国制造竞争力。直销三轴深孔钻生产企业
在汽车零部件制造中,三轴深孔钻负责发动机缸体深孔加工。梅州三轴深孔钻筒夹
三轴深孔钻的高效排屑设计的大幅提升了加工连续性与产品合格率。针对深孔加工中常见的排屑难题,该设备采用高压外排屑与负压内吸屑双重设计,高压切削油以10-15Mpa的压力冲击刀尖,将铁屑击碎后沿钻杆螺旋槽快速排出;同时负压系统同步吸附,避免铁屑回流堵塞孔道或划伤已加工表面。在加工直径15mm、深度300mm的碳钢深孔时,可实现连续加工无中断,排屑成功率达99.5%以上,有效减少因排屑问题导致的刀具损坏与工件报废,提升整体加工效率。梅州三轴深孔钻筒夹