商机详情 -
广东三轴深孔钻生产厂家
三轴深孔钻的高效排屑设计的大幅提升了加工连续性与产品合格率。针对深孔加工中常见的排屑难题,该设备采用高压外排屑与负压内吸屑双重设计,高压切削油以10-15Mpa的压力冲击刀尖,将铁屑击碎后沿钻杆螺旋槽快速排出;同时负压系统同步吸附,避免铁屑回流堵塞孔道或划伤已加工表面。在加工直径15mm、深度300mm的碳钢深孔时,可实现连续加工无中断,排屑成功率达99.5%以上,有效减少因排屑问题导致的刀具损坏与工件报废,提升整体加工效率。广东三轴深孔钻搭载简易数控系统,新手培训 10 天可熟练操作。广东三轴深孔钻生产厂家
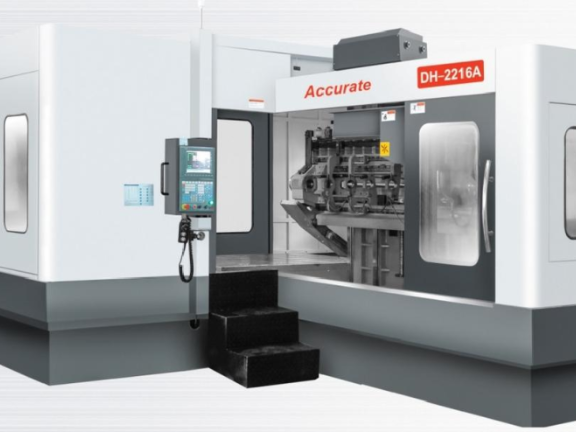
精细三轴孔钻的智能化升级的主要在于集成先进的检测与控制系统,推动孔加工向自动化、无人化方向发展。当前,主流的精细三轴孔钻普遍集成了视觉定位系统,可通过高清相机捕捉工件轮廓,自动识别定位基准,实现工件的精细定位与偏差校正,无需人工手动对齐,大幅提升装夹效率与精度。部分高级设备还搭载了加工过程实时监测系统,能够对切削力、钻头磨损状态进行实时监测,当检测到钻头磨损超标或加工异常时,可自动停机并发出警报,避免产生废品。此外,通过与MES生产管理系统对接,设备可实现加工任务的自动分配、加工数据的实时上传,方便管理人员实时监控生产进度,优化生产调度,提升整体生产效率。阳江加工三轴深孔钻生产厂家三轴深孔钻搭配常规冷却系统,能应对汽车零部件等常见深孔加工任务。
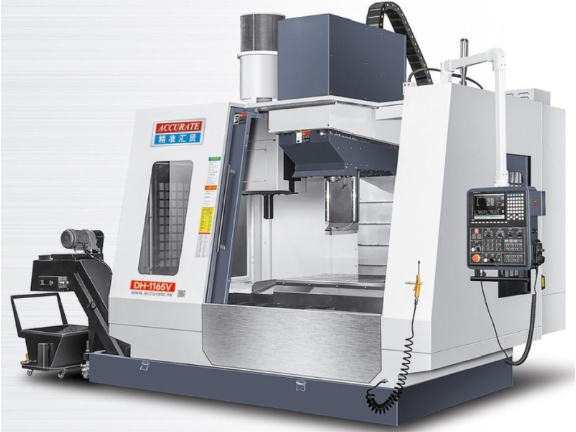
精细三轴孔钻的技术主要在于三轴联动控制系统的精细协同与高精度传动机构的支撑。其控制系统多采用工业级数控系统,具备强大的路径规划与运动控制能力,能够将复杂的孔位加工需求转化为精细的坐标轴运动指令,实现X、Y轴的平面定位与Z轴的深度进给的无缝协同。在传动机构上,设备通常配备高精度滚珠丝杠与线性导轨,配合伺服电机的闭环控制,可实现微米级的位移精度,确保每个孔位的位置公差控制在±0.01mm以内。同时,三轴联动技术还支持斜线钻孔、圆弧孔位加工等复杂孔型加工,进一步拓宽了其应用范围,满足高级零部件的复杂加工需求。
精细三轴孔钻在绿色制造理念的推动下,正朝着节能降耗、环保高效的方向升级优化。传统孔加工过程中,冷却润滑系统会消耗大量切削油,且废油、废屑的处理成本较高,还可能对环境造成污染。为此,现代精细三轴孔钻不断优化冷却润滑系统,推广采用微量润滑(MQL)技术,通过精细喷射少量环保型润滑介质,替代传统大量切削油的使用,既能满足切削冷却润滑需求,又能大幅减少润滑剂消耗与废弃物排放,降低环保处理成本。同时,设备制造商还通过优化主轴结构、采用节能电机等方式,降低设备运行过程中的能耗,例如采用变频节能主轴电机,可根据加工负载自动调节转速与功率,避免无效能耗。此外,对加工废料的分类回收与再利用系统的集成,也让精细三轴孔钻更贴合绿色制造的发展要求,助力制造企业实现环保与效益的双重提升。广东三轴深孔钻搭配国产刀具,加工成本比进口设备低 35%。
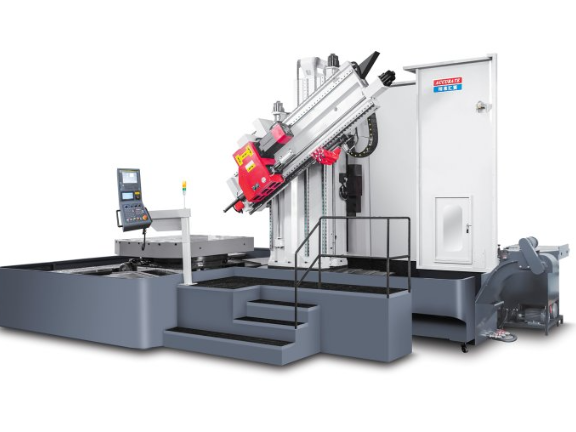
三轴深孔钻的快速换刀系统明显提升了多工序加工效率。设备配备刀库容量可达12把,支持自动换刀功能,换刀时间只需3-5秒,相较于手动换刀效率提升80%以上。在加工带有不同孔径孔系的工件时,可预先将不同规格的钻头装入刀库,通过程序控制自动切换刀具,无需人工干预。例如在加工发动机缸盖时,可依次完成导向孔、深孔、倒角等工序的刀具切换与加工,全程自动化完成,不*减少了人工操作时间,更避免了手动换刀带来的定位误差,提升了多工序加工的一致性。针对不同材质工件的加工需求,三轴深孔钻内置了智能化的参数适配系统,成为精密机械技术创新的典型。广东三轴深孔钻生产厂家
三轴深孔钻优化切削路径,在铝合金构件上加工出直线度误差≤0.1mm/m 的深孔。广东三轴深孔钻生产厂家
三轴深孔钻具备灵活的加工适配性,可处理通孔、盲孔、平底盲孔及交叉孔等多种孔型,打破传统深孔加工局限。针对不同加工场景,可灵活调整钻孔参数,适配2.5-35mm不同孔径范围的加工需求,长径比可达到100:1。其开放式电气架构预留技术升级接口,可根据后续生产需求拓展功能,适配更多复杂加工任务,有效保护企业设备投资。设备采用人性化设计,操作界面简洁易懂,新手操作人员可快速上手。配备在线检测模块,实时监测孔位精度、孔径尺寸及孔壁质量,结合自动误差补偿功能,实现加工、检测、修正的闭环管控,降低加工失误率。同时支持远程监控与故障诊断,技术人员可实时掌握设备运行状态,快速排查故障,将平均故障修复时间缩短,比较大限度减少停机损失。广东三轴深孔钻生产厂家