商机详情 -
苏皖交界处瑞福麟绿色大米推荐厂家
“北仔”品牌被评为安徽省商标,这是对金弘安品牌价值和市场影响力的认证。商标的背后,是消费者对品牌的长期信任和市场的高度认可。代理这样一款自带“流量”的产品,您将站在更高的起点上,快速打开市场局面。【ISO9001质量管理体系认证,国际标准的品质保障】金弘安已通过ISO9001:2000质量管理体系认证,建立了科学、规范的质量管理体系。从原料采购到生产加工,从仓储运输到售后服务,每一个环节都有标准可循、有记录可查。这种与国际接轨的管理模式,确保了金弘安大米品质的持续稳定,为经销商提供可靠的产品保障。拒绝高毒农药,用物理和生物手段守护稻田的纯净。苏皖交界处瑞福麟绿色大米推荐厂家
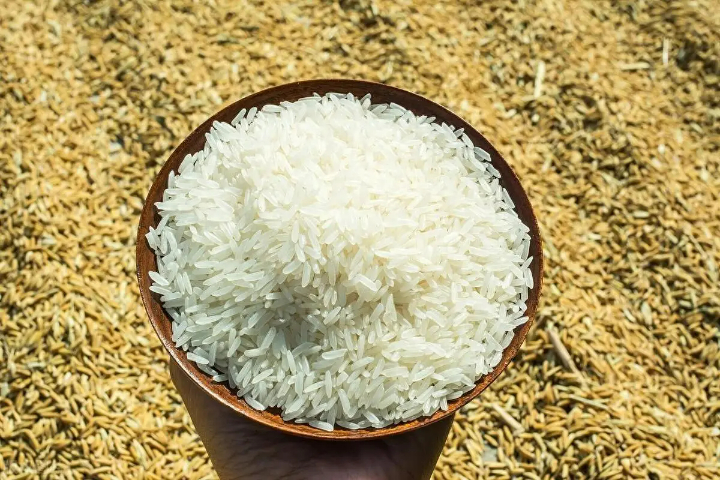
【种植之别:生物防治VS化学农药】在种植过程中,金弘安绿色大米坚持“预防为主,生物防治”的原则。我们采用稻田养鸭、害虫天敌、诱虫灯等物理和生物手段控制病虫害,拒绝使用高毒、高残留的化学农药。而普通大米为了追求产量和防治病虫害,往往依赖化学农药,甚至存在过量使用、违规使用的情况。这些农药残留虽然肉眼不可见,却可能通过一日三餐悄然进入身体。金弘安绿色大米,用自然的方式守护稻田,让您吃下的每一口都远离“药瓶子”的威胁。安徽有机生态绿色大米联系方式稻田养鸭,鸭稻共生,自然生态中孕育出的绿色好米。
【高标准农田建设,为质量粮源打下坚实基础】在来安县大英镇,金弘安投资建设的高标准农田,实现了“田成方、路相通、渠相连、旱能灌、涝能排”。这种现代化的基础设施,不*提升了抗灾能力,更保证了水稻生长环境的稳定性。我们相信,只有比较好的土地,才能种出比较好的粮食。金弘安的质量,从脚下的每一寸土地开始。【连续多年通过有机认证,品质经得起时间考验】金弘安的有机稻米及生产基地,已连续多年通过中绿华夏有机食品认证中心的认证。这意味着我们的有机产品经得起严苛的年度复查和抽检。在充满变数的市场中,金弘安用持续稳定的品质,证明了自己作为农业重点企业的可靠与担当。
【智能烘干车间,让农民“全天候”无忧】 金弘安拥有日处理600吨原粮的智能烘干车间,这不*是产能的保障,更是品质的保障。在收获季节,即使遇到阴雨天气,我们也能时间将湿粮烘干入库,避免因天气原因导致的稻谷霉变。这不*保障了农民的利益,更保障了您收到的每一粒米都是新鲜、饱满的。【4万吨标准化仓储,科学储粮保障品质】 金弘安拥有6幢标准化仓库,总仓容达4万余吨 。我们采用智能化、科学化的仓储管理技术,确保稻谷在储存过程中保持良好的品质。大容量、高标准的仓储能力,使我们能够有效平抑市场价格波动,为经销商提供长期、稳定的价格体系和供货保障。从田间到餐桌,每一步都用心,只为这一碗好饭。
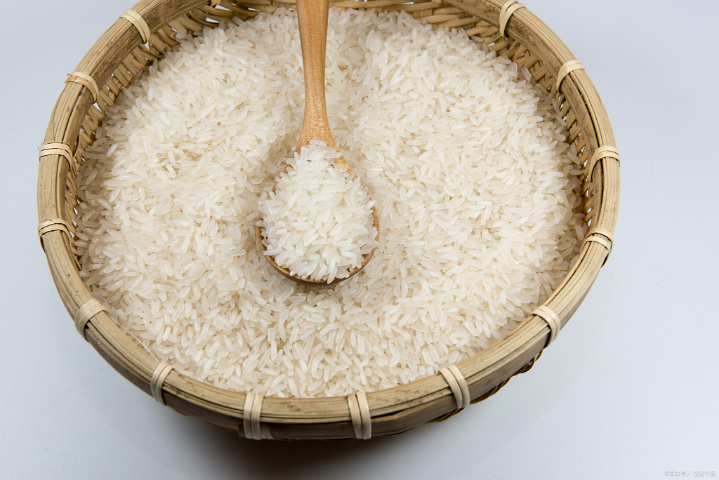
【国际前列设备加持,适度加工保留本味】 在追求“精白”的行业旧习中,金弘安另辟蹊径,引进日本佐竹等国际先进加工设备,坚持“适度加工”理念 -10。我们不过度抛光,不破坏米粒的天然结构,很大程度保留了稻米的皮层和胚芽中的营养物质。因此,金弘安的大米不*看起来莹润如玉,吃起来更是米香浓郁,营养价值更高。这是一种对健康的敬畏,也是一种对好米本味的尊重。在消费升级的当下,这种富含营养、口感更佳的大米,正是市场所需。绿色大米,是品质生活的选择,更是对健康的负责。滁州金弘安绿色大米厂家现货
出厂前经过58项严苛指标检测,安全品质经得起推敲。苏皖交界处瑞福麟绿色大米推荐厂家
【14道检验的“毕业证”,每一袋米都是优等生】 在金弘安,每一粒米都要经历一场严苛的“选美比赛”。从除杂、礱谷、碾白、抛光、色选到碎米分离,历经14道检验工序,合格的大米才能获得印有“金弘安”的“毕业证”。加工精度、碎米率、杂质限量、水分、色泽、气味……每一个指标都经过严格把关。这不*是品质的承诺,更是对每一位消费者的负责。【30万吨仓储容量,科学的“粮食银行”】 金弘安拥有30万吨的仓储容量,配备立式圆筒仓4座、标准化仓库6幢。更重要的是,我们采用绿色储粮和智能化储粮新技术,让稻谷在恒温恒湿的环境中“休眠”,延缓陈化,保持新鲜。这种大容量、高标准的仓储能力,让我们能够有效平抑市场价格波动,为经销商提供长期稳定的供货保障。苏皖交界处瑞福麟绿色大米推荐厂家
滁州金弘安米业有限公司成立于2003年4月16日,是一家坐落于安徽省滁州市来安县汊河镇的其他有限责任公司。公司法定代表人为陈顺成,注册资本为4180万元。作为一家专注于食品制造业的企业,金弘安米业经过二十余年的发展,已从单纯的粮食加工企业,成长为集种植、加工、仓储、销售、科研及生态旅游于一体的农业产业化省级重点企业和“中国好粮油”示范企业。公司在来安汊河经济开发区拥有现代化的生产基地,总占地面积230亩,固定资产投入超过3.7亿元。公司具备强大的粮食处理能力,拥有年产20万吨质量大米的生产能力,并配备了日低温烘干能力1500吨的先进设备以及30万吨的仓储容量,确保了从收获到储存的粮食质量与安全。2021年,公司大力推进数字化转型,建设了数字化工厂,实现了智能自动化生产。目前,其大米加工车间已实现全自动化生产线运行,从上料、筛选到包装一气呵成,极大地提高了生产效率和产品稳定性。