商机详情 -
来安独立包装绿色大米联系方式
【14道检验的“毕业证”,每一袋米都是优等生】 在金弘安,每一粒米都要经历一场严苛的“选美比赛”。从除杂、礱谷、碾白、抛光、色选到碎米分离,历经14道检验工序,合格的大米才能获得印有“金弘安”的“毕业证”。加工精度、碎米率、杂质限量、水分、色泽、气味……每一个指标都经过严格把关。这不*是品质的承诺,更是对每一位消费者的负责。【30万吨仓储容量,科学的“粮食银行”】 金弘安拥有30万吨的仓储容量,配备立式圆筒仓4座、标准化仓库6幢。更重要的是,我们采用绿色储粮和智能化储粮新技术,让稻谷在恒温恒湿的环境中“休眠”,延缓陈化,保持新鲜。这种大容量、高标准的仓储能力,让我们能够有效平抑市场价格波动,为经销商提供长期稳定的供货保障。煲仔饭能形成金黄酥脆的锅巴,香气扑鼻。来安独立包装绿色大米联系方式
【强大的物流能力,将好米快速送达全国】 金弘安地处安徽滁州,地理位置优越,交通便利,是连接南北的物流枢纽。我们拥有完善的物流配送体系,并与多家物流公司建立了长期合作关系,确保产品能够快速、安全地送达全国各地的经销商手中。高效、低损耗的物流服务,是我们对合作伙伴的又一重要承诺。【线上线下齐发力,品牌宣传的强力支持】 作为“中国好粮油”示范企业,金弘安得到了的大力支持,副县长曾亲自直播“带货”,为品牌背书 。同时,我们积极拥抱新零售,与各大电商平台深度合作,构建了线上线下一体化的营销网络。选择金弘安,您将获得强大的品牌宣传支持,共享我们积累的市场声量和流量红利。金弘安绿色大米哪里卖多花一点钱,买的是家人的安心与健康。
【助力乡村振兴,产品自带“公益光环”】 金弘安积极承担社会责任,通过发展产业带动农民增收,直接为周边农户提供了600多个就业岗位。这使得金弘安大米不*只是一款商品,更承载了“助力乡村振兴”的公益内涵。在消费者越来越重视企业社会责任的如今,推广金弘安大米,能让您的生意多一份情怀,多一份社会价值。【从田间到餐桌的研学之旅,打造品牌深度】 金弘安依托耘泰农场,打造了“耘泰慧谷”研学基地,每年吸引大量中小学生前来体验农耕文化 。这种沉浸式的品牌体验,极大地增强了消费者对金弘安品牌的认同感和信任感。它让消费者真正了解一粒米的来之不易,从而更加信赖我们的品质。
【智能烘干车间,让农民“全天候”无忧】 金弘安拥有日处理600吨原粮的智能烘干车间,这不*是产能的保障,更是品质的保障。在收获季节,即使遇到阴雨天气,我们也能时间将湿粮烘干入库,避免因天气原因导致的稻谷霉变。这不*保障了农民的利益,更保障了您收到的每一粒米都是新鲜、饱满的。【4万吨标准化仓储,科学储粮保障品质】 金弘安拥有6幢标准化仓库,总仓容达4万余吨 。我们采用智能化、科学化的仓储管理技术,确保稻谷在储存过程中保持良好的品质。大容量、高标准的仓储能力,使我们能够有效平抑市场价格波动,为经销商提供长期、稳定的价格体系和供货保障。以有机肥滋养土地,让稻米吸收自然的养分,而非化学催长。
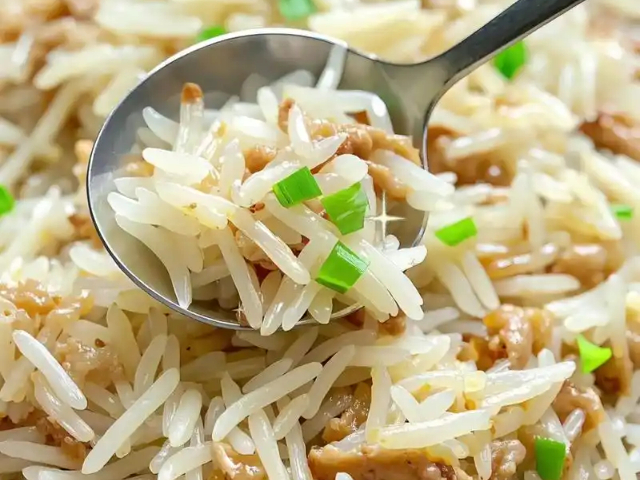
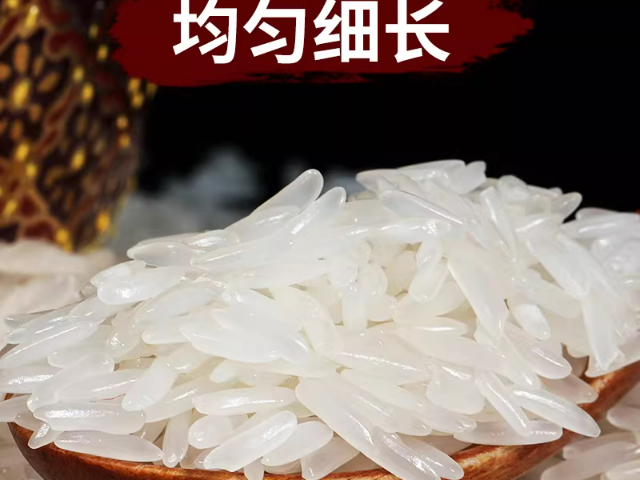
【中华龙丝苗米:软糯中带着韧劲,籼米中的佼佼者】 如果你偏爱长粒香米的口感,金弘安出品的中华龙丝苗米定不会让你失望。作为长粒型籼米,它含有较高的支链淀粉,蒸煮后能保持修长粒形,口感软糯中带着十足的韧劲,饭粒分明,清爽不粘连。出锅后米粒泛着诱人的油亮光泽,米香四溢,无论是做日常米饭、炒饭还是煲仔饭,都能呈现出色的表现。【瑞福麟月牙米:如艺术品般的不凡气质】 瑞福麟作为金弘安的品牌,其月牙米将视觉美学发挥到。颗颗饱满修长,形态匀整如一,色泽泛着温润的玉质光泽,细看有隐隐的透光感,宛如一弯弯细腻的月牙 。这种“高颜值”米种,完美契合了现代消费者对“品质生活”的追求,尤其适合作为礼品市场的主打产品。智能化低温仓储,让稻谷保持新鲜,延缓陈化。金弘安绿色大米哪里卖
入口绵软细腻,软糯中带着恰到好处的弹性。来安独立包装绿色大米联系方式
【熬粥秘籍:浓稠米油,滋养脾胃的精华】 判断大米好不好,熬一碗粥便知。用金弘安大米煮粥,能熬出厚厚的、浓稠的米油,这是大米中精华的部分,富含营养,滋养脾胃。无论是给老人滋补身体,还是给宝宝制作辅食,金弘安大米都是比较好选择。这份“看得见的营养”,是任何广告语都无法替代的。【炒饭:粒粒松散,颗颗挂汁的黄金炒饭】 很多大米炒饭容易粘成一团,但金弘安大米因其粒粒分明的特性,是制作炒饭的较好原料。用它炒出的饭,每一粒都能松散开来,均匀地包裹着蛋液和油脂,入口干香有嚼劲,锅气十足。对于餐饮老板而言,选用金弘安大米,就等于拥有了做出“招牌炒饭”的底气。来安独立包装绿色大米联系方式
滁州金弘安米业有限公司成立于2003年4月16日,是一家坐落于安徽省滁州市来安县汊河镇的其他有限责任公司。公司法定代表人为陈顺成,注册资本为4180万元。作为一家专注于食品制造业的企业,金弘安米业经过二十余年的发展,已从单纯的粮食加工企业,成长为集种植、加工、仓储、销售、科研及生态旅游于一体的农业产业化省级重点企业和“中国好粮油”示范企业。公司在来安汊河经济开发区拥有现代化的生产基地,总占地面积230亩,固定资产投入超过3.7亿元。公司具备强大的粮食处理能力,拥有年产20万吨质量大米的生产能力,并配备了日低温烘干能力1500吨的先进设备以及30万吨的仓储容量,确保了从收获到储存的粮食质量与安全。2021年,公司大力推进数字化转型,建设了数字化工厂,实现了智能自动化生产。目前,其大米加工车间已实现全自动化生产线运行,从上料、筛选到包装一气呵成,极大地提高了生产效率和产品稳定性。