商机详情 -
滁州醇美口感绿色大米供应商家
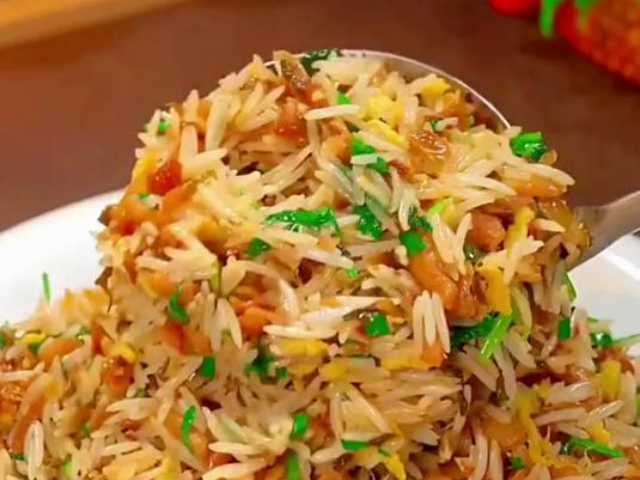
同样是煮饭,金弘安绿色大米的表现截然不同。蒸煮时,米粒充分吸水,变得饱满油亮,但出锅后依然粒粒分明,清爽不粘连。而许多普通大米,煮出来容易变成一坨“饭团”,底部甚至糊化发焦。这种差异源于金弘安所选用的质量品种和适度的加工工艺,保留了大米合理的直链淀粉含量。无论是做白米饭还是炒饭,金弘安都能给您粒粒分明的完美体验。很多家庭都有这样的烦恼:米饭一顿吃不完,下一顿加热后口感大打折扣。普通大米一旦放凉,淀粉迅速老化回生,变得干硬难咽。而金弘安绿色大米,由于其质量的淀粉结构,冷却后依然保持弹性和软糯感,不会干硬。这个特性让它可以完美胜任便当、寿司、饭团等二次食用的场景。对于上班族家庭来说,用金弘安大米做便当,中午打开饭盒,米饭依然像刚出锅时一样美味。金弘安绿色大米,从田间到餐桌全程可追溯,每一粒都经得起追问。滁州醇美口感绿色大米供应商家
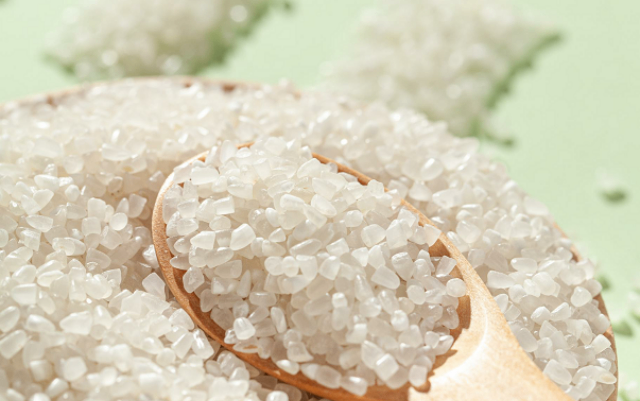
很多人以为大米越香越好,殊不知市面上一些普通大米闻起来香味浓郁,可能是添加了人工香精的结果。金弘安绿色大米散发的是纯净、清新、悠长的天然稻香,这种香气随着蒸汽缓缓弥漫,是田野与阳光的味道,不浓烈却让人感到安心。入口咀嚼,能感受到米粒自带的清甜回甘,这种甜是天然的,而非添加糖分的甜。真正的绿色好米,无需“香精”修饰,它的好,舌尖自会告诉你。打开一袋金弘安绿色大米,您会看到米粒晶莹透亮,色泽温润如玉,粒形饱满匀整,几乎没有碎米和杂质。这是因为我们在加工过程中采用了先进的色选设备,剔除了异色粒和不完善粒。而普通大米,尤其是低价散装米,常常颜色暗淡、颗粒大小不一,甚至还混杂着黄粒米、病斑米。这种外观上的差异,背后是加工精度、原料品质的巨大差距。金弘安绿色大米,让“颜值”与“品质”同步在线。来安绿色大米防伪溯源咀嚼间能感受到自然的清甜回甘,余味悠长。
【立足滁州,辐射全国的战略版图】 滁州来安,地处南北要冲,是全国商品粮生产基地,拥有肥沃的土地和便利的水利条件。滁州金弘安米业依托这一地理优势,不*深耕本地,更将目光投向全国。目前,我们的产品已远销安徽、江苏、福建、广东等地,深受南方沿海市场欢迎。强大的物流能力和市场辐射力,使得金弘安不*能够满足本地需求,更有能力支持全国范围的经销商开拓市场。加入滁州金弘安,您将共享我们成熟的市场通路和品牌影响力。
【“中国好粮油”的滁州样板,实至名归】 当国家启动“中国好粮油”行动计划,为何滁州来安将示范企业的重任交给金弘安?答案藏在细节里。作为安徽省“中国好粮油”示范县确定的示范企业,金弘安不*拥有40多万亩订单种植基地,更在“五优联动”(优粮优产、优购、优储、优加、优销)上做出了教科书级的示范 -1。在这里,从田间到餐桌的每一个环节都被严格把控,我们不*是粮食的加工者,更是质量粮油供应链的整合者。选择金弘安,就是与国家标准同行,与行业榜样共赢。智能化低温仓储,让稻谷保持新鲜,延缓陈化。
【有机大米荣获国际博览会奖,世界舞台上的中国好粮】 金弘安米业牌有机大米,荣获第十五届中国国际有机食品博览会奖。这是国际专业机构对金弘安品质的高度认可。在国际舞台上,金弘安中国有机大米赢得了荣誉。选择金弘安,就是选择了一款能够在世界舞台上赢得掌声的质量产品。【省级守合同重信用企业,信誉是比较好的名片】 金弘安先后荣获安徽省“守合同重信用”企业、省级诚信单位等多项荣誉。在商业合作中,信誉比黄金更珍贵。这些荣誉的背后,是金弘安二十年来始终坚持诚信经营、信守承诺的品格。与这样的企业合作,您无需担心合同纠纷、供货问题,可以安心专注于市场开拓。全自动化生产线,稻米不落地,全程无污染。安徽丝苗米绿色大米联系方式
日处理800吨原粮的加工能力,供货稳定有保障。滁州醇美口感绿色大米供应商家
【企业家精神:为了心中挥之不去的农民情结】 金弘安的灵魂人物——创始人陈顺成,是一位有着深厚“农民情结”的企业家。他将“发展有机、关爱健康、还原生态、品味生活”作为经营理念,二十年来始终坚持绿色、有机的发展道路。正是这种源自土地的情怀,让滁州金弘安米业在追求商业价值的同时,也始终不忘对品质的坚守。与这样的企业家同行,合作的不止是一门生意,更是一份对社会、对消费者健康负责的事业。【绿色食品认证,国家官方的品质背书】 在食品安全备受关注的如今,金弘安大米拥有含金量较高的“绿色食品”认证。我们全程遵循绿色食品标准培育,从种植到加工,每一个环节都经得起的检验 -1。这不*是一纸证书,更是对消费者“绿色安全”的庄严承诺。选择金弘安,就是选择了一款有国家信用背书的放心粮,让您的客户卖得安心,吃得放心。滁州醇美口感绿色大米供应商家
滁州金弘安米业有限公司成立于2003年4月16日,是一家坐落于安徽省滁州市来安县汊河镇的其他有限责任公司。公司法定代表人为陈顺成,注册资本为4180万元。作为一家专注于食品制造业的企业,金弘安米业经过二十余年的发展,已从单纯的粮食加工企业,成长为集种植、加工、仓储、销售、科研及生态旅游于一体的农业产业化省级重点企业和“中国好粮油”示范企业。公司在来安汊河经济开发区拥有现代化的生产基地,总占地面积230亩,固定资产投入超过3.7亿元。公司具备强大的粮食处理能力,拥有年产20万吨质量大米的生产能力,并配备了日低温烘干能力1500吨的先进设备以及30万吨的仓储容量,确保了从收获到储存的粮食质量与安全。2021年,公司大力推进数字化转型,建设了数字化工厂,实现了智能自动化生产。目前,其大米加工车间已实现全自动化生产线运行,从上料、筛选到包装一气呵成,极大地提高了生产效率和产品稳定性。