商机详情 -
双极等离子电极铂铱丝使用方法
X射线不透性(radiopacity)是衡量显影环性能的首要指标,理解其物理原理有助于正确评估产品规格。X射线穿透物质时发生光电效应和康普顿散射,衰减程度与物质的原子序数和密度成正比。铂(Z=78,ρ=21.45 g/cm³)和铱(Z=77,ρ=22.56 g/cm³)的高原子序数和大密度使其对X射线具有强烈的吸收能力。当X射线束照射含铂铱显影环的血管部位时,显影环对X射线的衰减远大于周围软组织和血液,在******图像上呈现为高亮度的金属白影,与深色血管腔形成鲜明对比。评价显影环X射线不透性的定量指标通常用铝当量(Aluminum Equivalent)表示——即用等效衰减能力的铝板厚度来标定金属标记物的显影强度。合格的铂铱显影环在标准******条件下的铝当量应≥2.0 mm Al,在数字减影血管造影(DSA)模式下等效铝当量可换算为更高的有效对比度。需要注意的是,X射线能量(kVp设置)对不同材料的衰减系数有明显影响,低kVp******下铂铱合金的显影对比度更优,高kVp下差异缩小。铂铱合金生物相容性佳,适配医疗介入手术使用。双极等离子电极铂铱丝使用方法
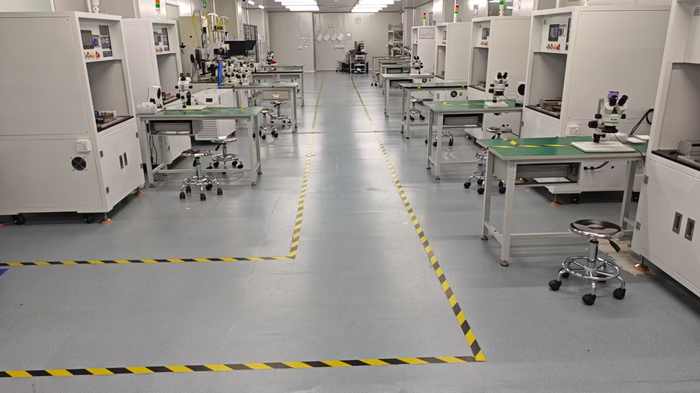
显影环与支架主体之间的连接方式及其可靠性是决定显影环**终性能的关键环节。临床中因显影环脱落导致的远端栓塞事件虽罕见但后果严重,因此连接可靠性是监管部门审核的重点。激光焊接是**主流的连接方式——利用高能激光束局部熔化两种金属的接触界面,形成冶金结合。铂铱合金与钴铬合金或镍钛合金之间的激光焊接属于异种金属焊接,存在固溶度限制和金属间化合物生成的风险,需要通过金相分析和力学测试确认焊缝质量。机械铆接是另一种可行方案——在支架骨架上冲出微型铆点,将显影环压嵌固定。铆接连接的抗剪切强度通常优于激光焊接,但铆接变形可能损伤显影环的尺寸精度。混合连接方式(先点焊定位再加铆接加固)结合了两种方案的优势。连接可靠性的验证手段包括:拉伸剥离测试(验证结合力≥纯金属基体的80%)、剪切疲劳测试(验证10年等效循环后结合力无明显衰减)、以及加速老化测试(37°C生理盐水中浸泡30天后重新测试)。双极等离子电极铂铱丝使用方法高新技术企业资质,支撑显影环技术研发创新。
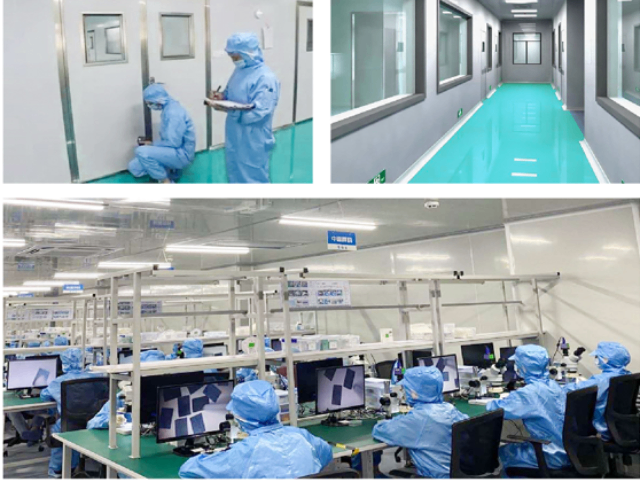
显影环的射线防护设计是指在保证显影功能的前提下,尽量减少高密度金属材料对CT/MR图像质量造成的不利影响——这是数字医学影像时代对显影标记技术提出的新命题。射线防护(artifact reduction)设计策略包括三个层面:材料层面,选用低原子序数和高密度均衡的材料是根本,但铂铱合金的原子序数高是其固有的物理属性,无法改变;几何层面,优化显影环的截面形状和分布方式——分散式多小点标记优于集中式单一粗环,前者在三维重建时产生的条状伪影更为局限;影像算法层面,与CT系统供应商合作开发针对铂铱材料的专门使用的伪影减少重建算法(如金属伪影减少迭代重建MAR+),能够在一定程度上补偿金属高密度引起的射线硬化伪影。在MR安全性方面,铂铱合金属于非磁性材料(磁化率接近真空),在MR环境中不产生位移力或扭矩,MR兼容性测试应按照ASTM F2052和ASTM F2213执行。值得注意的是,高原子序数金属在MR图像中虽无安全风险,但会产生磁化率伪影(susceptibility artifact),在需要同时进行MR随访的病例中需要评估其影响范围。
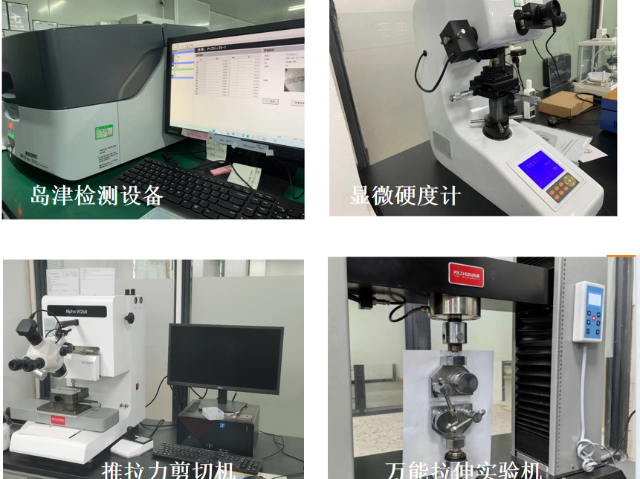
铂铱显影环合金成分的准确分析是来料检验和成品质量控制的基础环节,偏差超出允许范围可能同时影响机械性能和X射线显影效果。发射光谱分析(OES)是工业级铂铱合金成分测试的主流方法,检测速度快(单样品约5分钟)、灵敏度高(检出限10 ppm量级),能够同时测定铂、铱及杂质元素的含量。OES的工作原理是激发样品表面产生特征原子光谱,通过光谱强度定量计算各元素浓度。对于铂铱合金,氧、碳、硅是主要的关注杂质——氧含量反映真空熔炼的保护效果,碳含量关联碳化物脆化风险,硅则是常见的模具污染源。质谱分析(ICP-MS)适用于更高灵敏度的杂质痕量分析,检出限可达ppb级别,用于科研目的或仲裁检测。X射线荧光光谱分析(XRF)是无损快速筛查手段,但精度低于OES,通常用于生产现场的快速来料确认而非**终判定。此外,成品显影环的成分一致性需要通过与原材料证书的比对来验证,必要时可对成品进行化学剥层分析以确认表面处理(如电解抛光)不会改变表层成分。万平自建厂房,保障介入手术铂铱显影环稳定供货。
壁厚是决定铂铱显影环X射线可视性重要的几何参数,在一定范围内,壁厚增加与成像对比度呈近似线性正相关。以90Pt/10Ir合金为例,在标准******条件(75 kVp)下,0.1mm壁厚的铝当量约为0.8 mm Al,0.2mm壁厚提升至约1.6 mm Al,0.3mm壁厚约2.2 mm Al此后增幅趋于平缓,存在边际递减效应。壁厚设计的另一维度是截面积与支架骨架的比例——显影环截面积占支架骨架总截面积的比例越大,对支架整体柔顺性的削弱越明显。在追求***柔顺性的神经颅内支架中,显影环壁厚可能压缩至0.05mm甚至更薄(采用溅射或电镀工艺沉积),此时需要配合优化X射线******参数或使用高灵敏度数字平板探测器来补偿单环对比度的不足。超薄显影环的加工挑战在于壁厚均匀性的控制——不均匀的壁厚会导致环的局部应力集中,在压握或扩张过程中成为裂纹萌生点。此外,壁厚尺寸还决定了显影环的重量占比,在对器械通过性(profile)有***追求的快速交换(RX)型输送系统中,每零点几毫克的重量削减都意味着推送阻力的直接降低。工程团队全程跟进,保障显影环生产工艺稳定。双极等离子电极铂铱丝使用方法
铂铱合金耐腐蚀性强,延长显影环使用周期。双极等离子电极铂铱丝使用方法
显影环作为已上市医疗器械的组成部件,其设计或工艺的重大变更需要遵循监管机构的变更控制要求,以保障产品持续符合注册时的安全有效性证据。触发变更控制的情形通常包括:合金供应商或牌号变更、尺寸规格变更(超出原注册规格范围)、生产工艺重大调整(如焊接工艺参数变更超过验证确定的±20%范围)、表面处理工艺变更、以及生产场地变更。变更控制流程首先需要进行影响评估——评估变更对产品安全性、有效性及注册技术文档的影响范围,确定是否需要补充验证测试和/或注册变更申请。对于需要提交监管机构的重大变更,企业通常需要准备变更说明、风险分析、验证方案及结果、生物相容性重新评估(如果适用)、以及货架寿命验证报告。美国FDA指南文件(Guidance on Manufacturing Process Changes to a Licensed Biological Entity)和欧盟MDR Article 120均对工艺变更后的桥接数据提出了具体要求。此外,供应商变更(显影环从内部制造转为外部采购或更换供应商)也属于重大变更范畴,需要如同对待内部变更一样执行完整的评估和验证流程。双极等离子电极铂铱丝使用方法
汕尾市栢科金属表面处理有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的电子元器件行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**汕尾市栢科金属表面处供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!