商机详情 -
等离子电切环铂铱合金电极批发
等离子刀电极直接与人体组织接触并产生消融效应,材料的生物安全性是选材时的首要法定要求。铂和铱均被列入ISO 10993生物材料相容性评估框架中的优先选择的材料目录,具备数十年的临床安全使用历史。植入物级铂铱合金的离子溶出速率极低——即便在等离子放电造成局部金属微粒溅射的情况下,溶出的铂、铱离子浓度也远低于ISO 10993-1规定的允许接触限值,不会引发局部组织毒性反应或全身性金属离子病。对铂和铱的过敏反应极为罕见(铂过敏人群比例低于0.1%),远低于镍(10%以上)和钴铬合金等常见医用金属。在等离子消融的特殊使用环境中,电极表面在反复高能放电后会形成一层薄氧化膜,该氧化膜的生物相容性同样需要关注——ICP-OES分析显示,氧化膜的主要成分是铂和铱的氧化物,均为化学惰性物质,不会与组织液发生进一步的离子交换。上市前生物相容性测试应覆盖实际使用状态(包括灭菌状态、等离子放电老化状态),而非只测试原材料状态。栢林电子深耕贵金属合金,铂铱电极制造经验丰富。等离子电切环铂铱合金电极批发
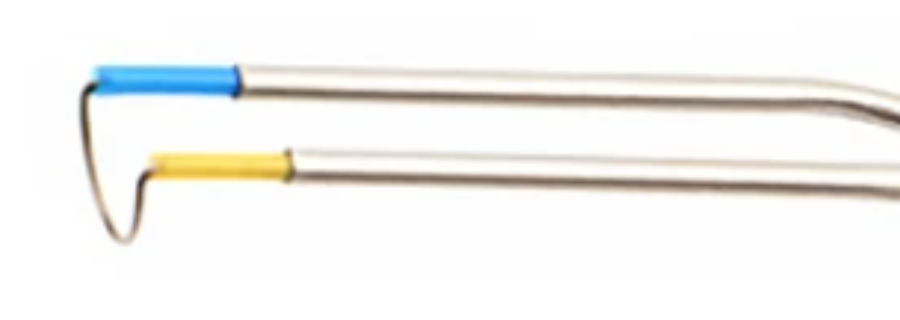
等离子消融技术在能量外科领域中与其他多种能量平台形成竞争和互补关系,***理解各平台的技术特性有助于正确选择和应用等离子刀电极。等离子消融 vs. 射频消融(RFA):两者均使用射频电流,但等离子消融通过低温等离子鞘层选择性打断分子键实现消融,组织碳化程度更低、热损伤带更窄;射频消融则通过电阻热效应加热组织,消融范围相对较大但可控性略逊。适用于需要浅表精确消融(声带、鼻甲)的场景,射频消融则在大体积**减容中应用更广。等离子消融 vs. 激光:激光的能量密度和切割精度较高(尤其是铥激光和钬激光),但设备成本和耗材费用远高于等离子系统;等离子消融在成本敏感的应用(如基层医院日间手术)中具有明显优势。等离子消融 vs. 超声刀(HARMONIC):超声刀通过高频超声振动实现切割和凝固,无电流通过患者身体,安全性特殊优势(适用于植入电子设备患者),但超声刀的一次性耗材成本通常高于等离子刀,且切割速度较慢。等离子消融的独特价值定位在于:低温(相对其他热能设备)、精确、可控、成本适中——这一定位使其在门诊手术和日间手术场景中的渗透率持续提升。等离子电切环铂铱合金电极批发公司金属冶炼技术,保障铂铱合金原料的纯度。
经皮等离子椎间盘消融术(nucleoplasty/coblation)是治辽包容性椎间盘突出症和盘源性腰痛的微创治辽手段,通过等离子刀电极在髓核组织内建立多个消融通道,降低椎间盘内压力从而减轻对神经根的压迫。手术在局麻和透shi引导下进行,电极经皮穿刺进入椎间盘中心(通常从后外侧入路进入),在髓核内做2至6个消融通道,消融范围约2mm至3mm直径,每个通道消融时间约10至15秒。椎间盘消融对电极的要求有别于软组织消融——髓核组织的含水量低于软骨和肌肉,消融电阻相对较高,电极需要能够在较高阻抗负载下维持稳定的等离子放电;此外,髓核内操作空间狭小,电极尖头处需要具备足够的刚性和尖锐度以穿透纤维环进入髓核重点区域,典型的椎间盘消融电极尖头处直径约0.8mm至1.2mm,采用直针状设计以保证穿透力。椎间盘消融手术的总消融能量通常受到严格控制——过量的消融会破坏椎间盘的正常承重结构,加速椎间盘退变,反而加重症状。术后影像学随访是评估消融效果的标准手段,MRI T2加权图像上消融通道表现为低信号区域,与周围未消融的高信号髓核形成对比。
从全生命周期使用成本的角度评估,铂铱等离子刀电极在特定使用场景中具有可观的经济性优势,尽管其一次性采购单价高于不锈钢或普通合金电极。铂铱电极的长寿命优势来自两个方面:铂铱合金的耐溅射特性使尖头处在额定使用寿命内的几何形变极小,消融效率的衰减曲线更为平缓——这意味着相同额定规格下,铂铱电极能够完成的消融剂量(焦耳数)或激发次数更多,每焦耳或每次激发的材料成本相应降低。铂铱合金的高温稳定性保证了电极在峰值功率使用条件下不会发生软化塌陷或尖头处熔蚀,避免了因材料性能不达标导致的提前报废。对于高频使用的科室(如泌尿外科前列腺手术量大的中心),铂铱电极每台手术的均摊成本可能低于低价但短寿命的替代材料电极。此外,铂铱电极可重复使用型号在合理的器械管理条件下可耐受100至300次灭菌循环,以日均2至3台手术计算,可覆盖数月至一年的使用量,进一步摊薄了单次使用成本。当然,对于低频使用科室或特定一次性使用规范要求严格的情况(如内镜手术中强制一次性使用的情形),一次性铂铱电极的单次成本仍是决策的主要考量。高新技术企业资质,支撑铂铱电极技术研发创新。
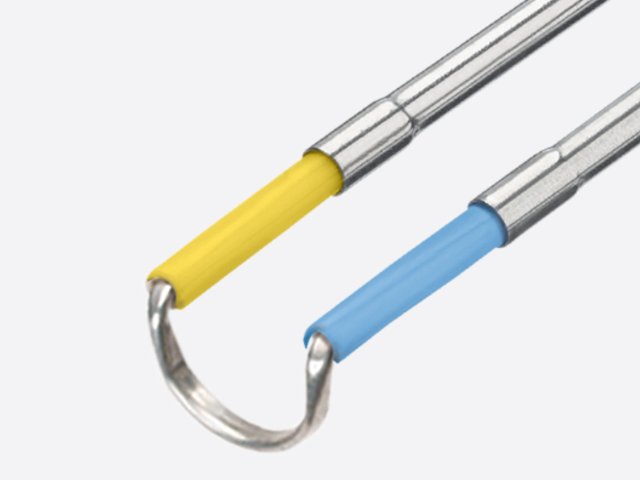
一次性等离子刀电极因无法在临床使用后重新校准或修复,对生产阶段的尺寸一致性管控要求较高。尖头处尺寸的精密管控是重点的质量关注点——以0.5mm直径±0.05mm公差的电极为例,其相对公差只有10%,在铂铱合金的微型拉丝工艺中属于高精度要求。尺寸测量通常在加工过程中的多个工序节点进行:拉丝后(控制丝材直径)、绕环/尖头处成型后(控制尖头处轮廓)、成品检验(光学投影仪或影像测量仪逐件检验)。批次一致性的评价指标是过程能力指数Cpk,医疗级精密电极通常要求Cpk≥1.67(对应±4σ范围)。光学非接触测量(光学投影仪、CCD影像测量系统)是尖头处尺寸检验的首先选择的方法,避免了接触式探针造成的尖头处微变形和测量力干扰。除了几何尺寸,刀尖角度(锥度半角)的控制同样关键——角度过大(如超过30°)会使消融通道过宽、创缘粗糙,角度过小(如小于10°)则消融阻力增大、尖头处容易折断。对于弧形或叉状等复杂形状电极,各尖头处的相对位置尺寸(如叉尖间距、弧形半径)也是需要纳入测量和公差控制的参数。栢林电子可承接定制,加工医用等离子电极刀铂铱电极。生物相容性铂铱合金等离子电极说明书
公司具备电镀工艺,优化铂铱电极表面处理效果。等离子电切环铂铱合金电极批发
等离子刀电极耐高温性能的验证需要在模拟实际使用中最高温度等级的条件下考核电极材料的热稳定性和功能完整性。加速老化测试方案通常设定消融功率为额定最大功率的110%至120%(即制造一定程度的超规格应力),在模拟组织模型(生理盐水或透明质酸钠凝胶)中连续或反复激发,记录性能参数(起弧电压、维持电压、消融效率)随激发次数的变化趋势。同时,在测试过程中和测试结束后对电极进行外观检查(体式显微镜)和尺寸复测(尖头处直径、角度),记录任何可见的形貌变化。高温静态老化试验(将电极尖头处置于马弗炉中加热至设定温度,保温一定时间后冷却,检查外观和尺寸变化)可作为辅助验证手段,但无法完全替代动态放电条件下的高温考验——等离子放电产生的高能粒子轰击和热冲击组合效应对材料的损伤机制与静态高温有所不同。此外,热电偶直接测量电极尖头处在真实消融过程中的实际温度(需要耐高温热电偶和高速数据采集系统)是获取真实工况温度数据的直接手段,为设计中的温度余量评估提供实验依据。测试温度通常设定高于临床预期峰值温度的20%以上作为安全裕度验证。等离子电切环铂铱合金电极批发
汕尾市栢科金属表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的电子元器件中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来汕尾市栢科金属表面处供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!