商机详情 -
金锡焊料高导电检测
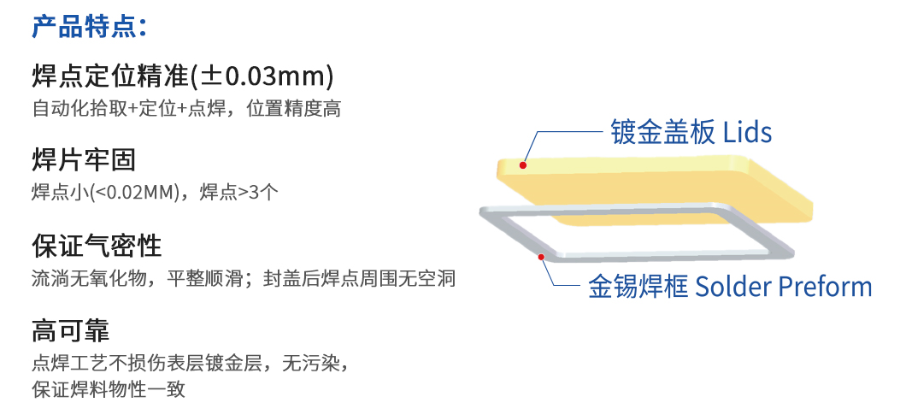
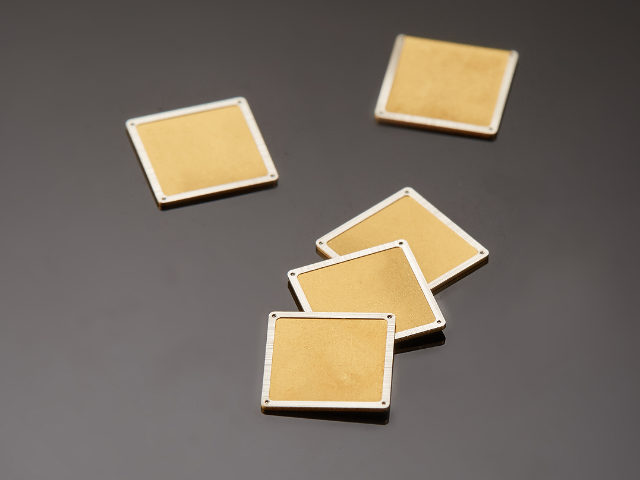
***气密封装是金锡焊料****的应用领域之一,直接关系到***电子器件在恶劣服役环境下的可靠性和使用寿命。气密封装要求将芯片和电路完全密封在金属或陶瓷外壳内,隔绝外部潮湿空气、腐蚀性气体和污染物,确保器件在极端温度、振动、冲击和辐射环境中长期稳定工作。在***气密封装工艺中,金锡焊料主要应用于两个关键位置:芯片贴装(DieAttach)和盖板封接(LidSealing)。芯片贴装将裸芯片固定在外壳基座上,要求焊料层导热良好、空洞率低,确保芯片产生的热量能够迅速传导至外壳散热;盖板封接将金属或陶瓷盖板与外壳腔口封合,要求焊缝致密连续,氦气漏率满足MIL-STD-883Method1014规定的气密性指标。金锡焊料在***气密封装中的优势体现在多个方面:280°C的熔点赋予封装足够的耐热裕量;无铅无卤素的环保成分满足多国军标的材料管控要求;优异的气密性和力学可靠性确保器件在恶劣服役环境中长期稳定;良好的导热性保障大功率芯片的散热需求。目前,国内主要***集成电路、微波组件和光电子器件封装厂家均***采用金锡焊料作为标准封装工艺材料。金锡焊料采用环保工艺生产,符合行业发展趋势。金锡焊料高导电检测
金锡焊料的性能不*取决于金和锡的比例,还与原材料的纯度等级密切相关。工业级金锡焊料通常要求金的纯度不低于99.99%(4N级),锡的纯度不低于99.99%,以确保合金的共晶特性和力学性能不受杂质干扰。杂质元素对金锡焊料的影响机制可从以下几个方面加以分析。铅(Pb)即使以痕量形式存在,也会在金锡合金晶界处偏析,降低合金的高温强度与疲劳寿命;铁(Fe)和铜(Cu)等过渡金属元素则会在焊接界面形成脆性金属间化合物,降低焊点韧性;铋(Bi)和锑(Sb)会***改变合金熔点,破坏共晶特性。为确保杂质含量处于可控范围,生产企业通常采用原子吸收光谱(AAS)、电感耦合等离子体质谱(ICP-MS)等高精度分析手段对原材料和成品进行***检测,并建立严格的原材料入库标准与批次追溯体系。对于特别关键的航空航天或深空探测应用,部分用户还会要求提供第三方机构出具的成分检测报告,以确保焊料批次的一致性与可靠性。纯度的严格控制,是金锡焊料产品品质的基础保障,也是其在高可靠性领域获得认可的重要前提。金锡焊料 X 射线兼容认证金锡焊料为中国航天等企业提供封装焊接支持。
金锡焊料的润湿和结合性能与基板表面处理(镀层)密切相关。选择合适的基板镀层处理方案,对于实现高质量、高可靠性的金锡焊接至关重要。金锡焊料与镀金(Au)表面具有天然的良好相容性:金-金的互溶性好,在焊接温度下金基板表面的金层能够迅速溶入焊料,促进焊料的快速铺展和润湿。通常建议基板的镀金厚度在1μm~5μm范围内,过薄的镀金层可能在焊接温度下被全部消耗,导致焊料直接接触底层金属(如镍),影响界面质量;过厚的镀金层则会导致焊料成分中金的比例***升高,偏离共晶成分,影响焊接温度特性。对于镀镍/镀金(Ni/Au)表面处理,金层下方的镍层起到阻挡层的作用,防止基板铜或铁扩散进入焊料。焊接过程中,镍会在界面形成薄层Ni₃Sn₄金属间化合物,该界面层在厚度适当时(通常1~3μm)对焊点可靠性影响有限,但若镍层质量差(孔隙率高或含磷量不当),则可能成为界面失效的弱点。在陶瓷封装基板上,金锡焊料通常在W/Au或Mo/Mn/Ni/Au金属化层表面进行焊接,需要确保金属化层的致密性和各层间结合强度,以获得良好的焊接润湿效果和焊点可靠性。
热管理是现代电子封装面临的**挑战之一,焊料的导热性能直接影响器件的散热效率和工作稳定性。金锡共晶焊料(Au80Sn20)的热导率约为57W/(m·K),这一数值在常用焊料中处于较高水平,远高于常见无铅焊料(如SAC305,热导率约57W/(m·K),与金锡相当)和大多数导热胶(通常低于10W/(m·K))。良好的导热性能使金锡焊料在大功率器件封装中发挥重要作用。功率放大器(PA)、激光器件(LD)、高亮度LED等器件在工作时会产生大量热量,若热量不能及时从芯片传导至散热基板,器件结温将迅速升高,导致性能下降甚至损坏。采用金锡焊料作为芯片贴装材料,能够在芯片与基板之间建立低热阻的导热通路,有效降低芯片结温,提升器件的功率密度和长期可靠性。此外,金锡焊料的导热性能在高温环境下保持稳定,不像部分有机导热材料会因高温老化而导热性能退化。这一特性对于需要长期在高温或宽温度范围内工作的***电子设备尤为重要。在功率器件封装设计中,合理利用金锡焊料的高导热优势,是提升系统热管理水平、确保器件可靠工作的关键手段之一。金锡焊料满足大型电子企业规模化封装需求。
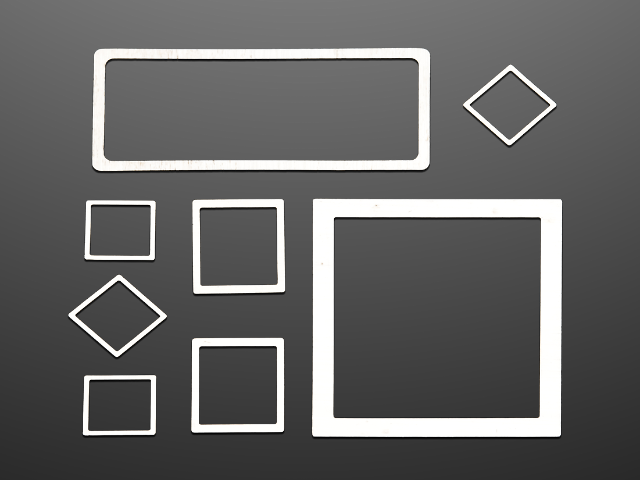
金锡焊料的焊接工艺质量直接决定封装器件的可靠性,而工艺优化是持续提升焊接质量的重要手段。工艺优化实践涵盖焊前准备、回流工艺和焊后检验三个主要阶段。焊前准备阶段的关键是确保焊接界面的清洁度和焊料表面的质量。基板镀金层在焊接前应进行等离子清洗或UV清洗,去除表面有机污染物,以改善焊料润湿性;金锡预成型片应在洁净室环境中从密封包装中取出,避免与裸手接触,防止污染;焊接夹具应定期清洁,防止夹具污染物转移到焊接界面。回流工艺阶段的关键是精确控制温度曲线。标准的金锡焊接回流曲线通常包括:预热段(室温升至200°C,升温速率约5°C/s)、均热段(200°C保温约60s,确保组件各部分温度均匀)、回流段(升温至300~320°C,峰值温度高出熔点20~40°C,确保焊料充分熔化流动)和冷却段(以约3~5°C/s的速率冷却,防止过快冷却产生过大热应力)。氮气保护或真空环境可进一步降低氧含量,改善焊料流动性和焊点质量。焊后检验阶段需通过X射线检查评估焊点空洞率,通过截面分析检查焊点微观组织,通过气密性检测验证封接质量,通过剪切力测试评估焊点力学强度。建立系统性的工艺优化反馈机制,将检验结果反馈到工艺参数调整中。公司金锡焊料研发实力雄厚,技术持续迭代。金锡焊料控制电机应用方案
公司金锡焊料供货周期稳定,保障生产进度。金锡焊料高导电检测
在高可靠性电子封装领域,材料的可溯源性和质量认证是用户选材决策的重要依据,也是生产体系合规性的基本要求。金锡焊料的可溯源性体系建设涵盖从原材料采购到成品交付的全流程。可溯源性管理的重点是建立批次管理制度:每批金锡焊料从原材料采购开始,通过惟一批次编号关联原材料检验记录、冶炼工艺记录、加工工艺记录和成品检验记录,确保每批产品的生产历程可以完整重现,任何质量异常均可快速定位到具体批次和工序。对于**和航天用户,通常还要求提供随批次的质量证明文件(COC)和材料试验报告(MTR)。质量认证方面,金锡焊料生产企业通常需要持有ISO9001质量管理体系认证,面向**市场的企业还需持有GJB9001(国军标质量管理体系)认证,面向航天市场则可能需要通过AS9100D质量管理体系审核。部分关键**采购还要求供应商通过武器装备科研生产许可证审查,并在相关***采购机构进行供应商资格备案。完善的质量认证体系不*是市场准入的前提,更是企业质量管理能力的公开证明,是赢得高可靠性用户长期信任的重要基础。金锡焊料高导电检测
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!