商机详情 -
金锡焊料直营厂家
热膨胀系数(CTE)的匹配程度是决定封装焊点热应力水平的**参数。当焊料与被连接材料的CTE差异较大时,在温度循环过程中焊点会承受***的热错配应力,加速疲劳失效。金锡共晶焊料的CTE约为15.9×10⁻⁶/K,这一数值介于常用封装基板材料(如氧化铝陶瓷:约7×10⁻⁶/K;氮化铝陶瓷:约4.5×10⁻⁶/K;硅:约3×10⁻⁶/K;铜:约17×10⁻⁶/K)之间。在芯片与基板之间的焊料层设计中,焊料的CTE与被连接材料之间总会存在一定差异,关键是通过合理的焊点几何设计和厚度控制来将热应力控制在焊料的疲劳极限以内。值得注意的是,金锡焊料较高的弹性模量(约68GPa)意味着在给定热应变下,其产生的热应力水平高于模量较低的焊料(如铟焊料)。因此,在CTE失配较大的界面(如硅芯片/铜基板),可能需要通过设计适当厚度的焊料层或采用缓冲层结构(如铜-钼-铜复合层)来降低焊点热应力水平,确保器件在规定温度循环范围内的可靠性满足要求。CTE匹配分析是精密封装设计的重要步骤,需要结合具体的材料体系和使用环境进行定量评估。10 余名实验室人员,检测金锡焊料性能指标。金锡焊料直营厂家
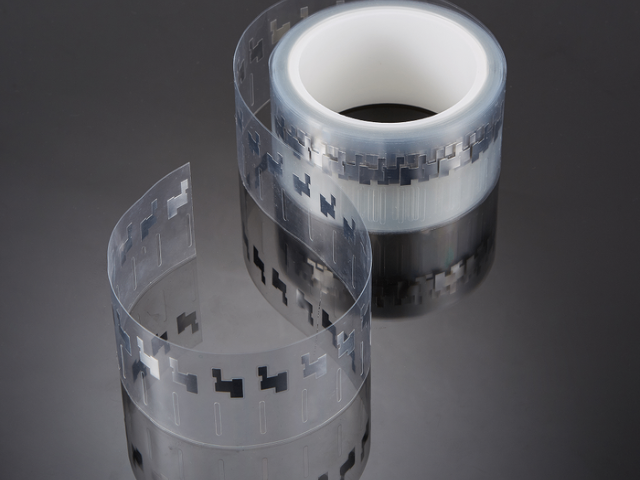
随着电子封装向更小尺寸、更薄形态发展,对金锡焊料预成型片的厚度提出了越来越严苛的要求。当封装焊接间隙*有数十微米时,需要使用厚度在25μm至50μm的超薄金锡焊料片。制备此类超薄焊料片面临着诸多技术挑战。从材料特性角度看,金锡共晶合金硬度较高(HV约150~180),脆性相(AuSn、Au5Sn)的体积分数大,在轧制变形过程中容易产生边缘开裂和表面微裂纹。为克服这一问题,需要精心控制轧制温度、道次压下量和退火工艺,采用多次小压下量逐步减薄的方式,确保每一轧制道次后材料的组织均匀性和表面质量。从工艺设备角度看,超薄金属轧制需要高精度的轧机,辊面粗糙度和平行度要求较高,轧制力和张力控制精度需要达到亚微米级别,才能确保轧制出的薄片厚度均匀、无波纹。冲压或激光切割是超薄焊料片成形的主要方式,需要选择合适的工艺参数以获得尺寸精确、边缘整齐的焊料片。超薄金锡焊料片技术的突破,为微型化精密封装提供了有力的材料支撑,是推动高密度封装技术进步的重要环节。金锡焊料直营厂家金锡焊料生产通过 ISO9001 质量体系认证管控。
在复杂的多层封装和多芯片模块(MCM)制造过程中,需要执行多次焊接工序,每次焊接步骤的焊料熔点应从高到低依次递减,以确保后续焊接工序不会导致先前形成的焊点重熔。金锡焊料的280°C熔点使其在多次焊接工艺的层次设计中占据有利位置。典型的多层次焊接工艺方案示例如下:***层次(比较高熔点层)使用Au80Sn20金锡焊料(280°C)完成芯片与基板的贴装;第二层次使用Ag/Cu共晶焊料(779°C)或低温铜锡焊料(230°C)完成基板到外壳的连接;第三层次使用铅锡焊料(183°C,若允许)或锡银铜焊料(217°C)完成外部引脚或接口的焊接。通过合理选择各层次焊料的熔点,可以确保每个焊接步骤在足够低的温度下进行,不对已完成的焊点造成影响。在实际工程中,各层次焊料熔点之间的间隔通常建议不低于30~50°C,以在回流温度窗口中留有足够的工艺裕量,防止因温控精度不足而误熔先期焊点。金锡焊料的精确熔点(280°C)和窄熔化区间使其在多层次焊接工艺的层次设计中具有明确的工艺优势,是实现复杂封装结构高可靠性的重要材料选择依据之一。
在电子封装中,焊料不*承担机械连接功能,还必须提供可靠的电气导通通路。金锡共晶焊料(Au80Sn20)具有较低的电阻率,约为16μΩ·cm,导电性能良好,能够在高频信号传输路径中保持低插入损耗,这对于微波和毫米波频段的射频器件封装尤为重要。在射频微系统(RFMEMS)、微波模块和雷达器件的封装中,焊料的导电性能直接影响信号通路的阻抗特性。如果焊料的电阻率偏高,在高频工作时会增加信号传输损耗,影响系统的射频性能指标。金锡焊料凭借其优良的导电性,能够满足微波到毫米波频段(数GHz至数十GHz)封装互连的电气要求。值得注意的是,金锡焊料的导电性能在高温环境下同样保持稳定,这与部分导电胶或焊锡膏的电阻率随温度***变化不同。对于需要在宽温度范围内保持稳定射频性能的***电子设备,金锡焊料的温度稳定电气特性具有重要意义。在实际应用中,除焊料本身的导电性外,还需综合考虑焊点界面质量、空洞率等因素,以确保封装互连的整体电气性能达到设计要求。省级专精特新企业,深耕金锡焊料研发与生产制造。
在金锡二元合金体系里,共晶点对应的成分约为80wt%Au-20wt%Sn(原子百分比约为73.5at%Au-26.5at%Sn),共晶温度为280°C。这一数据来源于大量实验测定与热力学数据库计算的综合结果,被冶金学界***认可。共晶合金的**特征在于其单一的熔化温度,即在280°C时由固态直接转变为液态,没有固液两相共存的"糊状区"。这一特性对焊接工艺而言意义重大:工程师能够精确控制焊接温度窗口,降低工艺设计难度,提升焊点质量的重复性与一致性。与具有宽熔程区间的非共晶合金相比,Au80Sn20在回流焊过程中润湿迅速、铺展均匀,焊点空洞率明显降低。从相图角度分析,当合金成分偏离共晶点时,熔点会随之升高,并出现固-液两相共存区间。因此,在实际生产中需严格控制原材料纯度与配比精度,确保合金成分落在共晶点附近的合理范围内,以充分发挥共晶成分的工艺优势。对于有特殊需求的应用场景,也可选择富金或富锡的非共晶成分以调节熔化温度,但需相应调整焊接工艺参数。正是深刻理解Au-Sn相图的热力学规律,才能在实际应用中做到精细控制、稳定生产。金锡焊料适配光电子器件高精度焊接封装场景。环保金锡焊料
金锡焊料适配中国电科电子元器件封装生产。金锡焊料直营厂家
金锡合金的微观结构是其宏观性能的直接体现。在Au80Sn20共晶合金的凝固组织中,主要存在两种金属间化合物相:富金的ζ相(化学式Au5Sn)和等原子比的δ相(化学式AuSn)。这两种相在共晶凝固过程中协同析出,形成交替排列的层片状结构,层片间距通常在微米级别。ζ相(Au5Sn)具有六方晶体结构,硬度较高,是合金强度的主要来源之一;δ相(AuSn)具有斜方晶体结构,韧性相对较好,有助于缓解焊点在热循环过程中产生的应力集中。两相协同作用,使合金在强度与韧性之间取得较好的平衡。在焊接界面区域,金锡合金还可能与基板金属(如镍、铜或金镀层)发生反应,形成新的界面金属间化合物层。界面层的厚度和成分分布对焊点可靠性有重要影响,过厚或成分不均的界面层容易成为裂纹萌生的薄弱点。通过合理控制焊接温度、时间和基板表面处理工艺,可以将界面金属间化合物层控制在合理范围内,确保焊点的长期可靠性。深入理解金锡合金的微观组织特征,是优化焊接工艺和提升封装可靠性的科学基础。金锡焊料直营厂家
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!