商机详情 -
宜宾市高效便捷线切割机床批发价格
县域加工企业的设备售后保障一直是行业短板,距离远、响应慢、维修成本高,让很多县域企业不敢轻易升级设备,制约了企业的发展。选择服务覆盖完善的本地铁加工设备供应商,能有效解决售后响应慢的痛点,保障生产的连续性与稳定性。成都正川精机的服务网络覆盖川内多数市县,包括达州、广安、泸州、宜宾等区域,可提供快速上门的维修、保养、调试服务,有相关需求的县域加工企业,不妨进一步了解对应的服务方案,解决售后保障的后顾之忧。需要加工微细孔与窄缝类零件,还有比线切割机床更适合的加工方式吗?宜宾市高效便捷线切割机床批发价格
线切割机床
许多线切割机床用户在面对设备改造决策时,对“机械大修”与“电气升级”的投入分配缺乏经验,往往偏重一方而忽视另一方,导致改造后整体性能未达预期。机械精度是基础,如果导轨磨损、丝杠间隙未修复,再先进的数控系统也无法准确控制刀具轨迹;电气系统是驱动,如果脉冲电源老化、伺服响应迟缓,即便机械精度再高也无法实现高效稳定加工。一次完整的线切割机床改造,应当先通过激光干涉仪和球杆仪对机械精度进行定量测量,根据数据决定需要修复或更换的机械部件,在此基础上再进行电气和控制系统的匹配升级。宜宾市高效便捷线切割机床批发价格钟表珠宝行业加工手表齿轮、摆轮与珠宝首饰,线切割机床可实现微米级的精密加工。
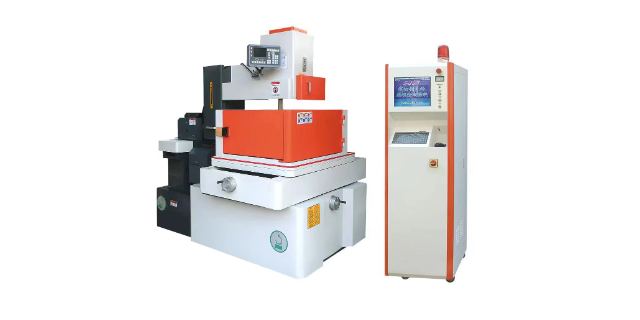
快走丝线切割机床的电气柜在四川盆地高湿气候下运行数年,内部接插件氧化和电路板腐蚀是导致随机故障的常见原因。老式控制柜的接线端子因长期暴露在含有油雾和灰尘的空气中,接触电阻从正常的几毫欧上升至几十毫欧,信号回路出现电压降,机床偶尔出现驱动报警或脉冲电源输出不稳定。这类故障时好时坏,普通万用表在静态下难以准确测量,维修人员往往反复更换电路板仍不能根除。在线切割机床维修改造中,对电气柜进行深度维护,包括逐一紧固接线端子、清洁或更换氧化严重的接插件、检测电解电容容量并更换失效元件,可消除大部分偶发性故障。
宜宾某汽配模具加工厂,近年订单量逐年增长,原有设备产能不足,想要扩产但预算有限,全部采购全新设备资金压力很大。正川精机为其定制了 “新购 + 旧改” 的组合方案,新增两台伺服中走丝设备,同时对两台老款快走丝线切割机床进行系统升级改造,整体投入只为全部购新的 60%。方案落地后,车间总加工产能提升了 50%,改造后的旧设备精度与效率都接近新设备水平,完全满足订单加工需求,既解决了产能缺口问题,又将资金压力控制在合理范围,帮助企业平稳实现产能扩张,顺利承接了新增的订单需求。线切割机床已广泛应用于模具、汽车、电子、医疗器械等多个行业,拥有大量成功案例。
解决方法:导致线切割机出现漏电的原因主要有以下七种,大家可以从这里着手,逐一排查线切割机漏电原因:没加装地线或地线接地电阻太大电网电位过高,三相用电严重失衡或零线在输送途中的接触不良所致机床内的电源变压器的不够绕组与壳体间击穿水泵定子或接线盒处进水。所以换水时水泵严防横放或倒置。防止残存污水流入里污物或杂物造成了某带电部位与床身的短路。所以在狭窄、污浊、潮湿、无序的场地放置机床是危险的刹车电容外壳漏电。四步搞定数控线切割加工!资阳市快走丝线切割机床批发
传统线切割机床操作依赖熟练技工,新人上手周期长,招工难问题制约车间产能提升。宜宾市高效便捷线切割机床批发价格
线切割单板机操作方法高频电源使用方法电火花线切割加工是利用电火花放电对导电材料产生电蚀现象实现加工的,是电、热和流体动力综合作用的结果。在火花放电过程中,脉冲电压是产生电火花放电的必要条件,而高频电源就是产生脉冲电压的一个大功率高频脉冲信号源,是数控线切割机床中的一个重要组成部件,在使用中要学会正确调节各个参数。调节原则工件高度为50mm左右,钼丝直径在0.16mm时,切割加工时,一般置“电压调整”旋钮2档,“脉冲幅度”开关接通1+2+2级,“脉宽选择”旋钮3档,“间隔微调”旋钮中间位置,切割电流稳定在2.0A左右(不同高度工件详见“切割参数选择表”)。进给速度(由控制器选定)选定:在确定电压、幅度、脉宽、间隔后,先用人为短路的办法,测定短路电流,然后开始切割,调节控制器的变频档位和跟踪旋钮等,使加工电流达到短路电流的70~75%为。在切割加工时,各个状态的切换尽量在丝筒换向或关断高频时进行,且不要单次大幅度调整状态,以免断丝。新换钼丝刚开始切割时,加工电流选择正常切割电流的三分之一至三分之二,经十来分钟切割后,调至正常值,以延长钼丝使用时间。宜宾市高效便捷线切割机床批发价格