商机详情 -
实验室陶瓷切割机厂家
三种加工工艺的设置1、直切直切工艺为材料与金刚石线接触的那一面到对面的长度基础上加4~8cm。比如一个长方形碳化硅晶体材料,长50cm,宽42cm,我们要从42cm的一面进刀,那么切割长度就是50cm,补偿为8cm,切割参数就设置为58cm;反之从50cm的一面进刀,切割长度为42cm,补偿加8cm,切割参数就设置为50cm。这个补偿可以根据材料的硬度、机床进给速度、尺寸大小和对表面加工质量要求来设置。材料硬的,假如在不了解的情况下,要把切割速度和进给速度都放慢,机床旁边不能离人,要观察金刚石线的弯曲度。一般来说,越是硬的材料,进给速度太快的情况下,金刚石线会被拉伸弯弓,误差就越大。2、摆动切工件摆动和金刚石线摆动两种方式都是摆动切割工艺,补偿也是如直切。看切的哪一面,在长度的基础上,加8cm。材料硬的,切割速度快的,就多加点。材料软的,切割速度慢的,就少加一点。这款实验室陶瓷切割机已被多所材料学院选用,日常被用于制备力学测试的标准样条。实验室陶瓷切割机厂家
实验室陶瓷切割机
实验室陶瓷切割机在维护保养方面,需要用户建立定期检查的习惯。导轨和丝杠需要定期清洁和润滑,防止陶瓷粉末进入滑块和轴承,造成磨损和运动精度下降。线锯系统的导轮需要检查转动灵活性和表面磨损,导轮磨损后线锯运行轨迹偏移,切缝质量变差。切割液需要定期更换,防止细菌滋生和杂质积累。冷却喷嘴需要清理,避免堵塞导致切割区冷却不足。这些维护项目并不复杂,但需要按周期执行。正川精机在设备交付时向用户提供维护清单和操作培训,并在后续服务中提醒用户进行保养。对于四川地区的实验室用户,正川精机的本地服务团队可提供上门维护和技术支持,减少设备停机对科研工作的影响。德阳陶瓷切割机供应商四川实验室陶瓷切割机厂家。
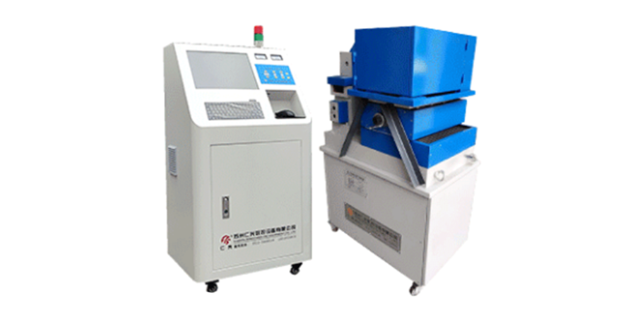
用于加工非晶铁芯的金刚砂线切割成型装置,包括底座,移动平台,环形金刚砂线机构和工件夹具平台;所述移动平台,工件夹具平台分别设置在底座上,所述工件夹具平台用于固定待加工的毛坯件;所述移动平台包括x轴移动导轨,y轴移动导轨,环形金刚砂线机构设置在x轴移动导轨上,x轴移动导轨设置在y轴移动导轨,环形金刚砂线机构通过x轴移动导轨实现在x轴方向的移动,通过y轴移动导轨实现在y轴方向的移动.本发明提出一种用于加工非晶铁芯的金刚砂线切割成型装置,其可在切割成形时防止非晶晶化,并且实现低成本切割大型非晶铁芯,又不会使铁芯受到污染.
德阳某新能源材料实验室,专注固态电解质陶瓷的研发,需要切割超薄的电解质陶瓷片,之前用普通设备切割时,薄片很容易碎裂,成品率低,而且切割后需要手工打磨两面,费时费力,样品制备周期很长。实验室引入成都正川精机的实验室陶瓷切割机,搭配细粒度金刚石切割工具,优化了薄型样品的切割工艺,切割后的陶瓷片切口平整,崩边极小,不用打磨就能直接用于电池组装测试。投入使用后,超薄陶瓷片的切割成品率从之前的 35% 提升至 85%,样品制备时间缩短了一半以上,研发团队能更快地测试不同配方的性能,电池性能的研发迭代速度明显加快,设备的投入很快就通过研发效率的提升收了回来。整机功耗约两千瓦,实验室陶瓷切割机运行成本低于将毛坯外发加工的费用。
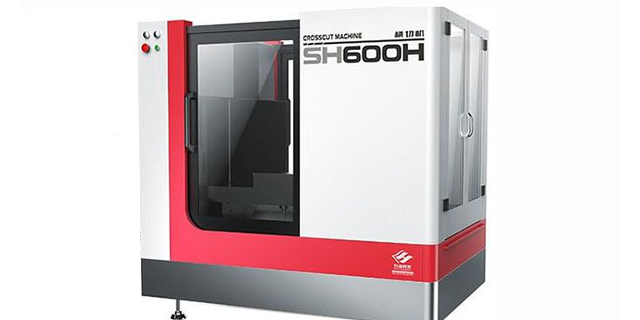
实验室陶瓷切割机的切割质量对后续测试结果有直接影响。切割面损伤层会改变陶瓷的表观性能,如硬度测试时压痕周围裂纹扩展行为受损伤层影响,抗弯强度测试时表面微裂纹成为断裂源。因此,在测试前需要对切割面进行研磨和抛光,去除损伤层。如果切割质量较好,损伤层较薄,抛光时间可缩短。正川精机的实验室陶瓷切割机通过优化切割参数,可使氧化铝陶瓷的切割损伤层深度控制在十微米以内,减少后续抛光工作量。用户在安排试样制备流程时,可将切割质量作为控制点,通过调整切割参数和线锯状态来保证切割面质量稳定。标配零点标定块的实验室陶瓷切割机,更换工件后复位误差不超过五微米。实验室陶瓷切割机厂家
每一台实验室陶瓷切割机都附带出厂精度检测报告,数据溯源到底。实验室陶瓷切割机厂家
金刚石线径的原因。金刚石线线径有大小,线径大的与加工件接触面积也大,切割的速度也更快。金刚石线的张力。大家都知道直线的距离短,金刚石线保持一根直线状态下切割的效果好,原因是,给金刚石线一定的张紧力能让金刚石线始终保持或接近一条直线,使每一次金刚石线运行的轨迹都能与前一次运动轨迹重合,这样切割出来的效果接近一条直线。反之,金刚石线因为拉伸,而给的张力又不够,容易拉弓,拉弓的时候,金刚石线会另外开辟切缝,使切割出来的结果坑坑洼洼的。机床行程,一般来说同样的上线量,是小行程的机床切割速度快。机床行程小,金刚石线运行路线短,参与切割的金刚石线会更多。机床上线量。机床上线量越多,参与切割的线越多,切削力跟得上进给速度,切割速度会比线上得少的机床切割速度快。金刚石线的磨损程度。新的金刚石线锋利,切削力更大,切割速度就可以更快。磨损之后的金刚石线切削力减弱了,切割速度自然就慢了。实验室陶瓷切割机厂家