商机详情 -
贵州数控铣刀多少钱
上海远锋精密工具有限公司生产的整体硬质合金铣刀,适用于多种金属材料的加工,包括但不限于碳素钢、合金结构钢、工具钢、不锈钢、铸铁以及有色金属如铝合金、铜合金等。不同的材料具有不同的切削特性,例如钢材加工时切削力较大,需要刀具具备足够的强度;铝合金加工时则更需要注意排屑和防止粘刀。我们在设计和推荐铣刀时,会将这些材料特性作为重要的考量因素。客户在选购时,清晰告知被加工材料的具体牌号,将有助于我们提供更合适的铣刀产品建议。
不*切削金属,更为您降低单件成本,提升整体生产效益。贵州数控铣刀多少钱
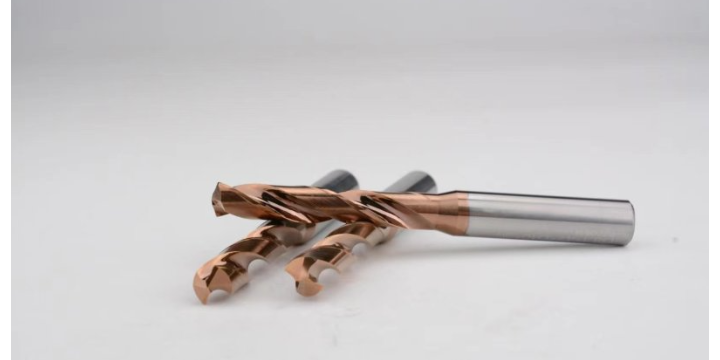
铣刀的端部形状决定了其能够实现的加工效果。上海远锋生产多种端部形状的整体硬质合金铣刀,以满足不同的加工需求。平头铣刀(端铣刀)适用于加工平面、台阶和直角沟槽,是应用非常广的类型。球头铣刀则因其端部呈半球形,适合用于加工三维曲面和型腔,在模具制造中应用较多。圆角铣刀(又称牛鼻刀)在平头铣刀的基础上带有圆弧过渡,这有助于增强刃口强度,并在粗加工和精加工中都有应用。我们根据客户提供的加工图纸或工艺要求,生产相应端部形状的铣刀,力求为客户的加工任务提供合适的工具选择。陕西铣刀价格提供铣刀再研磨服务,有利于延长刀具总寿命,管理使用成本。
在现代化数控加工中心,铣刀与编程代码紧密配合,完成复杂的立体加工任务。数控铣刀的选择需考虑耐用度、刚度、抗脆性能和断屑能力等,这些特性共同决定了加工过程的稳定性和效率。平面铣削时,宜选用端面铣刀或立铣刀进行加工,粗加工时一般优先采用端面铣刀,且铣削行间距需小于端铣刀直径,以消除接刀痕迹,获得均匀的表面质量。数控环境下的高速铣削要求刀具具有良好的动平衡性能,以减少高速旋转时的振动,确保复杂曲面加工能够顺利进行。
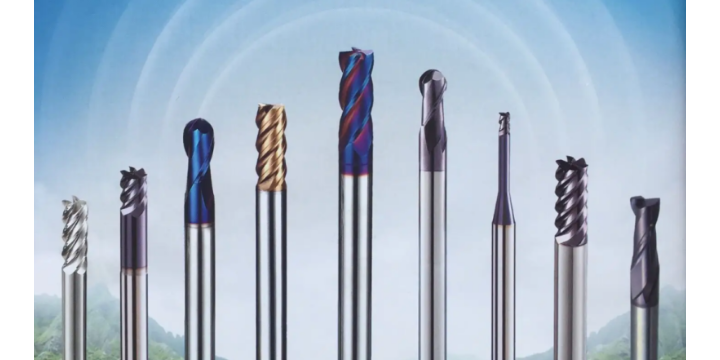
立铣刀是铣削工具家族中使用频率较高的一种类型,其刀刃分布于圆柱表面和端面,能够同时完成侧刃切削与底刃切削。标准立铣刀通常带有螺旋角,螺旋槽的设计有助于切屑顺利排出,减少切屑堵塞引发的刀具过热或崩刃。根据加工需求的不同,立铣刀可分为两刃、三刃、四刃乃至多刃结构。两刃立铣刀容屑空间大,适合开槽加工;四刃立铣刀刀齿密布,适合侧壁精铣和轮廓加工。在模具加工中,立铣刀常用于粗加工型腔与精加工直壁面。对于深腔结构,长刃立铣刀能够一次走刀完成较深的侧壁铣削,但需注意刀具悬伸量对刚性的影响。当加工阶梯面或直角拐角时,采用小直径立铣刀进行清角处理是常见工艺。上海远锋精密工具有限公司提供不同规格的立铣刀产品,满足客户多样化的零件加工需求。对于深腔或复杂型面加工,长刃铣刀或特殊设计的铣刀可以提供解决方案。
铣削加工的切削参数配置是一门需要平衡的技艺。转速、进给速度与切削深度三者相互影响,共同决定了加工的效率和质量。转速的选择需综合考虑工件材料的硬度、刀具的直径和切削深度等因素——较软的材料可选择较高的转速,而硬材料则需要适当降低转速以避免刀具过热磨损。进给速度则影响切削力和表面粗糙度,过快的进给可能增加刀具负荷,过慢则可能降低加工效率。切削深度的大小关系到单次去除的金属量,合理设置有助于减少走刀次数,同时保持加工过程的稳定性。创新设计,攻克难加工材料壁垒。广东三面刃铣刀多少钱
流畅排屑,保障加工连续高效。贵州数控铣刀多少钱
铣刀的材质选择直接关系到其适用的加工范围。上海远锋生产的整体硬质合金铣刀,选用的是适合金属切削的硬质合金材料。这种材料具有较高的硬度和耐磨性,能够应对大多数常见金属材料的加工需求。我们在选材时会考虑不同牌号合金的特性差异,例如有的牌号侧重于抗冲击性能,适用于间断切削;有的牌号则更注重高温硬度,适用于高速切削。根据铣刀的预期用途选择相应的合金的牌号,是我们产品设计环节中的一项基础工作。客户在提出加工需求时,可以告知我们具体的工件材料,以便我们匹配合适的基体材质。
贵州数控铣刀多少钱