商机详情 -
陕西面铣刀
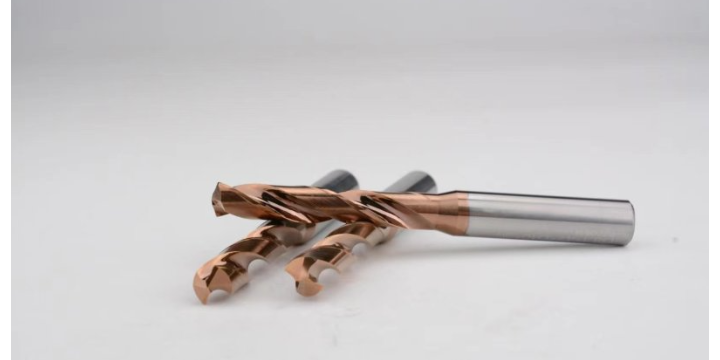
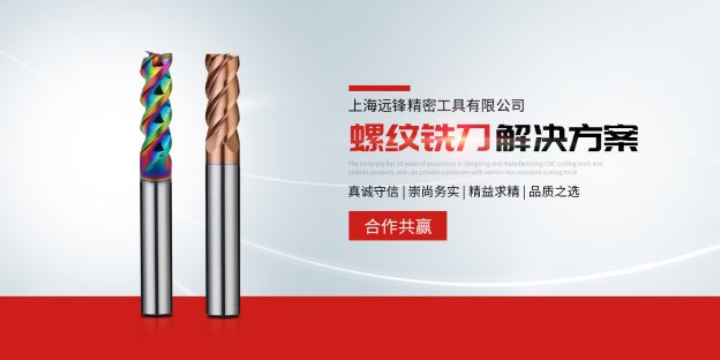
涂层技术通过在铣刀表面沉积一层薄薄的耐磨材料,有效降低刀具与工件之间的摩擦系数,减少切削热向刀具内部的传导。常见的涂层类型包括TiN(氮化钛)、TiCN(碳氮化钛)、TiAlN(氮铝钛)以及AlTiN(氮钛铝)等。不同涂层适用的加工工况存在差异:TiN涂层通用性好,适用于普通钢材加工;TiCN涂层硬度较高,适合加工铸铁和铝合金;TiAlN涂层在高温环境下能够形成氧化铝保护膜,适合高速干切削。涂层铣刀的刀具寿命通常高于未涂层铣刀,但需要根据工件材料挑选涂层种类,否则可能产生粘连或快速磨损。涂层工艺的控制精度影响涂层的结合强度与厚度均匀性。上海远锋精密工具有限公司引进涂层加工设备或与专业涂层厂商合作,为铣刀提供性能稳定的涂层处理,使刀具在不同工况下表现出较为一致的加工效果。合金螺纹铣刀全牙、三牙、单牙,不同牙型适配不同螺纹加工要求。陕西面铣刀
批量生产中的刀具成本控制,是制造业企业关注的重点之一。镶齿式铣刀将硬质合金刀片镶嵌在刀体上,刀片磨损后可以进行单独更换,而不需要整体报废刀体,这种结构形式降低了使用成本。整体式铣刀虽然磨损后需要整体更换,但在粗加工等强度较高的切削工况下,其结构稳定性和切削能力依然具有优势。在考虑刀具成本时,需要综合评估刀具本身的采购价格、使用寿命、加工效率以及换刀频次等因素,从而在保证加工质量的前提下,获得较好的经济效益。山东键槽铣刀生产厂家铣刀的径向跳动精度,是衡量刀具品质和装机状态的重要指标。
在汽车制造业中,铣刀承担着大量零部件的加工任务。从发动机缸体缸盖到曲轴连杆,从刹车盘到转向系统零件,这些零部件的加工涉及铣平面、铣槽、铣轮廓、铣曲面等多种铣削工艺。特别是在汽车轻量化趋势下,铝合金等材料的铣削加工日益增多,对铣刀的切削效率和加工质量提出了更高的要求。不同类型的铣刀在汽车零部件加工中各司其职——面铣刀负责大面积平面加工,立铣刀应对轮廓铣削和沟槽加工,球头铣刀则处理复杂型面。一把合适的铣刀,能够让整个加工环节更加顺畅,减少换刀次数,帮助提升设备运行效率。
铣刀在日常生产中面临着各式各样的加工任务,从平面铣削到曲面仿形,从开槽到侧铣,每一道工序都需要搭配合适的刀具。典型的铣削加工包括铣平面、倒角或铣边、铣轮廓、铣槽、铣凹腔、铣键槽等,不同工序对铣刀的刃形、螺旋角、涂层类型等参数提出了不同的要求。方头双刃立铣刀是一种常见的设计形式,它可以像钻头一样对工件进行垂直插铣或侧铣,端齿延伸至铣刀中心,使其能够进行垂直方向的进给加工。这些设计细节,让铣刀在面对不同的加工需求时,都能找到对应的解决方案。针对不同材质工件,选用合适几何参数的铣刀是工艺优化的基础。
精加工铣刀追求的是工件表面的光洁度和尺寸精度,因此刀刃要求锋利、磨损量小、跳动量低。精加工铣刀的刀齿数量通常较多,以增加每转进给量下的单位切削次数,从而减小每齿切削厚度,获得较为细密的表面纹路。精加工时切削深度和进给速度设置得较保守,以避免切削振纹。球头精铣刀用于曲面终道加工时,步距选择需兼顾加工时间与残留高度;立铣刀用于平面和直壁精加工时,需要保证刀柄与主轴的连接刚性和跳动精度。精加工铣刀的表面通常带有涂层,涂层可以有效降低摩擦,减少积屑瘤的形成。对于镜面加工要求的模具,还需配合超细颗粒硬质合金材料和高精度磨削工艺。上海远锋精密工具有限公司提供的精加工铣刀刃口经过特殊处理,切削平稳性满足精密模具制造的需要。合理的铣刀路径规划,是数控编程中提升加工效率的关键因素。山东燕尾槽铣刀厂家
远锋提供的铣刀产品,从选材到成型,每一个环节都经过严谨的工艺控制。陕西面铣刀
非标刀具定制是满足特殊加工需求的重要方式。在机械加工中,标准规格的铣刀往往无法完全适应某些特殊形状、特殊材料或特殊工况的加工任务。在这种情况下,非标定制刀具就成为了解决方案。根据客户的具体需求,设计制造出形状、尺寸、材质或涂层与之匹配的刀具,能够更好地契合加工要求。非标铣刀可以服务于IT通讯、航空航天、医疗器械、船舶、汽车、模具制造等多个领域,针对不同行业的具体零件特点进行针对性的设计。从刀体结构到刃口角度,从螺旋角设计到涂层选择,非标定制的每一个环节都可以根据实际加工需求进行调整,让铣削过程更加流畅高效。陕西面铣刀