商机详情 -
四川钨钢铣刀多少钱
在现代化数控加工中心,铣刀与编程代码紧密配合,完成复杂的立体加工任务。数控铣刀的选择需考虑耐用度、刚度、抗脆性能和断屑能力等,这些特性共同决定了加工过程的稳定性和效率。平面铣削时,宜选用端面铣刀或立铣刀进行加工,粗加工时一般优先采用端面铣刀,且铣削行间距需小于端铣刀直径,以消除接刀痕迹,获得均匀的表面质量。数控环境下的高速铣削要求刀具具有良好的动平衡性能,以减少高速旋转时的振动,确保复杂曲面加工能够顺利进行。了解铣刀的螺旋角、刃数等基础参数,有助于发挥其切削性能。四川钨钢铣刀多少钱
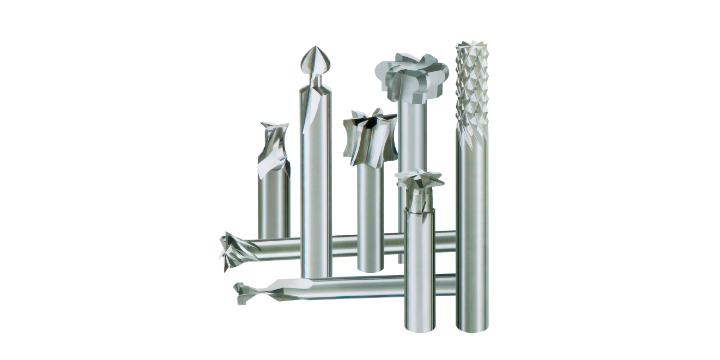
铣刀在日常生产中面临着各式各样的加工任务,从平面铣削到曲面仿形,从开槽到侧铣,每一道工序都需要搭配合适的刀具。典型的铣削加工包括铣平面、倒角或铣边、铣轮廓、铣槽、铣凹腔、铣键槽等,不同工序对铣刀的刃形、螺旋角、涂层类型等参数提出了不同的要求。方头双刃立铣刀是一种常见的设计形式,它可以像钻头一样对工件进行垂直插铣或侧铣,端齿延伸至铣刀中心,使其能够进行垂直方向的进给加工。这些设计细节,让铣刀在面对不同的加工需求时,都能找到对应的解决方案。广西数控铣刀生产厂家远锋的合金螺纹铣刀系列,包含全牙、三牙、单牙三种牙型规格。
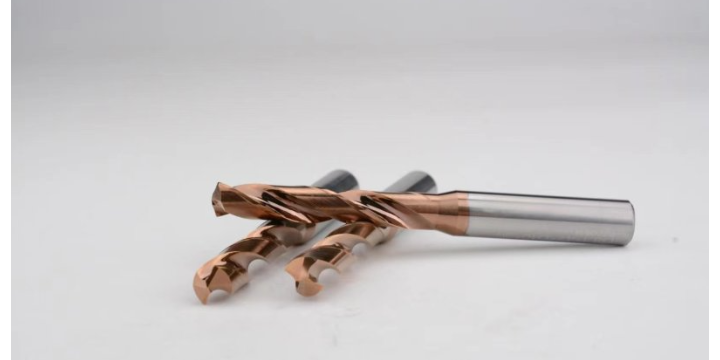
铣削加工的切削参数配置是一门需要平衡的技艺。转速、进给速度与切削深度三者相互影响,共同决定了加工的效率和质量。转速的选择需综合考虑工件材料的硬度、刀具的直径和切削深度等因素——较软的材料可选择较高的转速,而硬材料则需要适当降低转速以避免刀具过热磨损。进给速度则影响切削力和表面粗糙度,过快的进给可能增加刀具负荷,过慢则可能降低加工效率。切削深度的大小关系到单次去除的金属量,合理设置有助于减少走刀次数,同时保持加工过程的稳定性。
粗加工铣刀的设计侧重于高金属去除率,因此刀刃通常采用分屑槽或波形刃结构。分屑槽将较宽的切削刃分割成若干小段,使切屑变窄易于排出;波形刃则沿着切削刃方向呈现波浪形,切削时产生的切屑呈细小的瓦片状,减少了单位切削面积上的切削力。粗加工铣刀往往采用较大的螺旋角和较少的刀齿数量,以容纳更多切屑。在加工大型铸件锻件的毛坯阶段,粗加工铣刀能够快速去除余量,将工件形状初步靠近成品尺寸。粗加工后的表面质量相对粗糙,但为后续半精加工和精加工留出了均匀的余量。选择粗加工铣刀时需考虑机床的主轴功率和夹具刚性,避免因切削负荷过大引起振动。上海远锋精密工具有限公司生产各类粗加工铣刀,包括波形刃立铣刀和玉米铣刀等,助力客户缩短毛坯准备周期。无论是标准铣刀还是非标定制,远锋都能根据客户需求提供相应的产品方案。
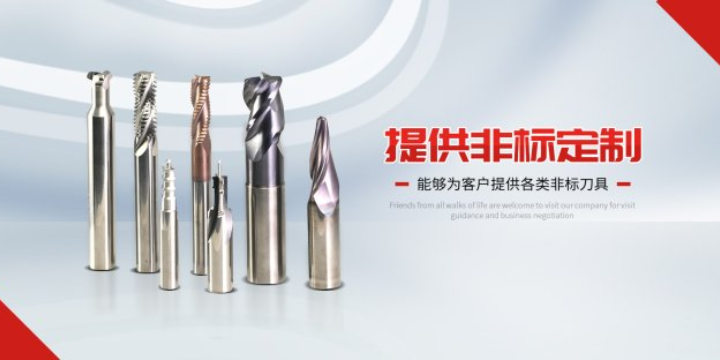
上海远锋精密工具有限公司提供的铣刀产品,在制造过程中会关注刀具表面的处理状态。除了涂层之外,刀具表面的光洁度同样影响着切削时的摩擦状况和粘屑倾向。我们在磨削工序后,会通过适当的工艺来改善刀具表面的微观纹理,使其更加光滑。这有助于减小切屑与刀具前刀面的接触面积,降低切削力,并有利于提高加工表面的质量。对于有特殊要求的非标刀具,我们也可以根据客户要求,对特定部位进行额外的表面处理,以使其更适配所加工的材料特性。
在小径铣削领域,微型铣刀的制造精度与刃磨品质更为关键。江西三面刃铣刀多少钱
铣刀的几何参数设计,直接关系到切削性能,远锋在这一环节投入了大量精力。四川钨钢铣刀多少钱
批量生产中的刀具成本控制,是制造业企业关注的重点之一。镶齿式铣刀将硬质合金刀片镶嵌在刀体上,刀片磨损后可以进行单独更换,而不需要整体报废刀体,这种结构形式降低了使用成本。整体式铣刀虽然磨损后需要整体更换,但在粗加工等强度较高的切削工况下,其结构稳定性和切削能力依然具有优势。在考虑刀具成本时,需要综合评估刀具本身的采购价格、使用寿命、加工效率以及换刀频次等因素,从而在保证加工质量的前提下,获得较好的经济效益。四川钨钢铣刀多少钱