商机详情 -
黑龙江铣刀
在铣削加工中,选择哪一种铣刀往往要结合被加工零件的材料、几何形状、表面质量要求、热处理状态、切削性能及加工余量等因素综合考量。例如,平头铣刀适合进行粗铣、去除大量毛坯,也可用于小面积水平平面的精铣;球头铣刀则更适合曲面半精铣和精铣,小规格的球头铣刀还可处理陡峭面和直壁的小倒角。而面对不同材料的工件,刀具的选择也需要相应调整——加工毛坯面时,由于表面硬层可能会加快刀具磨损,通常需要选用硬度较高的铣刀-。这些选择的背后,是对加工工艺的深入理解和对刀具性能的准确把握。从钢材到难加工合金,我们提供应对各种挑战的强悍铣削利器。黑龙江铣刀
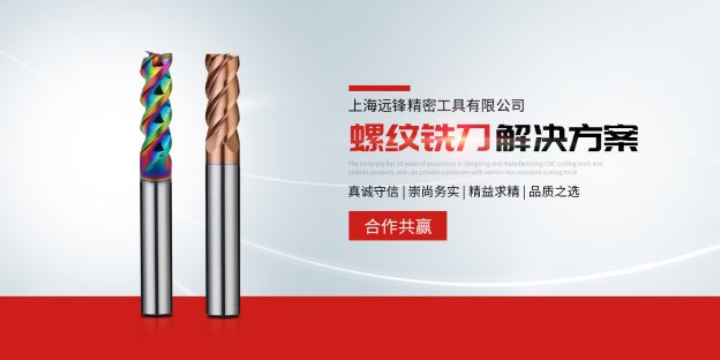
立铣刀是铣削工具家族中使用频率较高的一种类型,其刀刃分布于圆柱表面和端面,能够同时完成侧刃切削与底刃切削。标准立铣刀通常带有螺旋角,螺旋槽的设计有助于切屑顺利排出,减少切屑堵塞引发的刀具过热或崩刃。根据加工需求的不同,立铣刀可分为两刃、三刃、四刃乃至多刃结构。两刃立铣刀容屑空间大,适合开槽加工;四刃立铣刀刀齿密布,适合侧壁精铣和轮廓加工。在模具加工中,立铣刀常用于粗加工型腔与精加工直壁面。对于深腔结构,长刃立铣刀能够一次走刀完成较深的侧壁铣削,但需注意刀具悬伸量对刚性的影响。当加工阶梯面或直角拐角时,采用小直径立铣刀进行清角处理是常见工艺。上海远锋精密工具有限公司提供不同规格的立铣刀产品,满足客户多样化的零件加工需求。新疆数控铣刀生产厂家从毛坯到成品,铣刀的精密切削贯穿了金属加工的许多环节。
铣削加工的切削参数配置是一门需要平衡的技艺。转速、进给速度与切削深度三者相互影响,共同决定了加工的效率和质量。转速的选择需综合考虑工件材料的硬度、刀具的直径和切削深度等因素——较软的材料可选择较高的转速,而硬材料则需要适当降低转速以避免刀具过热磨损。进给速度则影响切削力和表面粗糙度,过快的进给可能增加刀具负荷,过慢则可能降低加工效率。切削深度的大小关系到单次去除的金属量,合理设置有助于减少走刀次数,同时保持加工过程的稳定性。
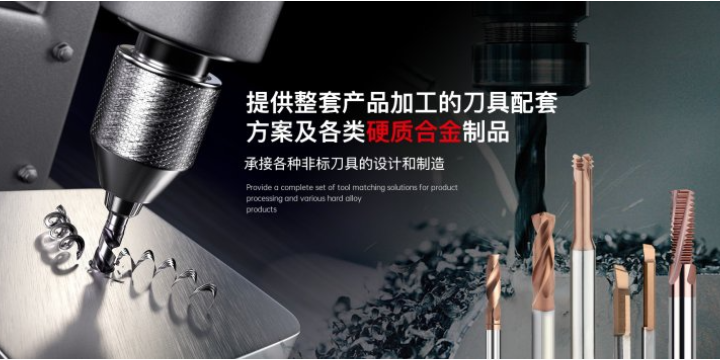
上海远锋精密工具有限公司从2008年起步,在硬质合金刀具制造领域不断积累。我们的产品以整体硬质合金铣刀为主,并涵盖钻、铰、镗、螺纹加工等多种刀具。我们重视技术经验的传承和员工技能的培养,因为一支铣刀的制造,涉及多个工序和岗位的协作。我们提倡认真、严谨的工作态度,力求在每一个制造细节上都做到符合标准。我们相信,通过持续的努力和对品质的坚守,我们的铣刀产品能够为客户的加工带来助益。我们欢迎新老客户与我们沟通,共同探讨加工中的问题与解决方案。合金螺纹铣刀分为全牙、三牙、单牙三种类型,用户可按需选择。
在实际生产加工中,铣刀的应用场景十分广。从汽车制造到航空航天,从模具加工到3C电子,铣刀的身影几乎无处不在-。汽车行业涉及缸体缸盖、凸轮轴、连杆、刹车盘等众多零部件的铣削加工,工序复杂,材料多样,刀具品种也相当丰富-。模具制造则对铣刀提出了更高的要求,无论是冲压模还是注塑模的型腔加工,都需要铣刀具备良好的加工精度和表面质量-。而航空航天领域对铣刀的加工精度和稳定性要求更为严苛,以应对发动机部件、航天器结构件等高标准的加工需求-。在这些行业中,铣刀不只是工具,更是实现设计图纸、落地加工工艺的重要桥梁。精工锻造,刚劲有力,是您进行高速高效加工的理想伙伴。甘肃螺纹铣刀厂家
铣刀平衡性对加工振动和噪音控制至关重要。黑龙江铣刀
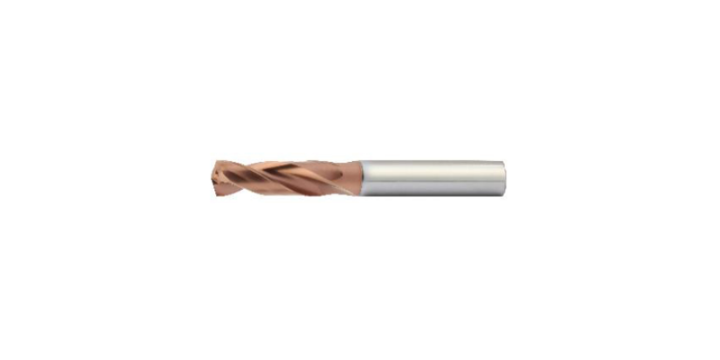
铣刀的材质选择直接关系到其适用的加工范围。上海远锋生产的整体硬质合金铣刀,选用的是适合金属切削的硬质合金材料。这种材料具有较高的硬度和耐磨性,能够应对大多数常见金属材料的加工需求。我们在选材时会考虑不同牌号合金的特性差异,例如有的牌号侧重于抗冲击性能,适用于间断切削;有的牌号则更注重高温硬度,适用于高速切削。根据铣刀的预期用途选择相应的合金的牌号,是我们产品设计环节中的一项基础工作。客户在提出加工需求时,可以告知我们具体的工件材料,以便我们匹配合适的基体材质。
黑龙江铣刀