商机详情 -
石家庄非金属材料珩磨油石联系方式
航空航天领域对零部件的精度、强度、可靠性要求近乎苛刻,珩磨油石(尤其是超硬 CBN 与金刚石油石)是实现该领域精密加工的关键工具。飞机发动机涡轮盘榫槽、叶片榫头、燃油控制系统阀体等关键部件,材料多为高温合金、钛合金、淬硬钢,加工难度极大。CBN 珩磨油石凭借优异的热稳定性与耐磨性,成为该类加工的优先选择,可将圆度误差控制在 0.0005mm 以内,表面粗糙度 Ra≤0.2μm,满足航空发动机高速旋转下的精度与强度要求。某航空企业采用 CBN 油石加工钛合金叶片榫槽,加工效率提升 50%,油石寿命延长 2.3 倍,完全替代进口产品。飞机起落架作动筒、液压油缸等长行程部件,需进行深孔珩磨,采用专门长油石(长度可达 1000mm 以上),配合卧式深孔珩磨机,可加工孔长 12000mm、孔径 5–1000mm 的工件,保证全长圆柱度误差≤0.02mm。航空航天用珩磨油石需通过严格的质量认证,其性能直接关系到飞行安全,是高级制造领域的 “精密基石”。金刚石油石硬度较高,切削性能稳定,适配硬质合金与陶瓷类精密珩磨。石家庄非金属材料珩磨油石联系方式
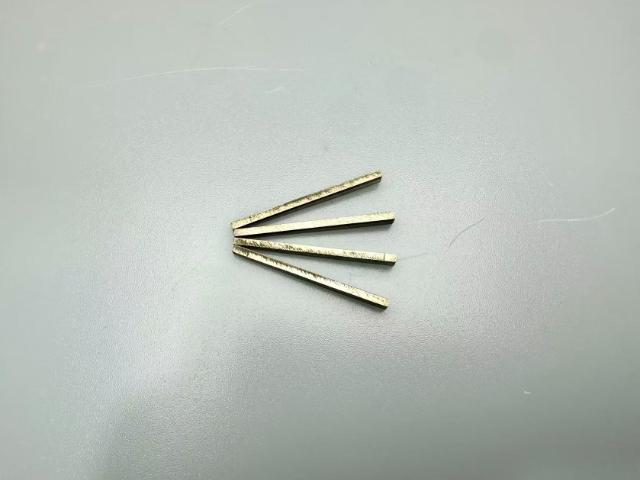
珩磨油石在精密制造中发挥着不可替代的四大关键功能。一是尺寸精度控制:通过精确的微量切削,珩磨油石能够将孔径尺寸精确控制在IT6-IT7级公差等级,公差范围可缩小至微米级别,满足精密配合的苛刻要求。第二是几何形状修正:珩磨油石能有效纠正前道工序产生的圆度、圆柱度误差,将圆度轻松修正至0.005mm以内,这对于液压缸体、气缸套等对形位公差要求较高的零件至关重要。第三是表面质量提升:通过精细的磨削作用,珩磨油石可获得Ra 0.1-0.8μm的低表面粗糙度,甚至可达到镜面效果,明显降低摩擦系数和磨损率。第四是独特表面纹理创造:珩磨油石能在加工表面形成特有的交叉网纹(Cross-hatch pattern),角度通常为30°-60°,这些微小的沟槽是储存润滑油的理想场所,能形成优异的油膜保持性,明显减少摩擦磨损,延长零部件使用寿命。这四大功能使珩磨油石成为现代高级制造业不可或缺的关键工具。上海精密珩磨油石厂家报价金属结合剂超硬油石寿命长,损耗慢,大幅降低大批量生产耗材成本。
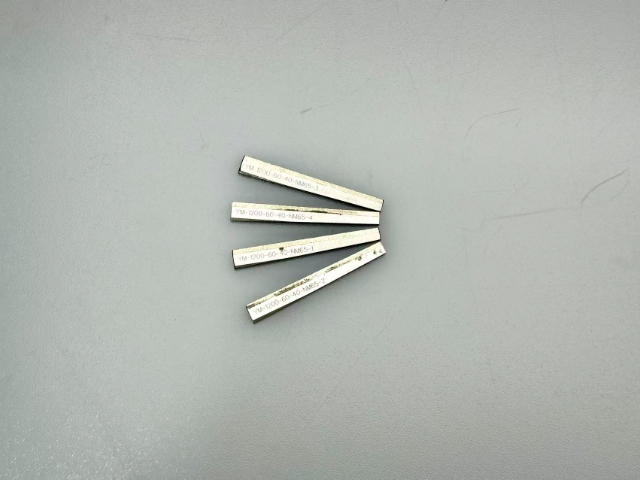
珩磨油石是精密珩磨工艺的关键磨具,由磨料、结合剂与孔隙构成,通过珩磨头带动实现旋转 + 往复复合运动,对工件内孔、外圆、平面进行微刃切削、耕犁与挤压复合加工,形成均匀交叉网纹,同步实现尺寸精度、形状精度与表面质量的三重提升。其关键原理区别于普通磨削:油石与工件为面接触,多磨粒同时参与切削,材料去除更均匀;加工压力低、温度可控,可避免工件表面烧伤与残余应力;自锐性设计使磨粒钝化后自动脱落,持续保持锋利切削状态。
珩磨油石的粒度直接决定加工效率与表面质量,按颗粒尺寸分为粗、中、细、微粉四个等级,对应不同加工工序。粗粒度(120#–280#) 磨粒尺寸大,切削刃锋利,材料去除率高,用于粗珩工序,快速修正前道工序的尺寸与形状误差,加工余量可达 0.1–0.2mm,表面粗糙度 Ra 控制在 0.8–1.6μm。中粒度(320#–600#) 兼顾效率与精度,用于半精珩,进一步降低表面粗糙度至 Ra0.4–0.8μm,为精珩奠定基础。细粒度(W40–W20,约 800#–1500#) 磨粒细小,切削深度极浅,用于精珩,可获得 Ra0.1–0.4μm 的高精度表面,圆度误差控制在 0.002mm 以内。微粉级(<W20,>1500#) 用于超精珩与镜面加工,表面粗糙度可达 Ra<0.05μm,满足航空、光学等极端精密要求。现代精密加工多采用 “多粒度组合工艺”,如汽车发动机缸孔珩磨,先用 180# 粗珩快速去余量,再用 400# 半精珩,用 W28 微粉精珩,既保证效率,又实现理想的交叉网纹与表面质量。不同粒度珩磨油石组合使用,可完成从粗珩、半精珩到精珩的全流程加工。
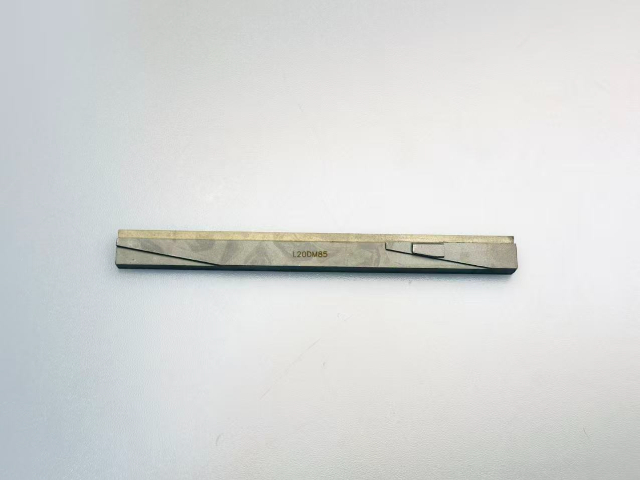
珩磨油石的结合剂体系直接决定适用工况,陶瓷、树脂、金属三大结合剂各有明确适用边界,宁波伊弗迅机械完整布局三类结合剂珩磨油石,满足不同加工工况差异化需求。陶瓷结合剂油石凭借耐高温、耐切削液腐蚀、形状保持性强的优势,成为批量粗珩、半精珩优先产品,可承受持续稳定切削压力,长时间加工不易变形;树脂结合剂油石弹性优良,切削缓冲效果好,非常适合精珩、薄壁工件加工,更容易获得较低粗糙度,但需要控制加工温度,避免高温造成结合剂碳化失效;金属结合剂主要用于金刚石、CBN 超硬油石,机械强度高,能够承受重载切削,适配高硬度难加工材料。伊弗迅在产品交付阶段,会根据客户车间冷却条件、加工压力、连续生产时长推荐适配结合剂类型,同时提供使用注意事项,树脂油石避免长时间干磨、金属结合剂超硬油石定期修整。许多工厂以往单纯依靠经验选购油石,经常出现选型错误导致耗材快速损耗,依托伊弗迅完整产品线与选型指导,能够精细匹配工况,规避不必要耗材浪费。珩磨油石与油性珩磨液匹配度高,润滑充分,可明显降低工件表面粗糙度值。济南非金属材料珩磨油石生产厂家
精细珩磨油石表面平整度高,加工后工件尺寸一致性好,大幅提升良品率。石家庄非金属材料珩磨油石联系方式
液压气动系统的关键部件(油缸筒、阀体、泵体、阀芯)对孔的精度、表面质量与密封性要求较高,珩磨油石是实现该类加工的选择。液压油缸筒珩磨需保证内孔圆度≤0.005mm,圆柱度≤0.01mm/m,表面粗糙度 Ra≤0.2μm,且形成均匀交叉网纹,确保活塞与缸筒的密封性能,避免泄漏。常用碳化硅或 CBN 油石,粗珩用 180#–240# 快速去余量,精珩用 W28–W20 微粉实现高精度表面。液压阀体多为多孔系交叉结构,珩磨需控制各孔同轴度误差≤0.005mm,防止内泄漏,通常采用多轴珩磨机配合专门油石,一次完成多孔加工,某液压企业采用该工艺后,日产能达 3000 件,合格率提升至 99%。气动元件(气缸、阀芯)加工则要求更高的表面光洁度(Ra≤0.1μm),常用树脂结合剂刚玉油石或细粒度 CBN 油石,确保运动顺畅、无卡顿。珩磨油石的稳定性能直接影响液压气动系统的工作压力、响应速度与使用寿命,是工程机械、船舶、机床等装备制造的关键保障。石家庄非金属材料珩磨油石联系方式
宁波伊弗迅机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宁波伊弗迅机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!