商机详情 -
深圳制冷零部件珩磨油石厂家直销
珩磨油石的选型需综合考虑工件材质、加工精度、加工阶段、设备参数与成本等因素,遵循 “匹配性、适用性、经济性” 三大原则,才能实现理想加工效果。首先,匹配工件材质是关键,黑色金属(碳钢、合金钢、淬硬钢)优先选择氧化铝或 CBN 油石,有色金属(铝合金、铜合金)优先选择碳化硅油石,高硬度脆性材料(硬质合金、陶瓷、玻璃)优先选择金刚石油石,避免磨料与工件发生化学反应或粘屑。其次,匹配加工精度与阶段,粗加工去余量选择粗粒度油石,半精加工选择中粒度油石,精加工与超精加工选择细粒度或超细粒度油石,保证加工效率与表面质量的平衡。再次,匹配设备参数,珩磨设备的转速、往复速度、进给量与压力,需与油石的切削性能适配,如高速珩磨选择耐热性好的陶瓷结合剂油石,低速精密珩磨选择弹性好的树脂结合剂油石。此外,还需考虑油石的寿命、自锐性、散热性与修整性,以及采购成本与加工成本的综合性价比,如高级超硬磨料油石虽采购成本高,但寿命长、加工质量优,综合成本反而更低。选型时可参考油石厂家的选型指南,或通过小批量试磨优化参数,确保油石与加工需求完美匹配。珩磨油石对铸铁材料适应性强,磨削效率高,不易堵塞,适合大批量生产。深圳制冷零部件珩磨油石厂家直销
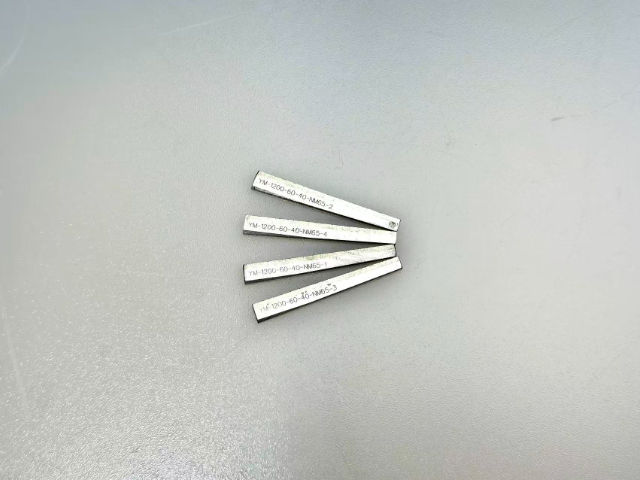
珩磨油石(Honing Stone)是珩磨工艺中不可或缺的关键磨削工具,它由磨料、结合剂和气孔按特定比例混合,经高压成型和高温烧结制成的条形固结磨具。在精密制造领域,珩磨油石被形象地称为“内孔加工的灵魂”,因为它安装在珩磨头上,通过旋转与往复的复合运动,对工件内孔表面进行微量磨削,能够达到其他加工方式难以企及的微米级精度。与普通磨刀石不同,珩磨油石的配方和结构经过精密设计,其三大构成要素——磨料、结合剂和粒度——共同决定了油石的切削性能、使用寿命和加工质量。在现代制造业中,从汽车发动机的气缸孔到航空航天液压系统的作动筒,从工程机械的油缸到精密仪器的阀体,珩磨油石都扮演着不可替代的角色。它不*是实现高精度加工的工具,更是保证产品可靠性、耐用性和性能的关键因素。吉林恒温加工珩磨油石生产厂家白刚玉珩磨油石韧性适中,切削柔和,适合碳钢与普通钢材的内孔精磨加工。
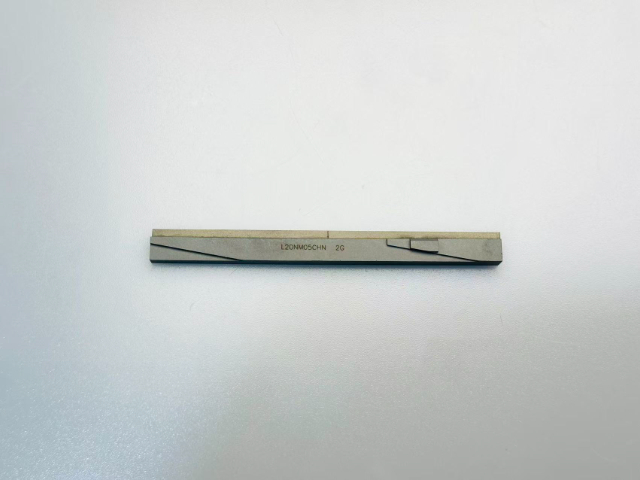
珩磨油石的硬度指代结合剂把持磨粒的能力,并非磨料本身硬度,选型遵循 “硬料配软油石,软料配硬油石” 的**原则。工件材质硬度越高,油石硬度就要适当降低,磨粒钝化后可以自动脱落,持续露出新切削刃,维持自锐性,防止油石表面钝化堵塞,造成工件拉伤。加工软质塑性材料时,容易出现磨粒过早脱落,需要选用硬度偏高的油石,延长使用寿命,降低耗材更换频率。珩磨油石常用硬度等级多集中于 J 至 N 区间,属于中软等级,适配绝大多数钢件、铸铁零件内孔加工。如果油石硬度过高,钝化磨粒无法脱落,油石表面抛光打滑,切削效率大幅下降;硬度过低,磨粒脱落过快,油石损耗快,尺寸稳定性变差,影响批量生产的一致性。
工程机械液压缸筒珩磨工序对珩磨油石综合性能提出严苛要求,长筒类工件加工行程大、切削持续时间久,油石磨损不均极易导致缸筒两端出现锥度、网纹紊乱等缺陷。宁波伊弗迅机械面向油缸加工场景开发**碳化硅、白刚玉系列珩磨油石,适配铸铁缸筒、45# 钢调质缸筒、铝合金轻量化筒体主流材质。传统普通油石持续往复切削过程中,磨粒快速钝化,排屑能力不足,细微金属碎屑滞留加工区域划伤缸筒内壁,破坏密封所需交叉润滑网纹。伊弗迅油缸**珩磨油石优化内部连通气孔结构,增强切削过程冷却排屑能力,有效缓解油石表面堵屑现象;磨粒经过整形处理,切削刃均匀稳定,弱化局部过度磨损问题。油石两端标准化倒角设计,避免往复换向瞬间刮伤工件孔口,减少缸筒入口、出口位置崩纹不良。整套油石规格可匹配主流国产、进口珩磨头,粗珩油石高效去除镗加工刀纹,精珩油石稳定修整几何公差。众多液压零部件厂商投入使用后,缸筒珩磨圆柱度稳定控制在 0.008mm 以内,内壁网纹均匀连贯,有效提升油缸密封性能,降低运行内泄故障概率。轴承位珩磨专门用于油石精度高,可有效提高配合精度,降低运转噪音与磨损。
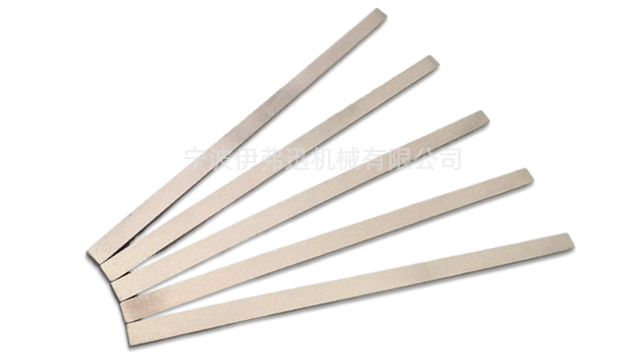
超硬 CBN 珩磨油石是淬火钢、高速钢、模具钢等高硬度黑色金属内孔精加工**耗材,相比传统刚玉油石拥有数倍使用寿命,宁波伊弗迅机械金属结合剂 CBN 珩磨油石,广泛应用于热处理后精密零部件珩磨加工。加工硬度 HRC45 以上淬火工件时,普通氧化铝油石磨损速度快,需要频繁更换与修整,打断生产线连续节拍,同时磨料脱落容易造成工件表面密集划痕。伊弗迅 CBN 珩磨油石选用高纯度立方氮化硼微粉,搭配青铜金属结合剂,经过低温加压烧结成型,结合剂对磨粒把持强度高,重载珩磨工况下不易大面积掉粒。油石内部预留合理排屑缝隙,持续导出高温切削碎屑,缓解加工热堆积,避免工件表层回火烧伤。产品粒度覆盖粗珩 180# 直至镜面精珩 W20 区间,粗珩规格快速修正热处理变形带来的孔形误差,细粒度规格实现高精度光整加工。该系列油石适配汽车变速箱阀孔、淬火轴承套、液压淬火缸筒等场景,大量规模化制造企业使用后,耗材更换周期***延长,设备有效生产时长持续提升,单件耗材成本持续下降。珩磨油石结构均匀气孔合理,排屑顺畅不易堵塞,有效延长单次使用时长。河南小孔珩磨油石
珩磨油石硬度分级齐全,可根据工件材质软硬选择,提升加工效率与寿命。深圳制冷零部件珩磨油石厂家直销
汽车制造是珩磨油石应用**成熟、需求量比较大的行业,发动机缸孔加工为典型场景。发动机气缸套对圆度、圆柱度、表面网纹角度有着严苛标准,直接影响活塞环密封性能、机油消耗以及发动机使用寿命。采用分段珩磨工艺,粗珩油石快速去除镗削余量,修正孔的锥度与圆度缺陷;平台精珩油石修整表面尖峰,形成平台储油网纹,网纹角度一般控制在 30° 至 60° 之间。除缸孔之外,连杆大头孔、曲轴孔、变速箱阀套、液压换挡阀芯等精密孔位,都需要珩磨油石完成终加工。新能源汽车电机壳体、电控阀体内孔同样大量使用珩磨工艺,随着新能源车型产能扩张,适配铝合金、薄壁件**珩磨油石需求持续增长,对油石韧性、防拉伤性能提出更高要求。深圳制冷零部件珩磨油石厂家直销
宁波伊弗迅机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同宁波伊弗迅机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!