商机详情 -
沈阳深孔珩磨油石联系方式
珩磨油石的硬度指代结合剂把持磨粒的能力,并非磨料本身硬度,选型遵循 “硬料配软油石,软料配硬油石” 的**原则。工件材质硬度越高,油石硬度就要适当降低,磨粒钝化后可以自动脱落,持续露出新切削刃,维持自锐性,防止油石表面钝化堵塞,造成工件拉伤。加工软质塑性材料时,容易出现磨粒过早脱落,需要选用硬度偏高的油石,延长使用寿命,降低耗材更换频率。珩磨油石常用硬度等级多集中于 J 至 N 区间,属于中软等级,适配绝大多数钢件、铸铁零件内孔加工。如果油石硬度过高,钝化磨粒无法脱落,油石表面抛光打滑,切削效率大幅下降;硬度过低,磨粒脱落过快,油石损耗快,尺寸稳定性变差,影响批量生产的一致性。珩磨油石适用范围覆盖液压、气动、轴承、模具等多领域精密内孔加工。沈阳深孔珩磨油石联系方式
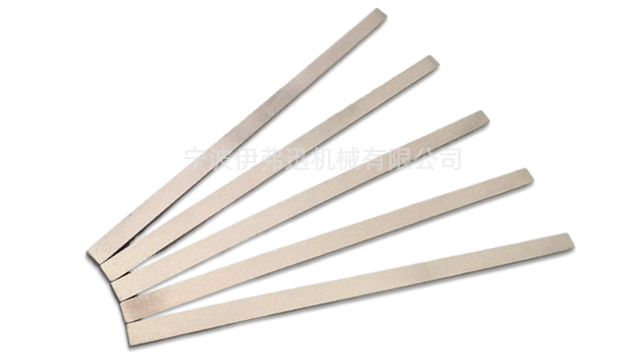
金刚石珩磨油石适配硬质合金、工程陶瓷、钨钢等超硬难切削材料,是**精密零部件加工不可或缺的耗材,宁波伊弗迅机械可提供金属、复合结合剂两大类金刚石油石,满足不同工况加工需求。硬质合金工件硬度较高,普通磨料油石几乎无法形成有效切削,加工效率极低且油石快速损耗;劣质金刚石油石普遍存在磨料分布不均、局部缺砂、使用过程成片脱砂等问题,直接造成批量工件报废。伊弗迅金刚石珩磨油石采用均匀混料工艺,严格把控金刚石磨料浓度,保证整条油石切削性能一致;结合剂配方经过多次调试,平衡韧性与耐磨性,既保障磨粒不易脱落,又具备基础自锐能力,防止油石工作面持续钝化丧失切削能力。针对通孔、盲孔、微小孔径工件,可定制窄幅长条、弧形仿形油石,适配小型立式珩磨头。在半导体陶瓷零件、硬质合金模具内孔加工场景中,伊弗迅金刚石油石能够稳定维持尺寸一致性,长期连续加工无明显性能衰减,助力**装备零部件实现国产化精密加工配套。浙江高频振动珩磨油石联系方式陶瓷结合剂珩磨油石自锐性好,散热快,适合发动机缸孔等高效珩磨作业。
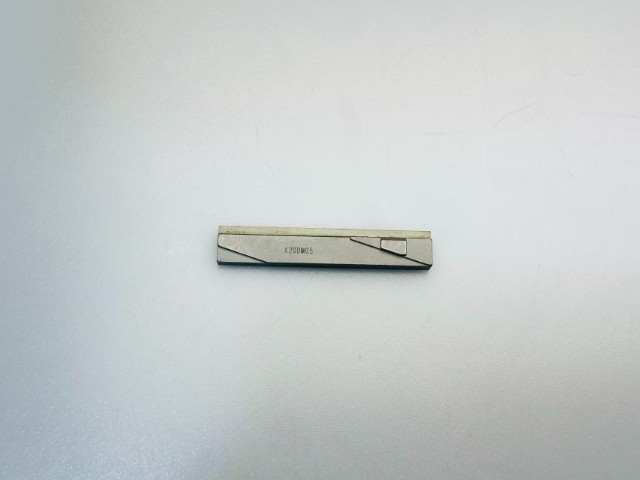
珩磨油石在有色金属加工中的专门适配 有色金属(铝合金、铜合金、镁合金等)具有质地软、塑性好、导热性强的特点,珩磨加工时易出现粘刀、油石堵塞、表面划痕等问题,专门有色金属珩磨油石通过配方与结构优化,完美适配该类材料加工。针对有色金属的加工特性,专门油石优先选用碳化硅(GC)或金刚石磨料,碳化硅磨料切削锋利、耐磨性好,可有效避免粘刀;金刚石磨料则适用于硬度较高的有色金属合金(如硬铝合金),提升加工效率。结合剂选用树脂结合剂或软质陶瓷结合剂,树脂结合剂弹性好、抛光性能优异,可获得高质量表面;软质陶瓷结合剂自锐性强,可及时露出新鲜磨粒,避免堵塞。粒度选择中细粒度(320#–800#),既保证加工效率,又防止粒度过粗导致表面划痕。此外,油石气孔率设计为25%–35%,高于普通油石,便于排屑与散热,减少切屑堆积导致的堵塞。在加工工艺上,搭配专门油性珩磨液,减少切削阻力,避免粘刀,同时采用低压力、中速度,确保表面粗糙度Ra≤0.2μm。专门有色金属珩磨油石已广泛应用于航空航天(铝合金零部件)、电子(铜合金导电件)、汽车(铝合金缸体)等领域,解决了有色金属珩磨的行业痛点。
珩磨油石是精密珩磨加工**固结磨具,由磨料、结合剂与气孔按比例混合,经压制成型、高温烧结制成条状结构,安装于珩磨头内部,依靠旋转与往复复合运动完成工件内孔微量切削。不同于普通砂轮的强切削模式,珩磨油石采用低压面接触加工,多颗磨粒同步参与磨削,去除余量微小,加工温升低,能够有效避免工件表面烧伤、产生残余应力。珩磨油石的**价值不只是修整孔径尺寸,还可以校正前道工序遗留的圆度、圆柱度误差,同时在内孔表面加工出均匀交叉网纹。这类网状纹路具备储油功能,可稳定形成润滑油膜,降低运动副摩擦损耗。产品规格丰富,可适配通孔、盲孔、台阶孔等多种结构,广泛应用于发动机缸孔、液压油缸、精密阀件等零部件精加工,是**装备制造领域不可或缺的精密耗材。金刚石油石硬度较高,切削性能稳定,适配硬质合金与陶瓷类精密珩磨。
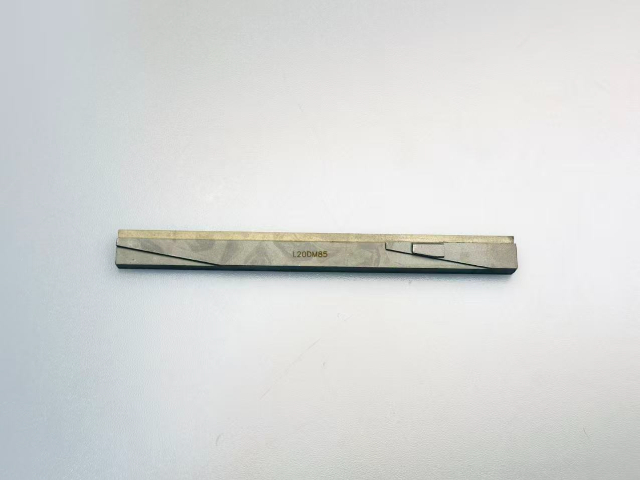
宁波伊弗迅机械有限公司珩磨油石需要开展定期修整作业,油石持续加工之后工作面磨粒钝化,孔隙被切屑填塞,切削表现出现回落,使用修整工具处理油石工作面,去除钝化层与堵塞物,露出全新磨粒,就可以恢复油石切削能力,延长油石可用周期。不同类型油石修整频次存在差异,普通磨料油石修整间隔较短;超硬磨料油石修整间隔更长。企业整理完整修整操作指引,说明修整压力、进给速度等操作要点,提醒操作人员采用低压慢进给模式,避免修整力度过大造成油石材料过度损耗。除修整之外,油石日常保管同样影响使用表现,加工结束之后清理表面附着切屑,存放环境保持干燥,搬运存放规避撞击摔落,防止油石出现崩裂破损。企业把油石安装、修整、保养要点整理成册交付用户,现场操作人员掌握对应方法之后,可以充分释放油石本身性能,减少耗材无谓损耗,帮助企业管控珩磨工序耗材方面的综合支出。韧性增强型珩磨油石抗冲击性强,加工铸铁与不锈钢时不易掉粒破损。吉林珩磨油石厂家报价
低温烧结珩磨油石保留磨料原始性能,切削更锋利,加工效率明显提升。沈阳深孔珩磨油石联系方式
宁波伊弗迅机械有限公司珩磨油石适配超长孔工件加工场景,对应设备加工长度可达 16 米工况,长孔加工时珩磨头需要长距离往复运动,油石需要在全程行程当中保持稳定切削状态,油石本体直线度经过加工校正,降低长距离运动下带来的加工偏差。长孔加工很容易出现锥度问题,油石配合合理往复行程设置,保证油石可以完整覆盖工件孔的全部加工区间,两端预留合理重叠距离,改善孔口位置加工状态。油石结合剂配方经过调试,持续往复运动承受摩擦作用下,油石磨损节奏平稳,不会出现局部快速损耗,保障整根长孔工件各处加工效果趋于一致。不同材质长孔工件,可以选用对应磨料油石,铸铁类长孔工件选用碳化硅系油石;钢材构件选用刚玉或者 CBN 磨料油石。企业技术人员可以结合长孔工件材质、孔径尺寸、加工余量,给到油石搭配方案,同时给到珩磨切削液选用建议,充足流量切削液可以带走长孔内部积攒切屑,防止切屑划伤工件内壁,帮助企业完成大型筒体类零件的珩磨加工工作。沈阳深孔珩磨油石联系方式
宁波伊弗迅机械有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在浙江省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宁波伊弗迅机械供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!