商机详情 -
双辊锂电池辊压机市面价
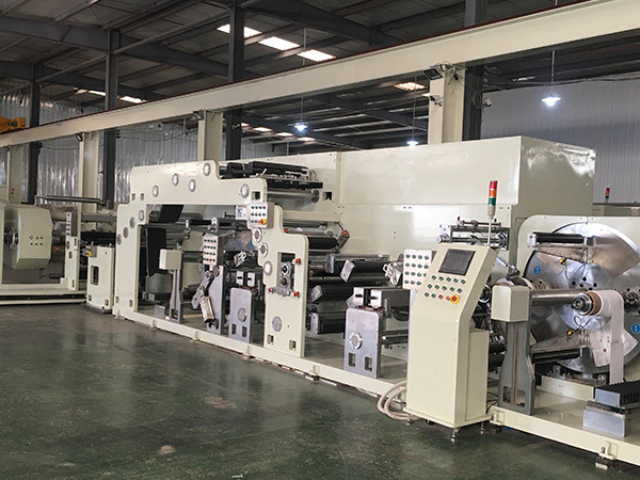
辊压机承接涂布烘干后的极片加工工序,作用是通过轧辊机械挤压压缩电极涂层空隙,提升极片压实密度,进而提升动力电池单体能量密度,是连接涂布与分切的关键中转设备。设备由上下一对高硬度合金轧辊、液压施压系统、辊缝微调机构、走带张力控制系统组成,不同正负极材料对应差异化施压参数:磷酸铁锂正极线压力多在2200~3800kN/m,石墨负极1600~3000kN/m,硅碳负极材料延展性偏弱,施压数值下调至900~1450kN/m区间。辊缝调节精度可以控制在1μm级别,压缩率参数依照材料配方设定,正极压缩率16%~24%、负极21%~34%,压力过高会造成活性颗粒碎裂,致使电池容量不可逆衰减,压力不足则极片孔隙偏大,能量密度达不到设计标准。辊压工序后极片易出现边缘翘曲、掉粉缺陷,多数产线在辊压机出料端加装除尘与整平辅助模组。部分中产线配置热辊机型,通过轧辊恒温加热改善涂层柔韧性,降低极片开裂概率。设备日常维护重点在于轧辊表面平整度保养,辊面出现细微划痕会直接反映在极片表面,形成局部压实异常,定期打磨养护轧辊是保障量产稳定性的必要工作。 加工流程层层管控,减少成品不良品产出量。双辊锂电池辊压机市面价
方形铝壳动力电池顶盖与壳体密封依靠光纤激光焊接设备完成,焊缝气密性直接决定电芯注液后密封效果,水汽渗入电芯内部会破坏电解液、诱发电芯胀气失效,因此封焊工序对设备稳定性要求严苛。激光封焊设备包含光纤激光器、光路导向模组、工装定位夹具、烟尘净化装置、在线气密预检单元,设备依靠高能激光束熔融铝壳接缝实现无缝密封,焊缝宽度、熔深通过激光功率、移动速度精细调控。工装夹具定位精度控制在以内,电芯壳体放置偏移会造成焊缝跑偏、局部漏焊。量产中区分顶盖环焊、注液孔封口焊两类工艺,环焊为壳体主体密封,注液孔封口在注液工序结束后完成。设备配套实时焊缝视觉追踪系统,激光施焊同步拍摄焊缝,识别气孔、断焊等缺陷并标记不良电芯。铝壳材质导热系数偏高,焊接瞬时高温易造成壳体形变,设备增设辅助冷却气路,定点降温控制壳体变形量。相较于传统电阻封口焊,激光焊焊缝致密性更好,良品率更优,当前头部动力电池工厂新上铝壳产线基本全部配置全自动化激光封焊设备,搭配自动上下料机械手,实现电芯无人化流转焊接作业。 武汉热辊压锂电池辊压机厂家电话模块化设备组合,方便后期检修与部件更换。
注液结束后的储能电芯需要送入恒温静置设备,依靠恒定温场促进电解液充分浸润极片与隔膜孔隙,是化成前不可或缺的预处理工序,大容量储能电芯浸润周期更长,对应静置设备容积、控温时长相较动力电池烘箱大幅调整。设备分为箱式批次烘箱与连续隧道式烘箱,实验室小批量储能试样选用箱式机型,年产GWh级大型储能工厂配置隧道连续静置线,电芯依靠自动化输送线自动进出各温区,无需人工批量周转。常规储能电芯静置温控区间42~58℃,依据电芯容量调整静置时长,150Ah以上大容量电芯静置周期普遍在36~72h,小容量户储电芯可缩短至12~24h。烘箱内部布置循环热风系统,腔体内各点位温差控制在±2℃以内,规避局部温度偏高造成电解液变质失效。设备集成除湿回路,持续排出腔体内部微量水汽,隔绝外界潮湿空气侵入。三元体系户储电芯与磷酸铁锂工商业储能电芯电解液浸润速率不同,设备可分区设置温度、静置时间两套工艺参数,实现同烘箱分规格生产。烘箱配备超温断电保护装置,温控异常自动停机散热,运行数据同步接入MES系统,实时调取腔体温度曲线,便于工艺优化调整。
真空注液设备在干燥密闭手套箱环境下完成电芯电解液加注,电解液加注量精度直接影响动力电池循环寿命与安全表现,注液偏少锂离子传导不足、容量发挥受限,注液过量电芯内部空间不足,充放电产气后易出现鼓包问题。设备分为腔体式注液与单工位针式注液两大品类,软包电池多用腔体注液机型,方形铝壳、圆柱电池适配针式注液设备,整套系统由真空机组、电解液稳压供给系统、计量泵、密闭工装组成,高精度计量泵可将注液公差控制在毫克级别。注液流程分为抽真空、负压吸液、保压浸润三个步骤,先抽走电芯内部空气,再依靠内外压力差将电解液吸入电芯,保压阶段帮助电解液充分浸润极片与隔膜孔隙。设备所处工位车间≤-50℃,空气中微量水汽会和电解液锂盐发生化学反应,因此注液区域全流程密闭除湿。电解液具备腐蚀性,设备和电解液接触的管路、腔体选用防腐不锈钢材质,配套电解液回收管路,收集加注过程滴漏残液,提升原料利用率。现阶段智能化机型搭载电解液余量监测,缺液自动预警补液,同步存储每颗电芯注液数据,实现单电芯用量全生命周期追溯。 配套检测设备,筛查电池制作出现的各类问题。
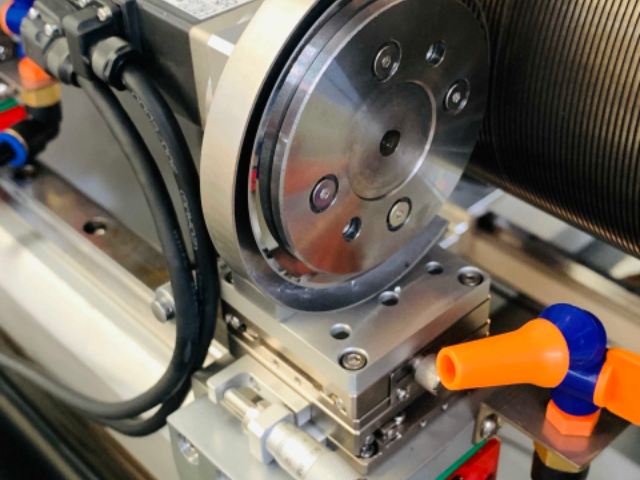
辊压本质依靠相向旋转轧辊的机械挤压作用,压缩涂布后极片内部涂层孔隙,提升活性物质压实密度,优化极片导电性能,微观成型分为四个连续阶段,全程在极片快速走带中毫秒级完成形变加工。第一阶段为疏松坍塌阶段,极片刚进入辊缝入口,涂层内部大孔隙率先受压塌陷,活性粉料颗粒初步靠拢,此阶段压力增量即可带来明显厚度缩减;第二阶段颗粒压缩期,随极片进入辊缝中心高压区,颗粒间空隙持续压缩,导电剂与粘结剂重新排布,形成连续导电网络,极片厚度快速趋近设计标准;第三阶段塑性定型,高压作用下部分粉料颗粒轻微形变,活性材料和铜铝箔集流体贴合强度提升,有效降低极片界面接触内阻;第四阶段弹性回弹,极片离开辊缝卸除压力后,涂层发生15%-30%自然回弹,也是实际成品厚度高于预设辊缝数值的主要诱因。工艺执行遵循体积守恒规律,极片总重量固定,压缩孔隙后厚度下降、面密度同步抬升,磷酸铁锂正极、三元正极、石墨负极材料物性不同,压缩率参数存在明显区分。三元正极压缩率普遍在18%-25%,磷酸铁锂正极16%-22%,石墨负极压缩可达23%-33%,参数设置超出合理区间,要么压实不足能量密度偏低,要么压力过大颗粒碎裂,诱发电芯循环衰减、析锂隐患。 机械加工精度稳定,把控电池基础制作品质。广东伺服控制锂电池辊压机销售公司
生产线布局合理,适配厂区规模化生产模式。双辊锂电池辊压机市面价
真空搅拌机是动力电池生产道工序的关键设备,承担正负极原材料混合制浆工作,行业主流机型分为双行星间歇式搅拌设备与连续式分散搅拌设备两类,适配三元正极、磷酸铁锂正极、石墨/硅碳负极等不同材料配方生产需求。生产阶段需要将活性粉料、导电剂、粘结剂与对应溶剂按照工艺配比投入搅拌腔体,在密闭真空环境下完成分散、捏合、脱泡全流程,真空度、搅拌公转自转转速、腔体温控是三大调控参数,常规搅拌温控区间控制在20℃至55℃,规避高温导致粘结剂变性、低温分散不充分的问题。正极浆料多采用NMP有机溶剂体系,负极普遍选用水性溶剂体系,两类浆料粘稠度差距明显,对应搅拌机桨叶结构、搅拌时长需要针对性调试。搅拌工序成品浆料的均匀度、气泡残留量直接决定后续涂布品质,浆料出现颗粒团聚、气泡过多,会造成极片局部厚薄不均,增加后期电芯短路隐患。近些年设备制造企业持续优化搅拌腔体密封结构与桨叶材质,减少粉料残留与交叉污染,搭配在线粘度检测装置,实时监测浆料状态,根据数值微调搅拌工艺参数,适配动力电池新材料迭代带来的配方变化,硅碳负极等高粘性新材料普及,也推动大扭矩、高密闭型搅拌设备的落地应用。 双辊锂电池辊压机市面价
武汉千里马电源机械制造有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在湖北省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**武汉千里马电源机械制造供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!