商机详情 -
湖北大容量动力锂电池生产设备厂家推荐
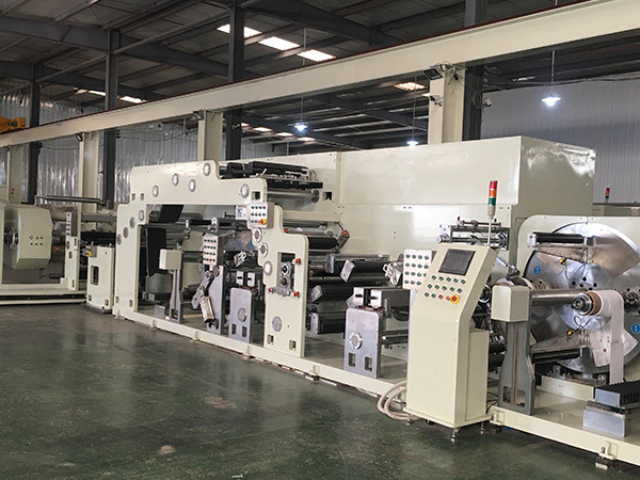
国内锂电辊压机历经二十余年技术迭代,从早期仿制简易机械加压机型,逐步发展为全伺服液压、冷热两用、智能闭环的全品类国产化装备,当前国内新建锂电产线国产辊压机配套占比超九成,实现全产业链自主配套。发展初期辊压机高精度伺服油缸、压力传感器、精密轴承依赖海外品牌进口,整机成本偏高、交付周期长;近十年国内精密加工产业升级,液压元件、传感配件、轧辊基材陆续实现国产化替代,整机生产成本下降 30% 以上,售后配件采购周期大幅缩短。国内形成长三角、珠三角两大辊压机产业集群,轧辊锻造、热处理、整机装配上下游就近配套,形成完善供应链,头部设备企业主攻热辊、硅碳辊压机型,中小专精企业主打经济型冷辊、非标定制小机型,细分市场差异化竞争。产品性能层面,国产机型辊缝精度、温控均匀度、闭环响应速度对标进口设备,宽幅 1500mm 高速热辊实现批量量产,同时国产设备加速出海,配套东南亚、欧洲海外储能与动力电池建厂项目。在干法电极、钠离子电池新工艺带动下,国内设备企业同步研发多辊系新型辊压机,依托本土庞大下游电池产业,加速新工艺装备落地试验与量产迭代。加工后极片平整度提升,利于电芯后续叠片封装。湖北大容量动力锂电池生产设备厂家推荐
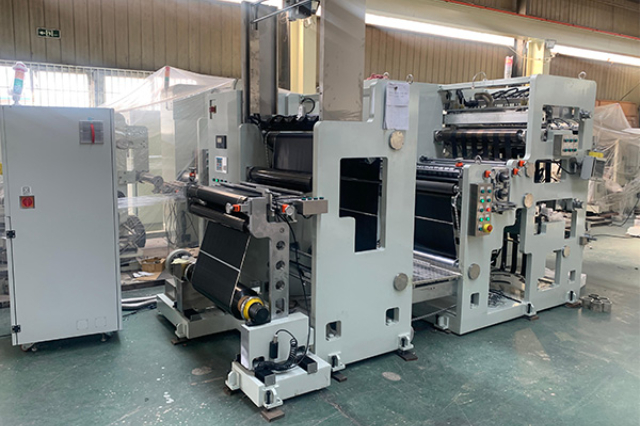
叠片机是当前方形大容量储能电芯成型主力设备,区别于卷绕同轴缠绕工艺,采用Z字交替堆叠正负极片与隔膜的生产方式,储能电芯单只容量偏高、极片尺寸宽大,叠片工艺电芯层间应力均匀、充放电膨胀率更低,适配电网侧、工商业长时储能产品生产需求,近年在储能产线配套占比持续走高。整机由极片料仓、隔膜送料机构、伺服叠片平台、热压定型模组、自动下料单元构成,高速量产机型单循环叠片周期可控制在秒,多工位同步作业进一步提升单机产能。设备管控参数包含极片叠片对齐精度、隔膜张力、热压温度,储能大尺寸极片对齐误差管控在±以内,错位超标会造成正负极局部搭接短路。上料工位配置真空吸盘分料结构,搭配缺料、多片粘连视觉检测,避免多张极片叠加入料形成装配缺陷。刀片式大容量储能电芯配套加长工作台定制叠片机,设备行程、极片上料仓同步扩容,部分一体化机型集成极耳预焊工位,叠片和极耳超声焊接连贯完成,精简中段产线工位排布,节省车间占地。相较于动力电池叠片设备,储能机型优先侧重稳定性与连续稼动率,在精密微调部件上合理优化成本,设备稼动率普遍稳定在97%以上,满足储能工厂全天候连续量产工况。 深圳耐高温环境储能锂电池生产设备销售公司对接前后工序设备,组成一体化极片加工链路。
储能锂电池量产产线沿用极片制备、电芯装配、电芯活化三段式设备架构,受产品主打长循环、低成本、大容量的产品定位影响,三段设备投入占比和车用动力锂电存在明显区分,行业统计前段极片设备约40%、中段装配设备约38%、后段化成分容与检测设备约22%,大容量方形磷酸铁锂储能电芯产线会适度提高叠片、注液、分容设备投入占比。前段聚焦浆料制备与极片成型,双行星搅拌机、宽幅挤压涂布机、大辊径辊压机为标配,适配储能磷酸铁锂浆料高固含量、高粘度的物料特性;中段以大容量叠片机、大功率激光焊接机、大计量真空注液设备为,市面主流储能电芯单只容量普遍在150Ah~320Ah,设备腔体、工装尺寸相较小容量车用电芯设备做扩容设计;后段侧重长时间静置、小电流化成与多档位容量分选,大容量化成分容机柜是后段配置。产线规划阶段,户用小容量储能与工商业大容量储能在设备选型上分层,户储兼顾柔性换型,产线设备偏向模块化可快速换工装;大型电网侧储能工厂偏向单规格大批量生产,选用宽幅、高速固定式生产设备。同时储能车间洁净管控标准略低于动力电池产线,涂布车间维持万级洁净,注液工位控制在-45℃以内即可满足生产,在配套除湿、净化设备投入上有效控制建厂成本。
在线测厚是辊压机实现智能化闭环调控的配套,行业主流分为β射线测厚、激光测厚两大技术路线,两类设备安装在轧辊出料端收卷前段,实时连续采集极片厚度与面密度数据,反向联动液压系统自动修正辊缝与压力。β射线测厚依托射线穿透极片后的衰减数值换算面密度,测量精度高、不受极片表面粗糙度干扰,正负较高精度极片通用,多用于动力电池产线;激光非接触测厚依靠上下激光头测距计算厚度,设备采购与运维成本更低,无辐射防护需求,是储能经济型产线优先方案。闭环控制整套流程分为数据采集、运算比对、参数微调三步:测厚传感器每秒数十次上传实测数据至PLC中控,系统和预设标准厚度比对,出现厚度超标时,中控下达指令给液压伺服机构,微米级微调上下轧辊间隙,厚度偏厚则缩小辊缝加压,厚度偏薄则抬升辊缝泄压,全程无需人工现场改参。系统支持数据实时存储,单卷极片全段厚度曲线自动留存,后续分切出现不良可回溯辊压工艺波动问题。中低端老旧产线早期无在线闭环配置,依靠人工定时取样抽检、停机手动调参,厚度一致性管控难度大,当前存量产线智能化改造首要加装测厚闭环模块,改造后极片不良率可下降15%以上。 设备适配储能与动力类锂电池极片加工。
传统液态动力电池设备无法直接适配固态电池量产需求,固态电池正负极干法制片、固固界面热压、无电解液封装等新工艺,倒逼全产业链设备研发迭代,成为现阶段锂电装备行业重要研发方向。前段摒弃传统湿法涂布制浆,干法电极设备成为研发重点,依靠粉体直接辊压成型极片,省去溶剂搅拌、涂布烘干整套工序,配套干法混料、等静压致密化设备,大幅缩减车间能耗与有机溶剂配套投入。中段取消电解液真空注液工序,设备聚焦极片高温热压复合、固态电芯密封焊接,热压设备温控、压力控制精度进一步升级,保障正负极与固态电解质界面紧密贴合。后段化成分容设备适配固态电池高压充放电特性,升级机柜绝缘、耐压规格,优化充放电曲线匹配固态电芯电化学特点。当前固态电池多数处于中试线阶段,设备以定制化小批量机型为主,随着技术逐步走向量产落地,标准化量产设备将逐步落地。设备制造企业同步和固态电池材料厂商、电芯生产企业联合攻关,从配方、工艺、设备三方协同优化,加速新工艺装备产业化落地,未来固态电池规模化量产将带来新一轮锂电设备替换与新增采购需求。 动力锂电池生产设备覆盖电芯制作多项加工工序。深圳耐高温环境储能锂电池生产设备销售公司
日常维护流程简单,减少设备养护耗费时间。湖北大容量动力锂电池生产设备厂家推荐
液压系统是辊压机压力输出,由高压油泵、伺服油缸、调压阀、液压管路、冷却油箱组成,依靠高压油液驱动下辊抬升完成极片加压,液压系统故障直接引发压力不稳、辊缝跑偏、极片厚度批量异常。量产高发故障包含液压油乳化渗漏、油泵压力衰减、阀芯卡堵,油液进水乳化多源于油箱密封老化、车间湿气侵入,表现为压力上下浮动、极片忽厚忽薄;管路渗漏集中在接头密封圈老化,漏油造成系统缺压,轧制力达不到设定标准,极片压实密度偏低。规范化维保分为日检、周保、月保养三级:每日开机前点检管路渗漏、油压初始数值,空载升降辊体验证压力响应速度;每周清理油箱滤网、检查冷却风扇运行状态,保证油温控制在30-50℃区间,高温会加速油液老化;每月取样检测液压油粘度与含水量,超标及时换油,同步拆解清洁调压阀芯,去除油泥杂质。热辊配套液压站受周边热源影响偏大,额外增加隔热防护套,减少环境高温加速油液变质。长期满负荷运行的量产设备,每半年拆解油缸更换内部密封件,提前规避突发漏油停机故障,稳定设备连续生产稳定性。 湖北大容量动力锂电池生产设备厂家推荐
武汉千里马电源机械制造有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在湖北省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,武汉千里马电源机械制造供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!