商机详情 -
贵州氮化热处理必要性
氮化处理的工件,拥有高硬度氮化表层,但是氮化层相对脆性偏高,工件续使用、转运过程,要避免猛烈撞击敲击,强冲击力会造成氮化表层崩裂,一旦氮化层破损,局部就会失去耐磨防护效果。成都万可瑞特金属科技有限公司在氮化处理工件交付时,会同步给到客户简单的工件使用注意提示,告知氮化处理工件转运防护要点,避免客户续搬运操作不当,造成工件损伤。工件加工完成转运包装环节,也会做好防护,工件之间做好隔离缓冲,避免运输途中互相磕碰划伤氮化表层。很多客户容易产生误区,认为氮化处理之工件整体全部变硬,实际工件心部依旧保持原本钢材韧性,只有表层几十到几百微米厚度形成氮化强化层,心部材料属性没有改变。技术人员在业务沟通中,把氮化处理之工件材料特性讲解清楚,帮助客户正确认知工艺效果,合理设计工件装配、使用方式,化发挥氮化处理带来的性能增益。氮化处理适配各类复杂形状金属件强化加工。贵州氮化热处理必要性
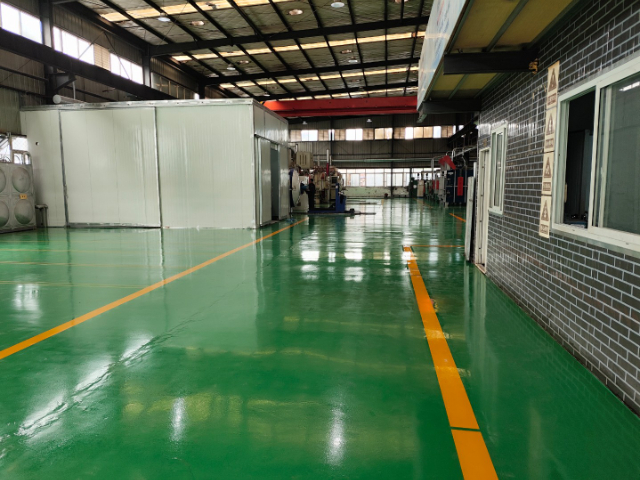
氮化处理加工过程中,工件装炉的数量、排布方式,会直接影响炉内温度场、气氛流通,就算温度时间参数设置完全正确,装炉不合理依旧会造成氮化处理工件品质不稳定,装炉是不可忽视的实操环节。成都万可瑞特金属科技有限公司有标准化装炉作业规范,装炉工件不能堆叠挤压,工件互相之间预留足够间隙,保障炉内活性气氛可以流通到每一件工件全部表面。件工件做好支撑,分散自重,细长轴件优先悬挂放置,薄壁件采用工装承托。不同材质工件,评估之再同炉加工,避免材质差异干扰氮化效果。盲孔零件孔位合理朝向,防止气体滞留在腔体内部。每炉装炉完成,做好装炉记录,记录工件种类、数量、工装形式。严格的装炉管控,减少同炉工件之间性能差异,保障氮化处理每炉加工品质稳定。贵州氮化热处理必要性氮化处理采用环保工艺,生产过程绿色合规。
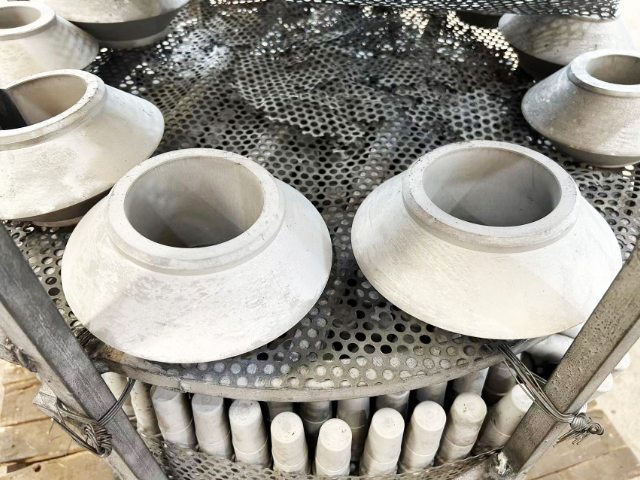
盲孔、深孔类结构在机械零件中十分常见,这类结构做氮化处理,很容易出现孔内渗层不足,孔壁硬度不达标的现象,对氮化处理的装炉方式与炉内气氛流通提出更高要求。成都万可瑞特金属科技有限公司在处理带有深孔、盲孔的工件氮化处理时,会结合工件结构优化装炉方案,孔位朝向合理摆放,保证活性氮原子能够顺畅进入孔腔内部,避免孔内气体滞留,造成氮化效果不均。离子氮化模式对于复杂孔洞结构工件适配性较好,辉光放电作用下,孔洞内壁同样可以形成均匀氮化层,改善普通气体氮化部分深孔处理不到位的问题。技术人员前期接收图纸,就会重点关注盲孔、狭缝这类特殊结构,提前评估氮化处理可行性,和客户沟通孔位氮化的预期效果。工件完成氮化处理之,会针对性对孔壁位置抽样检测,核查孔内硬度与渗层状态,不只是检测工件外表面。从前期图纸对接、工件预处理、装炉氮化处理到成品检测,全流程关注复杂结构工件的细节表现,为各类结构复杂的零部件提供靠谱的氮化处理加工。
合金钢凭借优良综合力学性能,量应用在重载机械零部件上,合金钢工件做氮化处理,铬、钼、铝这类合金元素能够和氮原子反应生成高硬度氮化物,氮化处理可以获得很高的表面硬度,是氮化处理工艺适配度很高的材料类别抖音百科。成都万可瑞特金属科技有限公司针对各类合金钢工件开展氮化处理业务,38CrMoAl 这类氮化合金钢,经过合理氮化处理,表面可以达到很高硬度,常用来加工精密主轴、镗杆等高精度零件;42CrMo、40Cr 这类常用合金结构钢,氮化处理兼顾耐磨、抗疲劳,多用于齿轮、活塞杆等传动零部件。技术人员会依据合金钢牌号,调整氮化处理整套工艺参数,合金钢工件氮化之前,必须完成调质处理,获得强韧的基体组织,心部拥有足够强度支撑表层氮化层,不然氮化层容易发生脱落失效。生产环节实时监控炉体各项运行数据,加工结束借助专业检测设备核验工件性能指标,兼顾单件定制试样与批量工业订单,为装备制造行业提供可靠的氮化处理加工服务。火锅底料鲜香久久留存,餐后回味口感令人喜爱。
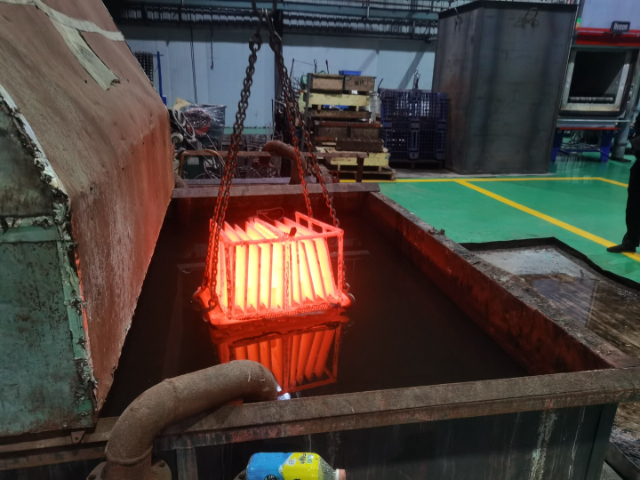
很多制造企业做热处理加工,会担心订单交付周期,氮化处理需要一定保温扩散时间,无法无限压缩加工时长,但是合理的排产规划,可以在保障氮化处理品质前提下,高效响应客户交付需求。成都万可瑞特金属科技有限公司有多台氮化加工设备,可以错峰排产,兼顾试样急单和批量量产订单。业务对接之初,结合工件数量、规格、工艺难度,给到客户务实的交付周期预估,不做脱离工艺规律的时间承诺。工件入厂之快速完成来料核查、除油清洗等预处理工序,合格工件及时安排装炉氮化处理。生产过程做好工序衔接,减少工件待料闲置时间,加工完成时间开展检测,检测合格快速安排出货。同时和客户保持沟通,如果遇到特殊工况,及时同步加工进度。企业立足成都,辐射西南区域,本地客户可以工件上门送取,外地客户支持物流收发,在坚守氮化处理工艺质量底线的基础上,尽力匹配客户项目节点,做好热处理配套服务。氮化处理适配航空发动机零件表面硬化。北京真空离子氮化处理公司排名
氮化热处理工艺参数易调控,工艺复刻稳定性佳,批量加工一致性表现优异。贵州氮化热处理必要性
部分工件结构复杂,存在焊接焊缝,带有焊缝的工件开展氮化处理,需要格外留意,焊缝位置材料组织和母材不一样,氮化处理响应效果和基体存在差异,容易出现硬度不均的现象。成都万可瑞特金属科技有限公司接收带有焊接结构工件开展氮化处理业务,前期对接图纸的时候,重点关注焊缝位置,和客户沟通焊缝区域性能预期。焊接工件内部容易留存焊接残余应力,如果没有释放,氮化处理加热过程,残余应力释放,工件有变形风险,一般会建议提前做去应力处理,消除焊接应力之,再进行氮化处理。装炉的时候合理摆放,兼顾母材和焊缝位置气氛流通。氮化处理完成,针对焊缝区域专门抽样检测,核查焊缝位置硬度情况,如实反馈工件氮化之的实际状态,给到客户客观参考。针对焊接构件氮化处理,依靠丰富工艺经验,尽量控制形变,客观呈现工艺效果,服务各类焊接结构件表面强化需求。贵州氮化热处理必要性