商机详情 -
重庆氮化热处理方案
合金钢凭借优良综合力学性能,量应用在重载机械零部件上,合金钢工件做氮化处理,铬、钼、铝这类合金元素能够和氮原子反应生成高硬度氮化物,氮化处理可以获得很高的表面硬度,是氮化处理工艺适配度很高的材料类别抖音百科。成都万可瑞特金属科技有限公司针对各类合金钢工件开展氮化处理业务,38CrMoAl 这类氮化合金钢,经过合理氮化处理,表面可以达到很高硬度,常用来加工精密主轴、镗杆等高精度零件;42CrMo、40Cr 这类常用合金结构钢,氮化处理兼顾耐磨、抗疲劳,多用于齿轮、活塞杆等传动零部件。技术人员会依据合金钢牌号,调整氮化处理整套工艺参数,合金钢工件氮化之前,必须完成调质处理,获得强韧的基体组织,心部拥有足够强度支撑表层氮化层,不然氮化层容易发生脱落失效。生产环节实时监控炉体各项运行数据,加工结束借助专业检测设备核验工件性能指标,兼顾单件定制试样与批量工业订单,为装备制造行业提供可靠的氮化处理加工服务。氮化处理适配各类模具增强硬度与使用寿命。重庆氮化热处理方案
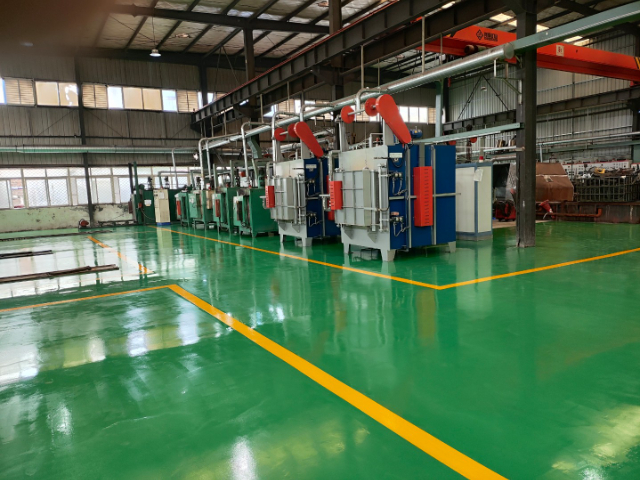
小零件批量氮化处理,难点在于整炉工件氮化效果一致性,零件数量多,装炉摆放拥挤,很容易出现部分工件气氛流通差,渗层厚薄不一,同一炉工件性能差距的问题。成都万可瑞特金属科技有限公司处理量小型标准件氮化处理订单,针对小件批量生产,设计工装料架,工件有序排布,保证每一件工件表面都留有间隙,活性氮原子可以充分接触工件表面,规避堆叠遮挡。严格管控每一批次工件的预处理,全部工件统一除油除污,不会出现部分工件清洁不到位的情况。炉体运行参数稳定管控,保障炉内温度、气氛均匀,减少炉内不同位置工艺条件差异。氮化处理完成,按照比例多位置抽样检测,覆盖料架不同区域取出工件,确认整批工件硬度、渗层波动控制在合理区间。企业可以承接批量标准小件氮化处理,依靠工装设计、标准化流程,保障批量工件氮化处理品质统一稳定。广州模具氮化处理过程氮化工艺作为表面强化技术,已在各类工业生产制造环节得到落地应用。
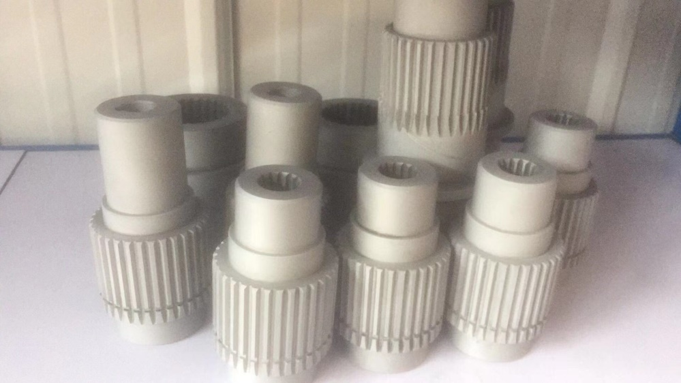
氮化处理的扩散层,是连接表层化合物层和工件基体的过渡区域,扩散层的质量,直接决定氮化层结合牢固程度,如果扩散层发育不足,表层氮化化合物层就容易在外力作用下发生剥落,失去强化作用。成都万可瑞特金属科技有限公司在氮化处理生产中,不只关注表层硬度,同时重视扩散层生长状态,合理调控温度与保温时长,让氮原子充分向基体内部扩散,得到梯度过渡的扩散层。金相检测环节,观察完整氮化层组织,同时查看化合物层和扩散层配比,确认组织状态合理。针对冲击载荷较工件,会适当调控,降低过厚化合物层,强化扩散层支撑作用。很多客户只看表面硬度,忽略扩散层,技术人员沟通中,会讲解氮化层两层结构协同作用逻辑,让客户完整理解氮化处理工艺指标。企业依靠完整的金相检测,把控氮化层整体组织结构,保障氮化层和基体结合牢靠,避免工件使用中表层剥落失效。
很多制造企业会纠结氮化处理与渗碳工艺该如何选择,二者同属化学热处理,但是工艺温度、工件变形、终性能各有差异,需要结合零部件实际工况进行挑选。氮化处理加工温度更低,工件整体变形量更小,更适合精度要求高,不允许幅续打磨的零部件;渗碳工艺温度更高,可以获得更深硬化层,适合承受巨冲击载荷的工件。成都万可瑞特金属科技有限公司的技术人员在承接氮化处理业务时,会和客户沟通零部件的精度要求、载荷类型、磨损形式,客观分析氮化处理是否匹配产品需求,给到务实的工艺建议。部分零部件也会采用复合热处理思路,先调质保障心部性能,再做氮化处理强化表层。企业具备完善的热处理加工能力,专注氮化处理业务同时,能够结合客户产品情况做好工艺科普,工件从入厂预处理、装炉氮化处理,到期检测出库,严格执行标准化作业,无论是液压元件、传动零件还是模具配件,都能够完成规范化氮化处理加工,助力客户选对热处理方案,提升零部件使用表现。凡是同时具备耐磨、抗腐蚀双重使用要求的金属构件,都适宜采用氮化工艺加工。
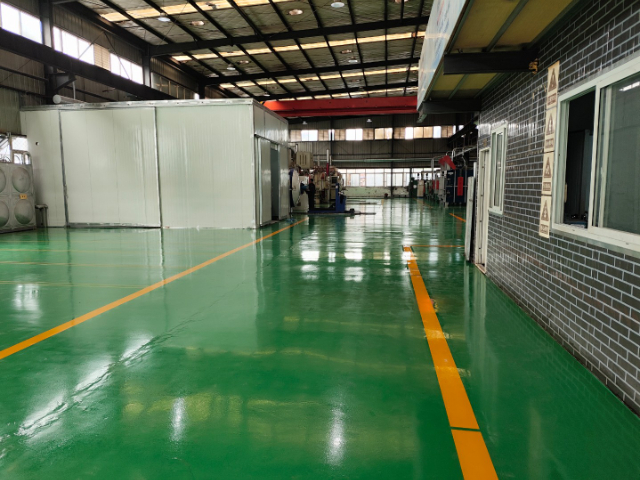
氮化处理工艺效果会受钢材内部合金元素影响,同样一套氮化处理参数,用到不同牌号钢材,得到的硬度、渗层会出现明显区别,铝、铬、钼这类合金元素可以生成稳定氮化物,氮化增益效果突出,普通碳素钢氮化之硬度提升有限抖音百科。成都万可瑞特金属科技有限公司在接收氮化处理订单之初,仔细确认工件材料牌号,结合材料特性来规划整套氮化处理工艺,不会一套参数套用全部工件。拿到客户图纸,确认材质,再结合图纸硬度、渗层指标,判断工艺目标是否和材料本身能力匹配。如果客户提出的指标超出该材质氮化可以达到的合理范围,会及时和客户沟通,客观说明材料限制,共同调整工艺预期。生产阶段依据材质设定温度、保温时间,加工完成开展检测,确认工件性能。企业依靠对各类钢材氮化特性积累的实操经验,规避因材质认知偏差造成氮化处理达不到预期,保障每一批工件氮化处理的实际效果。氮化处理增强金属件抗疲劳与抗腐蚀性能。南充金属氮化处理哪家好
氮化处理全流程检测,确保加工质量达标。重庆氮化热处理方案
氮化处理加工会出现的常见缺陷包含渗层不足、硬度偏低、工件变形超标、局部氮化不均,这些缺陷多来源于前期预处理不到位、残余应力没有释放、工艺参数设置不当、装炉不合理等因素,依靠完善流程可以极降低缺陷发生概率。成都万可瑞特金属科技有限公司,针对各类氮化处理缺陷建立对应的预防管控要点,来料阶段核查工件状态,规避来料先天隐患;前处理工序严控工件洁净度,消除油污氧化皮干扰;针对易变形工件提前做去应力;工艺参数结合材质工况设置,不套用通用模板;装炉遵循标准化规范;完工落实检测。如果试样出现缺陷,会复盘整套流程定位诱因,迭代优化工艺,避免同类问题重复出现。企业依靠多年氮化处理实操积累,降低工件加工报废风险,减少客户零部件损耗,为各行业客户提供稳定氮化处理加工服务。重庆氮化热处理方案