商机详情 -
苏州真空淬火氮化处理步骤
工程机械零部件长期在粉尘、重载冲击环境作业,销轴、衬套这类配件摩擦损耗,更换频率高,通过氮化处理强化工件表层,可以有效减缓磨损速度,延长零部件的更换周期,降低设备运维成本。成都万可瑞特金属科技有限公司面向工程机械行业提供氮化处理加工服务,工程机械工件尺寸跨度,既有中小型衬套,也有体积偏的轴类构件,企业车间氮化设备可以适配多种规格工件,件小件订单都可以承接。工程机械零件多承受重载摩擦,氮化处理不会盲目追求表层高硬度,兼顾硬度和韧性,防止工件受到冲击出现表层碎裂脱落。工件入厂之核查前期调质质量,基体强度不足的情况下,再好的氮化层也容易失效,严格把控来料基础条件。氮化处理完成,抽样检测工件硬度与渗层深度,保障氮化层可以匹配重载工况。不管是小批量试样打样,还是批量工程机械配件氮化处理订单,都执行统一质量标准,服务工程机械制造客户的热处理配套需求。氮化处理适配各类复杂形状金属件强化加工。苏州真空淬火氮化处理步骤
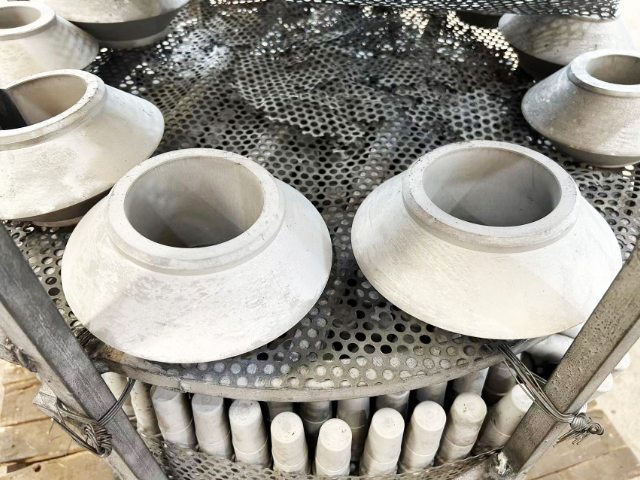
很多客户会关心氮化处理之工件还能不能再开展机加工,氮化处理形成的表层硬度很高,普通切削刀具很难加工,一般氮化处理放在零件精加工之完成,只预留微小的尺寸变化余量。成都万可瑞特金属科技有限公司在氮化处理业务前期沟通中,会主动告知客户氮化前机加工的先逻辑,给到工件加工工序建议。如果氮化之强行做量切削打磨,会把高硬度氮化层直接去除,氮化处理带来的耐磨性能就会直接消失,工件失去强化效果。少数情况下工件氮化只需要轻微抛光,是可以操作的,但要控制去除量,不能磨穿氮化强化层。企业接收工件时,核对工件加工完成状态,确认已经完成主要机加工工序,只留有氮化微小形变余量,再安排续预处理与氮化处理作业。加工结束之检测工件尺寸、硬度、渗层,确认全部指标满足装配使用,再完成交付,帮助客户理顺热处理和机加工工序,规避因工序顺序出错,导致氮化处理达不到预期效果。乐山真空淬火氮化处理公司排名等离子电源实力保障,值得信赖。
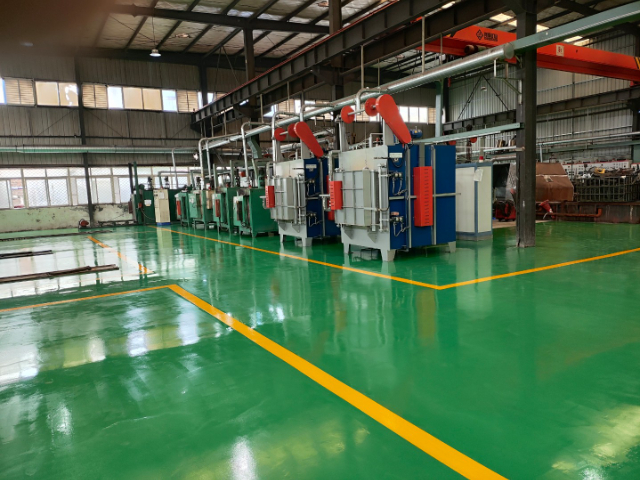
氮化处理加工过程中,工件装炉的数量、排布方式,会直接影响炉内温度场、气氛流通,就算温度时间参数设置完全正确,装炉不合理依旧会造成氮化处理工件品质不稳定,装炉是不可忽视的实操环节。成都万可瑞特金属科技有限公司有标准化装炉作业规范,装炉工件不能堆叠挤压,工件互相之间预留足够间隙,保障炉内活性气氛可以流通到每一件工件全部表面。件工件做好支撑,分散自重,细长轴件优先悬挂放置,薄壁件采用工装承托。不同材质工件,评估之再同炉加工,避免材质差异干扰氮化效果。盲孔零件孔位合理朝向,防止气体滞留在腔体内部。每炉装炉完成,做好装炉记录,记录工件种类、数量、工装形式。严格的装炉管控,减少同炉工件之间性能差异,保障氮化处理每炉加工品质稳定。
在机械装备运行过程中,零部件磨损、疲劳开裂是十分常见的失效形式,氮化处理通过改变工件表层微观组织结构,从材料层面改善零部件的短板性能,降低设备期维护更换成本。成都万可瑞特金属科技有限公司开展氮化处理加工,可适配合金钢、碳钢、模具钢、不锈钢等多种常用工业材料,不同材质工件氮化响应效果存在明显区别,合金钢含有铬、钼等合金元素,可以和氮结合形成稳定氮化物,氮化之性能提升效果更加突出;普通碳钢同样可以做氮化处理,更多用于提升基础耐磨和防锈能力。工件进入炉体加工之前,会对来料状态进行核查,查看工件前期机加工余量、是否存在应力残留,针对部分工件会增加去应力工序,减少加工形变隐患。生产车间自动化氮化设备可以实现批量工件同步处理,也支持小批量试样、单件异形件的氮化处理需求。加工结束不盲目直接交付,严格按照工艺要求完成检测,确认表面硬度、渗层深度、变形量全部符合客户技术要求,再完成出货,依托氮化处理工艺帮助各类零部件适配工程机械、液压配件、通用机械等不同行业的生产应用场景。氮化处理依托 2500 平厂房,产能充足交付稳。
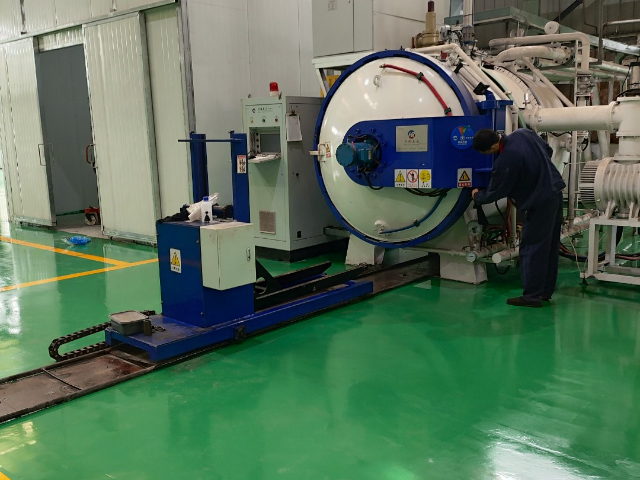
不同的氮化处理工艺路线,气体氮化、离子氮化各有自身适配场景,没有优劣,需要结合工件材质、精度要求、结构形式、性能目标,选择合适氮化处理工艺方案。气体氮化工艺成熟稳定,可以实现较深渗层,适合重载、对变形容忍度稍高工件;离子氮化加工温度控制,变形更小,复杂孔洞结构工件氮化均匀性更好,适合精密件、不锈钢工件。成都万可瑞特金属科技有限公司同时配置多类型氮化处理设备,业务对接时,读懂客户图纸指标,了解工件工况,结合工件结构材质,推荐适配的氮化处理工艺路线,不固定单一工艺。比如高精度细长轴优先选用离子氮化,部分需要较深渗层重载构件选用气体氮化。企业客观对比不同氮化工艺的特点,给到客户务实工艺建议,选择匹配产品需求的氮化处理方案,保障工件终使用性能。对金属实施氮化处理,可强化其在干摩擦、高温高压多重工况下的适配能力。深圳钢件氮化处理
金属零件经过氮化工艺改性,可有效提升在各类复杂作业工况中的运行可靠度。苏州真空淬火氮化处理步骤
很多小型精密仪器内部零部件,体积小巧,但运动部件需要频繁滑动,零件本身尺寸微小,不允许热处理带来的尺寸改变,氮化处理低温微变形的特性,很适配精密仪器小件的表面强化需求。成都万可瑞特金属科技有限公司承接精密仪器小件氮化处理业务,微小零件批量加工,使用料盘工装,工件平铺排布,保证每一件小件都可以充分接触活性氮原子,防止堆叠遮挡造成氮化不均。小件氮化处理严格把控渗层厚度,不能因为零件体积小就盲目延长加工时间,避免氮化层过厚,造成零件尺寸超差。氮化处理完成,多位置抽样检测,核查小件硬度与渗层指标。企业支持小批量试样以及量产加工,服务精密仪器制造企业,帮助微小运动零件提升耐磨寿命,同时守住零件精密装配公差。苏州真空淬火氮化处理步骤