商机详情 -
成都主动测量仪哪家好
凸轮轴磨加工主动测量仪能优化凸轮轴的磨削路径策略。凸轮型面的非对称结构要求磨削路径随轮廓动态调整,传统固定路径模式难以兼顾效率与精度。主动测量仪根据实时采集的凸轮型面数据,结合材料硬度分布特点,自动规划差异化磨削路径:在曲率变化大的部位采用慢进给、小步距的精细磨削,在平缓部位采用快进给模式快速去除余量。这种智能路径策略在保证型面精度和表面质量的前提下,大幅缩短了磨削时间,减少了砂轮与工件的无效接触,降低磨削热的产生,避免因过热导致的材料性能退化,同时提升单位时间的加工效率,优化生产节拍。我们的系统适用于汽车齿轮内孔的精磨加工。成都主动测量仪哪家好
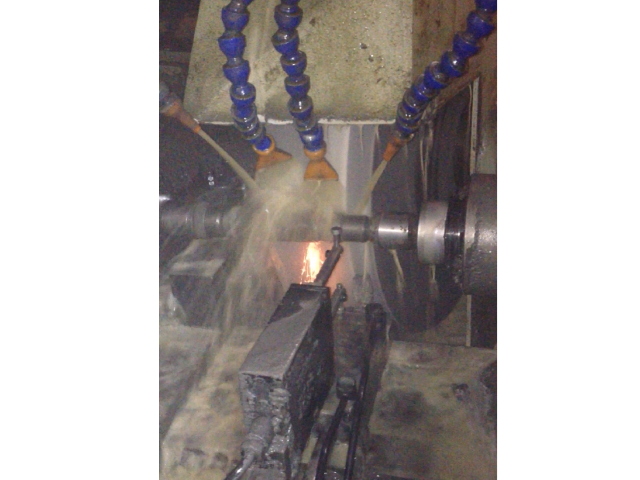
前插磨加工主动测量仪能保障前插关键尺寸的高精度控制。前插作为传递动力或承载载荷的关键部件,其配合面直径、台阶高度等尺寸精度直接影响装配性能,传统磨削中因结构细长易出现尺寸偏差。主动测量仪通过适配前插结构的测头,实时接触或感应关键部位表面,持续采集尺寸数据并与预设标准比对,当检测到尺寸接近公差边界时,立即反馈至磨削系统,自动调整砂轮进给量和压力。这种精确控制可确保各关键尺寸严格处于设计公差范围内,避免因尺寸超差导致的装配过紧或松动,减少运行中的应力集中和磨损,为前插的稳定工作提供基础保障,同时降低因尺寸问题导致的返工率,提升加工质量可靠性。广州前插磨加工主动测量仪我们的系统通过统计分析尺寸偏差规律。
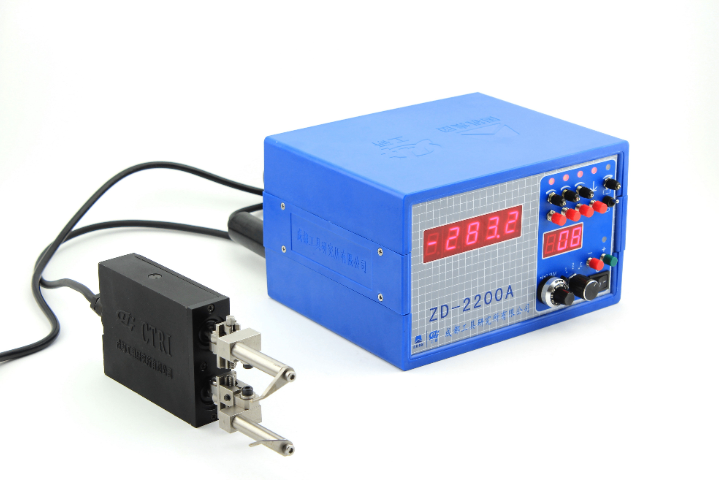
ZD系列主动测量系统以相对测量原理为关键,构建了高效、精确的在线检测逻辑,完美契合生产过程中“实时控制”的关键需求。在磨削加工过程中,系统通过测量装置,实时捕捉被加工件与标准工件之间的几何尺寸差值,将数据快速传输至处理单元进行分析运算。基于预先设定的尺寸阈值,系统会向加工设备发出精确的逻辑控制信号——当尺寸接近目标值时,控制设备调整加工参数;当达到预设精度时,及时发出停机或进给调整指令,从根本上避免超差、欠加工等问题。这种“实时测量-数据处理-精确控制”的闭环流程,确保了加工过程的连续性与稳定性,为高效生产提供了坚实的技术支撑。
轴承磨加工主动测量仪可提升轴承的旋转精度。轴承的旋转精度取决于滚道和滚动体的形状误差与位置误差,传统加工方式难以兼顾这些参数的实时控制,易导致旋转时出现偏心或晃动。轴承磨主动测量仪配备多维度传感器,能同时监测滚道的圆度、同轴度、端面跳动等形位参数,通过分析这些参数的关联性,自动调整磨削路径和力度,对滚道进行精确修整。这种全方面的精度控制可有效降低轴承旋转时的径向和轴向跳动,确保滚动体在滚道内平稳运转,减少因旋转精度不足导致的能量损耗和发热,提升轴承的高速旋转性能,满足精密机械对轴承旋转精度的严苛要求。我们拥有超过三十年的主动量仪研发生产经验。
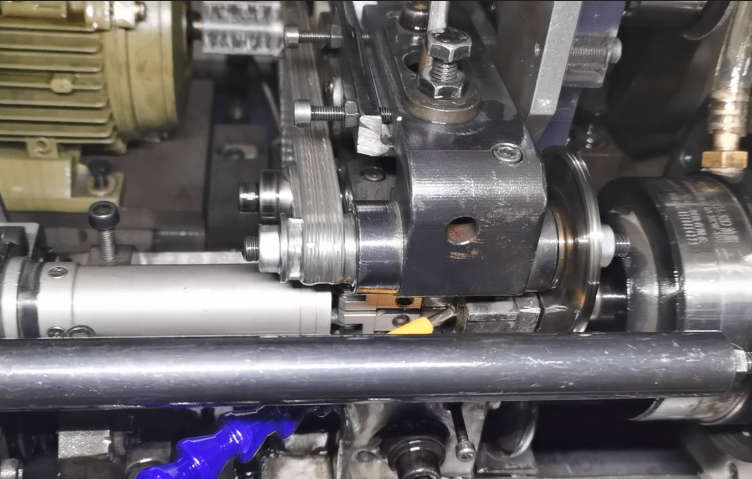
在线磨加工主动测量仪可提高对柔性生产的适配性。柔性生产要求设备能快速适应多品种、小批量的生产需求,传统测量设备因参数调整繁琐难以满足快速换产要求。在线主动测量仪可通过预设的程序库存储不同工件的测量参数和工艺标准,换产时只需调用对应程序,无需重新进行复杂的参数设置,同时能自动识别工件类型并匹配测量方案。这种快速适配能力减少了产品更换时的设备调试时间,提升了生产线的柔性化水平,使磨削工序能快速响应市场订单的变化,增强企业的生产灵活性和市场竞争力。我们的系统主要应用于轴承行业大批量工件磨削。无锡主动量仪多少钱
我们的系统通过预设阈值发出精确逻辑控制信号。成都主动测量仪哪家好
磨加工主动测量仪增强了工艺参数的优化能力。传统磨削参数设置多依赖经验,周期长且效果有限。而主动测量仪通过积累大量加工数据,为科学优化提供坚实基础。通过对不同参数组合下的尺寸精度、加工效率等指标进行分析,可识别砂轮转速、进给量与材料类型、工件尺寸之间的较佳匹配关系。这种基于数据驱动的优化方法使磨削工艺更加科学合理,在保证精度的前提下提高效率,或在相同效率下进一步提升精度水平。由此实现工艺能力的持续改进,增强企业在精密加工领域的技术竞争力,为高质量制造提供可靠支撑。成都主动测量仪哪家好