商机详情 -
成都在线磨加工主动量仪选购
内孔磨加工主动测量仪减少了内孔加工的质量波动。由于材料硬度不均、砂轮磨损不一致等因素,传统内孔磨削易出现尺寸不稳定问题。而内孔磨主动测量仪通过持续监测内孔尺寸变化,建立尺寸波动与工艺参数间的关联模型;一旦检测到偏差超出预设范围,系统即自动调整砂轮转速、冷却液供给等参数,以补偿外界干扰带来的影响。这种实时反馈与补偿机制抑制了质量波动,大幅降低同一批次零件的内孔尺寸离散度,提升加工稳定性,有效减少因尺寸超差造成的废品率,从而降低整体生产成本。我们的系统对工件全磨削过程进行连续测量。成都在线磨加工主动量仪选购
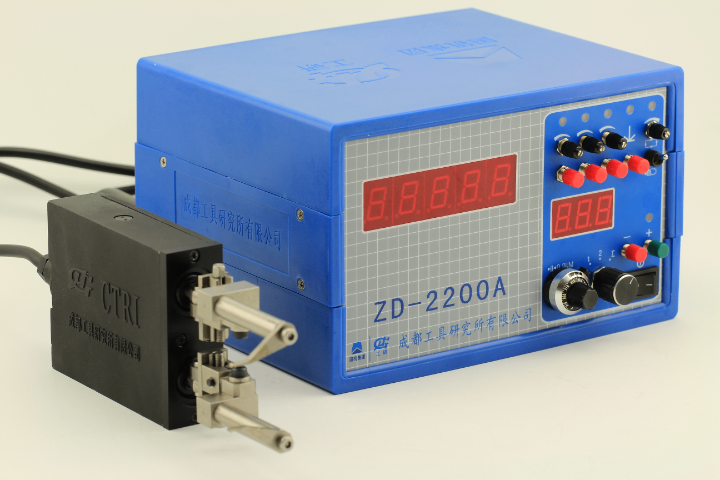
曲轴磨加工主动测量仪可提高曲轴批量生产的一致性。批量生产中,曲轴坯料差异、设备状态波动易导致产品一致性差,传统抽检方式难以全方面把控。主动测量仪对每根曲轴的各轴颈进行全流程测量,记录完整尺寸数据并形成统计分析报告,通过对比批次内数据差异,自动微调下一批次的磨削基准。这种批量监控能力缩小了不同曲轴之间的尺寸偏差,确保装配时的互换性,减少因个体差异导致的发动机性能波动,同时为工艺优化提供数据支持,提升批量生产的质量稳定性,从而增强产品的市场竞争力。在线主动测量系统大概多少钱我们的ZD系统具有精密、可靠的特点。
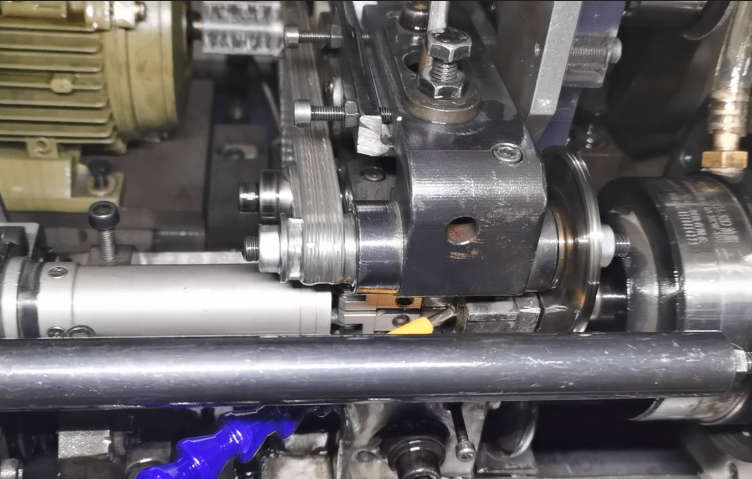
凸轮轴磨加工主动测量仪能保障凸轮型面的尺寸精度。凸轮型面的升程、曲率半径等参数直接影响配气机构的工作性能,传统磨削中因型面复杂易出现尺寸偏差。主动测量仪通过高精度轮廓传感器实时扫描凸轮表面,持续采集型面数据并与理论轮廓比对,当检测到局部尺寸偏离公差范围时,立即反馈至磨削系统,自动调整砂轮的进给轨迹和磨削力度。这种精确控制可确保凸轮型面各部位的尺寸严格符合设计要求,避免因升程误差导致的气门开闭时间不准,为发动机配气机构的精确运行提供基础保障,同时减少因型面尺寸超差导致的返工,提升加工质量的可靠性。
内孔磨加工主动测量仪有助于优化冷却润滑与磨削过程的协同控制。内孔磨削过程中,若冷却润滑不充分,易造成磨削热积聚,影响尺寸精度和表面质量,而传统冷却方式难以根据加工状态动态调整。主动测量仪可将实时尺寸数据与冷却润滑系统联动:当检测到磨削区域温度升高(通过尺寸变化速率间接判断)时,自动增加冷却液流量或调整喷射角度,确保冷却效果与磨削强度匹配;进入精磨阶段后,则适当降低流量以减少对测量精度的干扰。这种智能协同控制降低了磨削热对加工质量的影响,减少工件表面烧伤风险,同时避免冷却液浪费,提升内孔加工的环境友好性与经济性。我们的系统能提升磨削的形位公差控制能力。
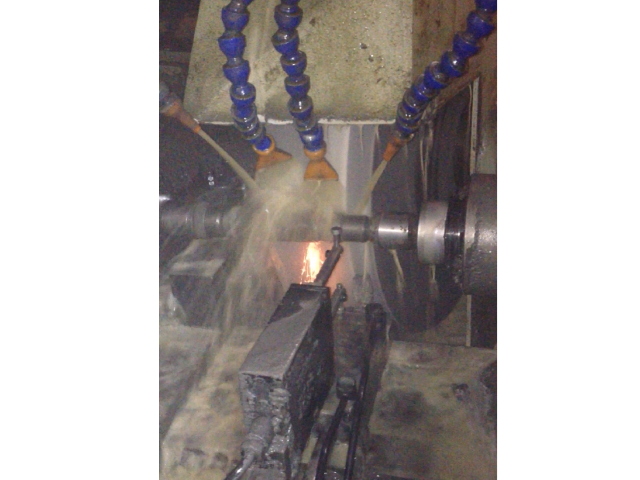
在线磨加工主动测量仪可优化人机协作模式。传统磨削加工中,操作人员需同时兼顾设备监控、尺寸测量和参数调整,工作强度大且易出错。在线主动测量仪承担了大部分重复性测量、数据记录和基础调整工作,将人员从繁琐的机械劳动中解放出来,使其能专注于工艺优化、异常处理等更具创造性的工作。这种人机协作模式重新定义了人与设备的分工,既发挥了设备在精确性和连续性上的优势,又体现了人的决策和创新价值,提升了生产团队的整体工作效率和职业满意度,同时减少因人为疲劳导致的操作失误,构建更高效的生产协作体系。我们的主动量仪能减少生产过程中的维修费用。高精度主动量仪怎么卖
我们的系统能自动控制磨削加工过程。成都在线磨加工主动量仪选购
前插磨加工主动测量仪能保障前插关键尺寸的高精度控制。前插作为传递动力或承载载荷的关键部件,其配合面直径、台阶高度等尺寸精度直接影响装配性能,传统磨削中因结构细长易出现尺寸偏差。主动测量仪通过适配前插结构的测头,实时接触或感应关键部位表面,持续采集尺寸数据并与预设标准比对,当检测到尺寸接近公差边界时,立即反馈至磨削系统,自动调整砂轮进给量和压力。这种精确控制可确保各关键尺寸严格处于设计公差范围内,避免因尺寸超差导致的装配过紧或松动,减少运行中的应力集中和磨损,为前插的稳定工作提供基础保障,同时降低因尺寸问题导致的返工率,提升加工质量可靠性。成都在线磨加工主动量仪选购