商机详情 -
四川铁氟龙喷涂工艺
在食品医药行业的优势:在食品和医药生产过程中,设备的清洁卫生要求较高,任何物料的残留都可能导致产品污染。四氟材料的不粘性使得设备表面易于清洁,只需简单冲洗就能去除表面的物料残留,符合食品医药行业的卫生标准。例如,制药厂的片剂压片机模具采用四氟材料喷涂后,药片不易粘连在模具上,且模具清洁方便,减少了清洁时间和清洁剂的使用,降低了交叉污染的风险。在涂料和胶粘剂行业的应用:在涂料和胶粘剂生产设备中,物料本身具有粘性,容易附着在搅拌桨、反应釜内壁等部位。采用四氟材料防腐喷涂后,能够有效防止物料粘连,保证物料的均匀混合,同时减少了设备的清理工作量。例如,某胶粘剂生产厂的反应釜内壁喷涂四氟材料后,反应结束后物料残留量减少了 90% 以上,清理时间从原来的每天 2 小时缩短至 15 分钟。淄博松尚复合材料有限公司深受各界客户好评及厚爱。四川铁氟龙喷涂工艺
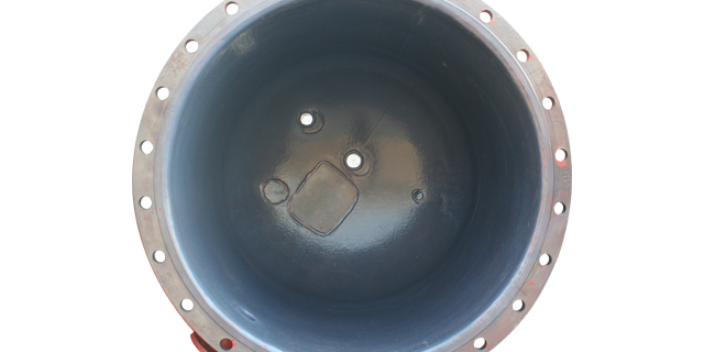
FEP(聚全氟乙丙烯)是四氟乙烯与六氟丙烯的共聚物,是可熔性氟塑料的一种。FEP涂料兼具PTFE的耐腐蚀性和热塑性加工性,其熔点约260℃(低于PTFE的327℃),熔融粘度较低,可通过熔融流平形成致密无孔隙的涂层。FEP涂层的耐腐蚀性与PTFE相近,能耐绝大多数强酸、强碱和有机溶剂的腐蚀,只在高温下对某些强氧化剂(如元素氟、三氟化氯)耐受性稍差。FEP涂层的耐温性较PTFE略低,长期使用温度约-200℃至150℃,短期可达200℃,超过200℃FEP力学性能下降较快。FEP涂层的表面能较低(约20毫牛每米),具有不粘性和低摩擦性,但略逊于PTFE。FEP涂层的电绝缘性优良,介电常数约2.1。FEP涂料的主要优势在于其可熔融加工性,涂层经烧结后能形成连续致密的膜层,致密度和附着力优于PTFE涂层,且涂层透明性好,可用于需观察基材的场合。FEP涂料的烧结温度较低(约280至320℃),低于PTFE的烧结温度(370至380℃),减少了烧结能耗和对基材的热影响。FEP涂料适用于需致密涂层、中等耐温、耐腐蚀和不粘的工况,如化工设备内衬、食品模具、实验室器皿等。FEP涂层的局限是耐温性不及PTFE和PFA。黑龙江FEP喷涂冷凝器淄博松尚复合材料有限公司推行现代化管理制度。
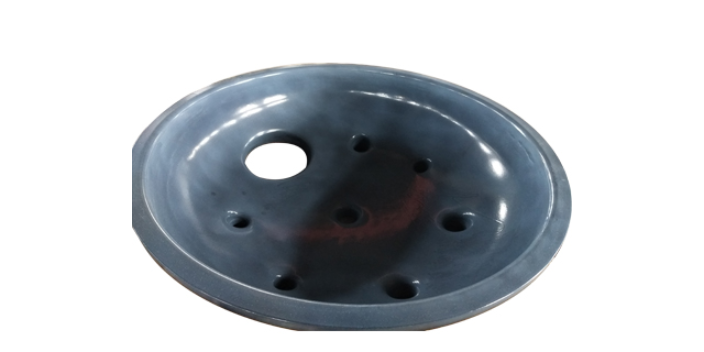
四氟防腐喷涂与其他防腐技术(如衬里、搪玻璃、衬塑、电镀、涂层涂料等)相比,各有特点和适用场合。与衬里工艺(板衬、紧衬、等静压)相比,喷涂工艺涂层薄(0.02至1毫米,衬里一般为2至8毫米),适用于需薄涂层和复杂形状的工件,但耐腐蚀裕量和使用寿命不及衬里,适合中等腐蚀工况或作为衬里的补充。与搪玻璃相比,喷涂涂层耐机械冲击性好(搪玻璃易碎)、耐温骤变性好、可现场修补,但表面光洁度和传热效率略逊,且涂层较薄。与衬塑(衬PE、PP)相比,喷涂氟塑料涂层耐腐蚀性和耐温性更优,但涂层薄、成本较高。与电镀(镀镍、镀铬)相比,喷涂氟塑料涂层耐腐蚀性更强(尤其耐酸),但耐磨性和硬度不及镀层。与普通涂层涂料(环氧、聚氨酯)相比,喷涂氟塑料涂层耐腐蚀性、耐温性和不粘性更优,但成本较高、施工工艺复杂。综合而言,四氟防腐喷涂适用于需薄涂层、复杂形状、不粘、低摩擦、耐腐蚀和耐温的工况,是衬里等厚壁防腐技术的有力补充。选型时需根据工件形状、工况介质、温度、压力和使用要求,综合考虑技术经济性,选择合适的防腐技术或技术组合。
食品储存设备如储罐、料仓等,需要保证内部清洁,防止食品受到污染。四氟防腐喷涂能为这些设备的内壁提供良好的防护。例如,储存糖浆、果酱等粘稠食品的储罐,采用四氟防腐喷涂后,内壁光滑,食品不会粘连,便于出料和清洁,同时也不会因储罐材质与食品发生化学反应而影响食品质量。在食品输送管道中,四氟防腐喷涂同样发挥着重要作用。输送牛奶、果汁等液体食品的管道,采用四氟防腐喷涂后,管道内壁不易滋生细菌,且液体在输送过程中不会产生异味或受到污染。某果汁厂的输送管道采用四氟防腐喷涂后,产品的合格率提高了 3% - 5%,同时管道的清洗频率降低,节省了大量的清洗用水和清洁剂。淄博松尚复合材料有限公司重信誉、守合同,严把产品质量关,热诚欢迎用户前来咨询考察,洽谈业务!
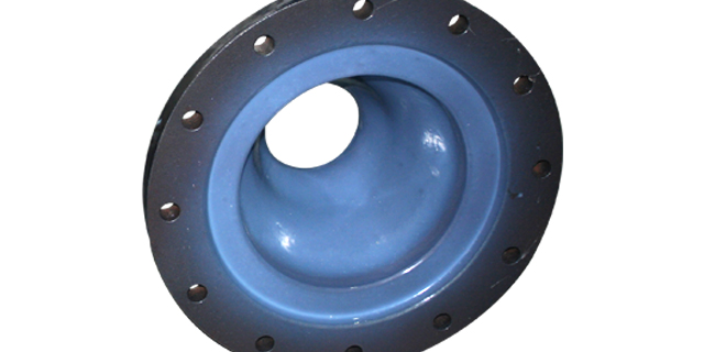
四氟防腐喷涂可应用于多种基材,不同基材的表面处理方法有所差异。碳钢基材是常见的喷涂基材,表面处理流程为:除油脱脂→喷砂除锈至Sa2.5级→压缩空气吹净→(4小时内喷涂)。碳钢易生锈,喷砂后需及时喷涂,避免氧化。不锈钢基材表面处理流程为:除油脱脂→喷砂或酸洗钝化→水洗干燥→喷涂。不锈钢喷砂后可形成粗糙度,但需注意喷砂可能引起不锈钢表面污染(如铁离子嵌入),需酸洗钝化去除污染并恢复钝化膜。铝及铝合金基材表面处理流程为:除油脱脂→化学氧化或阳极氧化(形成多孔氧化膜,增强附着力)→水洗干燥→喷涂。铝合金表面较软,喷砂时应控制压力,避免过度损伤。铸铁基材表面处理需注意去除铸造表皮和砂眼内的夹砂,喷砂后需检查有无砂眼和气孔,必要时用腻子填补。铜及铜合金基材表面处理需除油和酸洗去除氧化层,喷砂粗化。对于非金属基材(如玻璃、陶瓷),表面处理主要是清洗和粗化,需选用合适的粗化方法。不同基材的表面处理需根据基材特性和涂层要求制定相应的工艺,保证涂层与基材的结合力。淄博松尚复合材料有限公司始终以适应和促进发展为宗旨。江苏F30喷涂厂家
淄博松尚复合材料有限公司在客户和行业中树立了良好的企业形象。四川铁氟龙喷涂工艺
喷涂参数的控制是保证涂层均匀和质量的关键,主要参数包括涂料粘度、喷涂压力、喷枪距离、喷枪移动速度和喷涂角度等。涂料粘度影响雾化和涂层流平性,粘度过高雾化不良、涂层不均,粘度过低涂层过薄、易流挂,需用粘度杯(福特4号杯)测量并调节至合适范围(如ETFE涂料粘度18至22秒)。喷涂压力(空气压力)影响雾化程度,一般为0.2至0.4兆帕,压力过高雾化过细、涂料飞散,压力过低雾化不良。喷枪距离(喷嘴至工件)影响涂层厚度和均匀性,一般为15至25厘米,距离过近涂层过厚、易流挂,距离过远涂层过薄、飞散多。喷枪移动速度影响涂层厚度,一般为30至50厘米每秒,速度过慢涂层过厚,速度过快涂层过薄。喷涂角度(喷枪与工件表面的夹角)一般为90度,对于复杂形状工件需调整角度多次喷涂,避免漏喷和堆料。单次喷涂的湿膜厚度一般控制在20至50微米(干膜约10至25微米),需厚涂层时分多次喷涂烧结。喷涂参数需根据涂料类型、工件形状和涂层要求调整,经工艺评定确定后严格执行,保证涂层质量稳定。喷涂中需监测环境温湿度(温度15至30℃,相对湿度低于70%),避免环境影响涂层质量。四川铁氟龙喷涂工艺