商机详情 -
吉林四氟喷涂
有色金属冶炼中,电解槽是关键设备之一,需要在强腐蚀性的电解液中工作。电解槽的内壁采用四氟防腐喷涂后,能抵抗电解液的腐蚀,延长电解槽的使用寿命。某铝厂的电解槽采用四氟防腐喷涂后,使用寿命延长了2-3年,同时也减少了电解液的泄漏,降低了对环境的污染。冶金行业中的除尘设备,如电除尘器、布袋除尘器等,需要处理含有大量粉尘和腐蚀性气体的烟气,设备部件容易被腐蚀和磨损。四氟防腐喷涂能为这些设备的极板、滤袋框架等部件提供防护。例如,某钢铁厂的电除尘器极板采用四氟防腐喷涂后,能抵抗烟气中的腐蚀性气体和粉尘的冲刷,提高了除尘效率,同时也延长了极板的使用寿命。输送冶金原料和产品的皮带运输机、料仓等设备,采用四氟防腐喷涂后,能减少物料的粘连和对设备的磨损。在输送铁矿石的料仓中,采用四氟防腐喷涂后,铁矿石不会粘连在仓壁上,下料更加顺畅,同时也减少了料仓的磨损,降低了维护成本。 淄博松尚复合材料有限公司重信誉、守合同,严把产品质量关,热诚欢迎用户前来咨询考察,洽谈业务!吉林四氟喷涂
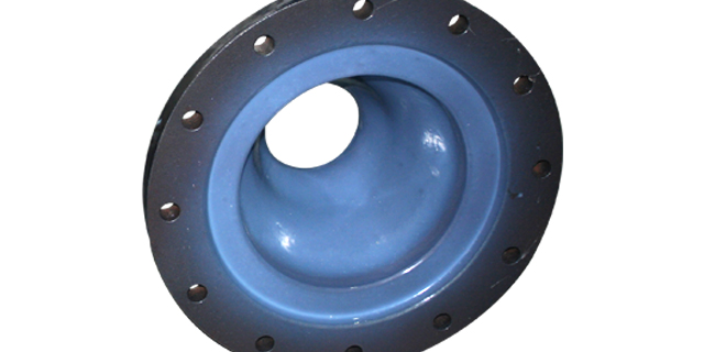
不粘性和低摩擦系数是氟塑料涂层的重要特性,对于食品、纺织、造纸等需不粘和减摩的工况,需检测涂层的不粘性和摩擦系数。不粘性检测方法有:接触角测量——测量水滴在涂层表面的接触角,氟塑料涂层的水接触角一般大于110度,接触角越大不粘性越好;滴水成珠试验——滴水于涂层表面,观察水珠形态,水珠圆润、不铺展表示不粘性好;脱模试验——用标准物料(如面团、胶料)粘附涂层,观察脱模情况,评价不粘性。摩擦系数检测采用摩擦磨损试验机,测量涂层与对磨件(如钢球)之间的摩擦系数,氟塑料涂层的动摩擦系数一般为0.05至0.1,静摩擦系数0.1至0.2,摩擦系数越低自润滑性越好。不粘性和摩擦系数的影响因素有:氟塑料种类(PTFE不粘性和低摩擦性优良)、涂层表面状态(光滑表面不粘性和低摩擦性好)、烧结质量(烧结充分的涂层表面光滑)、填充剂(填充剂可能改变不粘性和摩擦系数)。不粘性和摩擦系数检测适用于需不粘和减摩的工况,检测结果应满足工况要求。对于一般防腐工况,不粘性和摩擦系数不是必检项目,但氟塑料涂层的这些特性是其优于其他防腐涂层的重要优势。浙江四氟喷涂换热器淄博松尚复合材料有限公司愿与各界朋友携手共进,共创未来!
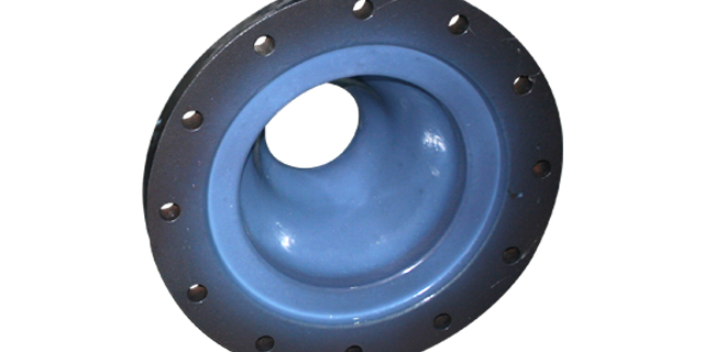
涂层附着力是衡量涂层与基材结合牢固程度的重要指标,直接影响涂层的使用寿命和可靠性。附着力检测方法有:百格测试(划格法,按ASTM D3359或GB/T 9286)——用刀具在涂层表面划出百格(每格1毫米×1毫米),用3M胶带粘附后拉扯,观察涂层脱落情况,按脱落面积评级(0级至5级,0级无脱落为合格);拉拔法(按ISO 4624或GB/T 5210)——用拉拔仪将涂层从基材拉脱,测量拉脱力,计算附着力(兆帕),氟塑料涂层附着力一般要求不低于5兆帕(部分高标准要求15兆帕以上);胶带法——用胶带粘附涂层后拉扯,观察涂层脱落,适合快速检验。百格测试和拉拔法是常用的附着力检测方法,百格测试操作简便、适合现场和快速检验,拉拔法能定量测量附着力、适合工艺评定和型式检验。影响涂层附着力的因素有:基材表面处理质量(喷砂Sa2.5级、粗糙度Ra3.2至6.3微米利于附着)、底漆的选用和施工、烧结工艺(温度和时间充分)、涂料配方等。附着力检测不合格时,需分析原因(表面处理不当、底漆失效、烧结不足等),改进工艺后重新喷涂。附着力是涂层质量的关键指标,需严格检测和控制。
喷涂工艺的自动化和智能化是四氟防腐喷涂行业发展的重要趋势,能提高涂层质量稳定性和生产效率。自动化喷涂设备的应用:采用机械臂或机器人进行喷涂,能精确控制喷枪的移动轨迹、距离、速度和角度,保证涂层均匀一致,减少人为因素影响,适合批量生产。自动化喷涂尤其适合复杂形状工件的喷涂,机器人能按预设程序对工件的各部位进行均匀喷涂。智能化喷涂系统:配备涂料供给自动控制、喷涂参数实时监测和调整、涂层厚度在线检测等功能,实现喷涂过程的智能控制。烧结过程的自动化:采用程序控制烧结炉,按预设升温曲线自动控制温度和时间,保证烧结质量一致;红外测温仪实时监测工件温度,反馈调节烧结参数。粉末回收和再利用系统:粉末喷涂配备自动回收系统,回收过喷粉末并再利用,提高涂料利用率和减少污染。质量检测的自动化:采用自动测厚仪、自动电火花检漏仪等设备,实现涂层质量的自动检测和记录。自动化和智能化提高了四氟防腐喷涂的质量稳定性、生产效率和环保性,是行业技术进步的重要方向,适合对涂层质量要求高和批量生产的场合。淄博松尚复合材料有限公司团结、创新、合作、共赢。
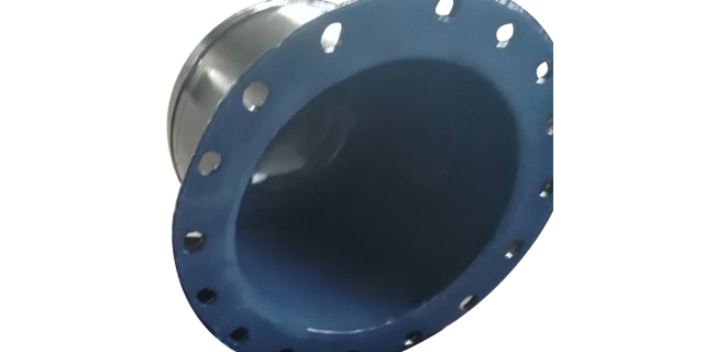
氟塑料涂层在施工或使用中可能出现局部缺陷(针眼、气泡、裂纹、脱落等),需进行修补或返工,恢复涂层的完整性。修补方法:对于局部针眼和小面积缺陷,可用相同涂料局部补喷,经干燥和烧结后修补;对于小面积裂纹和脱落,可将缺陷部位打磨(去除缺陷涂层至基材),清理后重新喷涂底漆和面漆,烧结成型;修补时需注意修补区域与原涂层的过渡,避免修补痕迹明显。返工方法:对于大面积缺陷或多次修补仍不合格的涂层,需将全部涂层去除(喷砂或高温烧除),重新进行表面处理和喷涂。涂层去除需注意:喷砂去除时避免过度损伤基材;高温烧除时控制温度(400至450℃),使氟塑料分解去除,但需注意分解气体的排放和安全。修补和返工后的涂层需重新进行外观、厚度、电火花检漏等检测,验证修补质量。修补和返工的涂层性能可能略低于原始涂层(修补处可能有接痕),需在质量记录中注明。对于重要工况(如高防腐、高洁净),修补次数和面积需限制,超过限制需返工重喷。规范的修补和返工,能恢复涂层功能,延长设备使用寿命,但应以预防为主,通过严格的工艺控制减少缺陷发生。诚信是企业生存和发展的根本。广东聚四氟乙烯喷涂工艺
淄博松尚复合材料有限公司品牌价值不断提升。吉林四氟喷涂
涂层耐腐蚀性是四氟防腐喷涂的关键性能指标,需通过试验检测验证。耐腐蚀性检测方法有:盐雾试验(按ASTM B117或GB/T 10125)——将涂层试样置于盐雾试验箱中,喷5%氯化钠溶液,温度35℃,持续一定时间(如3000小时),观察涂层有无起泡、生锈、脱落,盐雾试验模拟海洋和工业大气环境,是涂层耐腐蚀性的重要指标;化学浸泡试验——将涂层试样浸于特定介质(如40%氢氧化钠、20%盐酸、98%硫酸等)中,在规定温度下浸泡一定时间(如168小时),观察涂层有无变化(变色、起泡、脱落、软化),化学浸泡试验模拟实际工况介质,能直接评价涂层在特定介质中的耐腐蚀性;湿热试验——将涂层试样置于高温高湿环境(如47℃、相对湿度96%),持续一定时间,观察涂层变化,湿热试验模拟湿热环境下的耐腐蚀性。耐腐蚀性检测标准要求:盐雾试验3000小时以上无起泡、生锈,化学浸泡试验168小时以上无变化。对于防腐要求高的涂层,还需进行电火花检漏(检测针眼)和长期实际工况挂片试验。耐腐蚀性检测结果反映了涂层的防腐能力,是涂层质量验收和工况适用性评价的重要依据,不合格的涂层需返工重喷。吉林四氟喷涂