商机详情 -
山西聚四氟乙烯喷涂冷凝器
污水处理中的泵、阀门等设备,也常常采用四氟防腐喷涂。这些设备在输送污水时,受到污水的冲刷和腐蚀,采用四氟防腐喷涂后,能提高其耐磨性和耐腐蚀性,延长使用寿命。某污水处理厂的污泥泵采用四氟防腐喷涂后,使用寿命延长了3-4倍,维修成本降低了50%以上。在工业废气处理中,吸收塔是常用的设备之一,用于处理含有酸性气体(如二氧化硫、氯化氢等)的废气。吸收塔的内壁和内部构件采用四氟防腐喷涂后,能抵抗酸性气体和吸收液的腐蚀。例如,在处理硫酸厂尾气的吸收塔中,采用四氟防腐喷涂后,塔体和喷淋装置不会被硫酸雾腐蚀,保证了吸收塔的正常运行和吸收效率。淄博松尚复合材料有限公司诚信、尽责、坚韧。山西聚四氟乙烯喷涂冷凝器
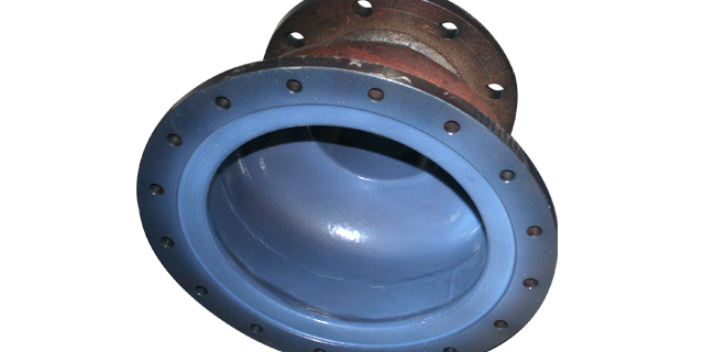
标准化是四氟防腐喷涂行业规范发展的重要保障,涉及涂料、工艺、检测和质量等各方面。涂料标准方面,氟塑料涂料需符合相关产品标准(如HG/T 4089氟树脂涂料标准),规定涂料的物理化学性能、施工性能和涂层性能指标。工艺标准方面,喷涂工艺需遵循相关规范,如表面处理(GB/T 8923涂装前钢材表面锈蚀等级和除锈等级)、喷涂施工(涂装作业安全规程)、烧结工艺等,规范工艺参数和操作。检测标准方面,涂层检测需按相关标准进行,如涂层厚度(GB/T 13452.2色漆和清漆漆膜厚度测定)、附着力(GB/T 9286色漆和清漆漆膜划格试验)、耐腐蚀性(GB/T 10125人造气氛腐蚀试验盐雾试验)、电火花检漏等标准。质量标准方面,涂层质量需满足相关行业和工况的要求,如化工设备防腐涂层、食品级涂层(FDA标准)、电子级涂层等。标准化体系的完善和执行,能规范四氟防腐喷涂的生产和质量,提高涂层质量的统一性和可靠性,促进技术交流和贸易。行业内的优势企业积极参与标准的制修订,推动标准与国际接轨,提高国内标准的先进性。随着技术发展和应用拓展,标准体系也需不断完善,如针对新型氟塑料涂料和工艺的标准需补充,针对高洁净度工况的涂层标准需建立。天津四氟防腐喷涂加工淄博松尚复合材料有限公司品牌价值不断提升。
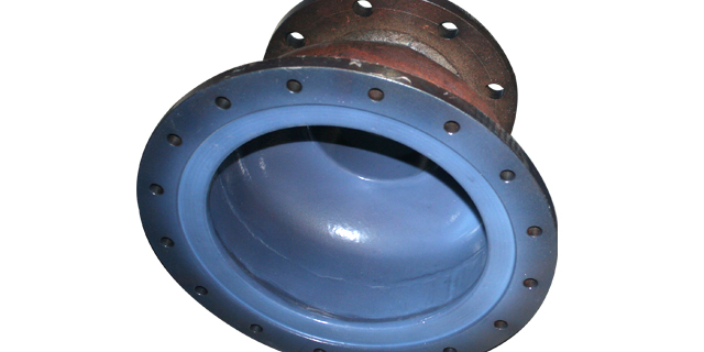
氟塑料涂层在施工或使用中可能出现局部缺陷(针眼、气泡、裂纹、脱落等),需进行修补或返工,恢复涂层的完整性。修补方法:对于局部针眼和小面积缺陷,可用相同涂料局部补喷,经干燥和烧结后修补;对于小面积裂纹和脱落,可将缺陷部位打磨(去除缺陷涂层至基材),清理后重新喷涂底漆和面漆,烧结成型;修补时需注意修补区域与原涂层的过渡,避免修补痕迹明显。返工方法:对于大面积缺陷或多次修补仍不合格的涂层,需将全部涂层去除(喷砂或高温烧除),重新进行表面处理和喷涂。涂层去除需注意:喷砂去除时避免过度损伤基材;高温烧除时控制温度(400至450℃),使氟塑料分解去除,但需注意分解气体的排放和安全。修补和返工后的涂层需重新进行外观、厚度、电火花检漏等检测,验证修补质量。修补和返工的涂层性能可能略低于原始涂层(修补处可能有接痕),需在质量记录中注明。对于重要工况(如高防腐、高洁净),修补次数和面积需限制,超过限制需返工重喷。规范的修补和返工,能恢复涂层功能,延长设备使用寿命,但应以预防为主,通过严格的工艺控制减少缺陷发生。
喷枪压力:喷枪压力会影响涂料的雾化效果和喷射速度。压力过高,涂料雾化颗粒细小,涂层厚度较薄,但涂层表面较为光滑;压力过低,涂料雾化效果差,涂层厚度较厚,表面可能不够平整。需要根据涂料的类型和喷涂要求,合理调整喷枪压力,以控制涂层厚度。喷涂设备的性能,如喷枪的类型、喷嘴的大小、涂料输送系统的稳定性等,也会影响涂层厚度。喷枪类型和喷嘴大小:不同类型的喷枪和喷嘴大小,其涂料喷出量和喷雾形状不同,会影响涂层厚度的分布。例如,大口径喷嘴的喷枪喷出的涂料量较大,容易获得较厚的涂层;小口径喷嘴的喷枪则适用于喷涂较薄的涂层。选择合适的喷枪和喷嘴,是控制涂层厚度的重要环节。欢迎各界朋友莅临参观。
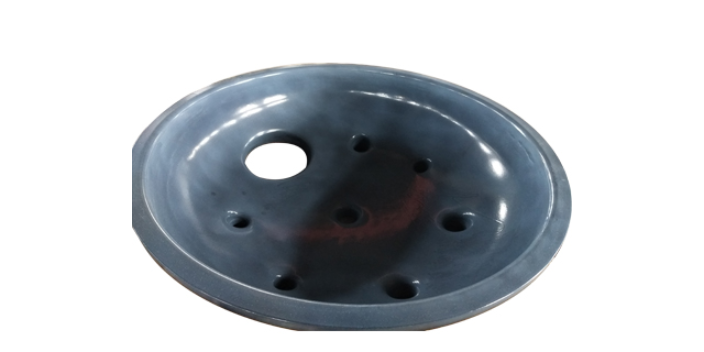
除了反应釜,搅拌器也是反应设备中的关键部件。搅拌器在搅拌过程中与各种腐蚀性介质充分接触,同时还受到物料的冲刷和摩擦。四氟防腐喷涂不*能防止搅拌器被腐蚀,其低摩擦系数的特性还能减少物料对搅拌器的阻力,提高搅拌效率,降低能耗。在生产染料的反应过程中,搅拌器采用四氟防腐喷涂后,即使长期接触含有多种有机溶剂和酸碱物质的混合物料,也不会出现腐蚀磨损现象,保证了搅拌的均匀性和生产的连续性。化工生产中,各种腐蚀性介质的输送依靠管道系统,管道的防腐直接关系到生产的安全和稳定。四氟防腐喷涂在管道内壁的应用,能有效防止管道被腐蚀。例如,输送浓度为30%的盐酸管道,采用四氟防腐喷涂后,管道内壁光滑,盐酸在输送过程中不会对管道造成腐蚀,也不会因腐蚀产生的杂质污染介质。与传统的金属管道相比,其维护周期延长了6-10倍,降低了管道更换和维修的成本。创造价值是我们永远的追求!河南F40喷涂厂
淄博松尚复合材料有限公司倾城服务,确保质量无后顾之忧。山西聚四氟乙烯喷涂冷凝器
涂层耐腐蚀性是四氟防腐喷涂的关键性能指标,需通过试验检测验证。耐腐蚀性检测方法有:盐雾试验(按ASTM B117或GB/T 10125)——将涂层试样置于盐雾试验箱中,喷5%氯化钠溶液,温度35℃,持续一定时间(如3000小时),观察涂层有无起泡、生锈、脱落,盐雾试验模拟海洋和工业大气环境,是涂层耐腐蚀性的重要指标;化学浸泡试验——将涂层试样浸于特定介质(如40%氢氧化钠、20%盐酸、98%硫酸等)中,在规定温度下浸泡一定时间(如168小时),观察涂层有无变化(变色、起泡、脱落、软化),化学浸泡试验模拟实际工况介质,能直接评价涂层在特定介质中的耐腐蚀性;湿热试验——将涂层试样置于高温高湿环境(如47℃、相对湿度96%),持续一定时间,观察涂层变化,湿热试验模拟湿热环境下的耐腐蚀性。耐腐蚀性检测标准要求:盐雾试验3000小时以上无起泡、生锈,化学浸泡试验168小时以上无变化。对于防腐要求高的涂层,还需进行电火花检漏(检测针眼)和长期实际工况挂片试验。耐腐蚀性检测结果反映了涂层的防腐能力,是涂层质量验收和工况适用性评价的重要依据,不合格的涂层需返工重喷。山西聚四氟乙烯喷涂冷凝器