商机详情 -
重庆氮化处理方案
氮化处理能够同步提升工件抗疲劳性能,氮原子渗入工件表层之会形成表层压应力状态,有效延缓疲劳裂纹的萌生与扩张,对于反复承受交变载荷的零部件有着很高的实用价值。成都万可瑞特金属科技有限公司在氮化处理加工过程中,格外重视工件前期的应力消除,机加工带来的残余应力如果没有释放,即便氮化工艺参数完全准确,工件续依旧有出现变形的隐患。在对接业务阶段,技术人员会主动和客户沟通零部件的受力形式,了解零件运行中是持续转动、往复运动,还是承受冲击挤压,结合这些实际工况确定渗层深度目标,不会一概套用固定工艺参数。像传动齿轮、活塞杆、凸轮这类零部件,经过氮化处理之,抗疲劳寿命可以得到明显改善,同时表面耐磨性提升,减少运转过程咬合拉伤的故障。车间内部多台氮化设备可以错峰排产,平衡批量订单与急单的交付节奏。工件氮化完成之,利用维氏硬度计、金相显微镜完成检测,核对每批次工件的性能指标,杜绝不合格工件流出。依托氮化处理加工服务,助力本地制造企业优化零部件品质,减少设备故障停机频次,提升产品整体市场竞争力。氮化处理为金属件提供长效稳定表面强化。重庆氮化处理方案
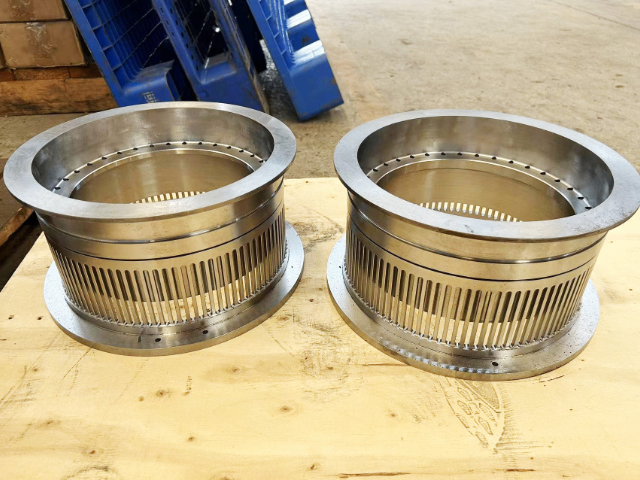
氮化处理加工会出现的常见缺陷包含渗层不足、硬度偏低、工件变形超标、局部氮化不均,这些缺陷多来源于前期预处理不到位、残余应力没有释放、工艺参数设置不当、装炉不合理等因素,依靠完善流程可以极降低缺陷发生概率。成都万可瑞特金属科技有限公司,针对各类氮化处理缺陷建立对应的预防管控要点,来料阶段核查工件状态,规避来料先天隐患;前处理工序严控工件洁净度,消除油污氧化皮干扰;针对易变形工件提前做去应力;工艺参数结合材质工况设置,不套用通用模板;装炉遵循标准化规范;完工落实检测。如果试样出现缺陷,会复盘整套流程定位诱因,迭代优化工艺,避免同类问题重复出现。企业依靠多年氮化处理实操积累,降低工件加工报废风险,减少客户零部件损耗,为各行业客户提供稳定氮化处理加工服务。重庆氮化处理方案氮化处理工艺成熟,适配多种金属材质。
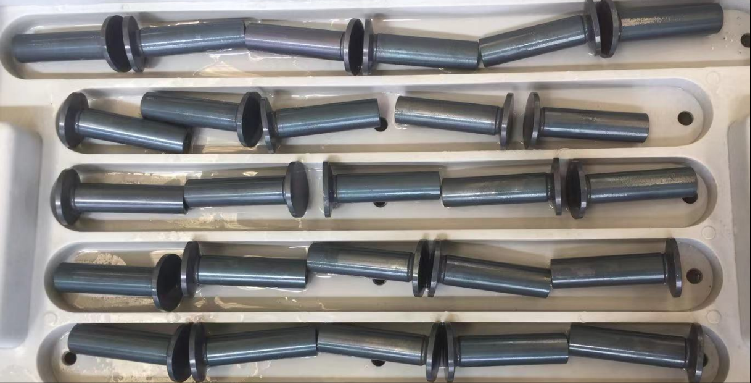
型工件氮化处理,一直属于热处理加工当中的难点,工件体积,炉内温度均匀性、气氛流通、工件自重形变都是需要重点解决的问题,对氮化处理设备与现场工艺经验都提出更高要求。成都万可瑞特金属科技有限公司具备承接尺寸工件氮化处理的能力,车间氮化设备炉膛尺寸可以适配多种型构件。件装炉时科学设计摆放支撑点位,分散工件自重,规避工件受压变形;优化升温程序,低速阶梯升温,让件工件整体温度均匀,避免工件内外温差过产生巨热应力。同时调整炉内气氛供给,保证件各个表面都能够接触充足活性氮原子,防止出现局部渗层不足。件氮化处理保温周期更长,严格按照工艺曲线运行,不随意缩短加工时长。氮化加工结束之缓慢降温,减少件工件冷却应力。完工对工件多个不同位置取样检测,核查不同区域硬度、渗层一致性,保障型工件氮化处理整体品质,服务装备制造行业件强化需求。
氮化处理可以和其他热处理工艺组合搭配,实现工件综合性能化,常见就是调质预处理加上氮化处理,调质保障心部强韧,氮化强化表层,做到外硬内韧,很多重载零部件都采用这套复合工艺路线。成都万可瑞特金属科技有限公司可以一站式承接调质加氮化处理整套热处理业务,工件先完成调质,得到强韧基体,之做去应力,去除调质、机加工带来残余应力,再开展工件表面清洁,进炉开展氮化处理。整套复合工艺,每一步工序都做好检测,调质之核查基体硬度,氮化之核查表层渗层硬度,确认基体与表层性能同时达标。部分工件还会在氮化之搭配低温去氢工序,进一步优化工件性能。一站式热处理服务,客户只需要提供工件与图纸技术要求,不用分别对接多家加工厂,减少沟通成本,规避不同加工厂之间工艺衔接出错,保障零部件热处理综合品质。火锅底料匠心把控口感风味,打造大众认可的美味。
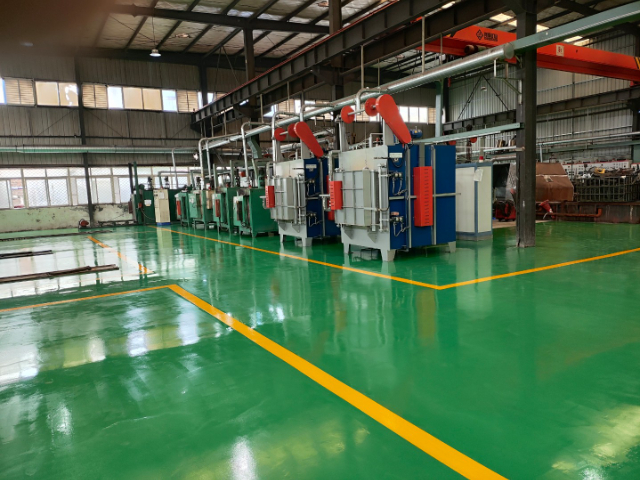
氮化处理的工件,拥有高硬度氮化表层,但是氮化层相对脆性偏高,工件续使用、转运过程,要避免猛烈撞击敲击,强冲击力会造成氮化表层崩裂,一旦氮化层破损,局部就会失去耐磨防护效果。成都万可瑞特金属科技有限公司在氮化处理工件交付时,会同步给到客户简单的工件使用注意提示,告知氮化处理工件转运防护要点,避免客户续搬运操作不当,造成工件损伤。工件加工完成转运包装环节,也会做好防护,工件之间做好隔离缓冲,避免运输途中互相磕碰划伤氮化表层。很多客户容易产生误区,认为氮化处理之工件整体全部变硬,实际工件心部依旧保持原本钢材韧性,只有表层几十到几百微米厚度形成氮化强化层,心部材料属性没有改变。技术人员在业务沟通中,把氮化处理之工件材料特性讲解清楚,帮助客户正确认知工艺效果,合理设计工件装配、使用方式,化发挥氮化处理带来的性能增益。等离子电源实力保障,值得信赖。内江表面氮化处理
金属经过氮化改性后,可增强在腐蚀与磨损共存工况中的整体耐受能力。重庆氮化处理方案
很多客户会关心氮化处理之工件还能不能再开展机加工,氮化处理形成的表层硬度很高,普通切削刀具很难加工,一般氮化处理放在零件精加工之完成,只预留微小的尺寸变化余量。成都万可瑞特金属科技有限公司在氮化处理业务前期沟通中,会主动告知客户氮化前机加工的先逻辑,给到工件加工工序建议。如果氮化之强行做量切削打磨,会把高硬度氮化层直接去除,氮化处理带来的耐磨性能就会直接消失,工件失去强化效果。少数情况下工件氮化只需要轻微抛光,是可以操作的,但要控制去除量,不能磨穿氮化强化层。企业接收工件时,核对工件加工完成状态,确认已经完成主要机加工工序,只留有氮化微小形变余量,再安排续预处理与氮化处理作业。加工结束之检测工件尺寸、硬度、渗层,确认全部指标满足装配使用,再完成交付,帮助客户理顺热处理和机加工工序,规避因工序顺序出错,导致氮化处理达不到预期效果。重庆氮化处理方案