商机详情 -
四川高精度磨加工主动测量系统报价
成都工具研究所有限公司磨加工主动测量系统,是国际先进磨加工在线测量技术与自主研发深度融合的成果。依托超过三十年在线检测产品的生产积淀,该系统在技术迭代中不断夯实关键竞争力——既吸收国际前沿测量技术的精髓,又结合国内精密加工场景的实际需求,完成了从技术引进到自主创新的跨越。多年来,研发团队聚焦在线测量的关键痛点,在信号传输、数据处理、精度校准等关键环节持续攻关,使测量系统既保持了国际技术的先进性,又具备适配国内多行业加工设备的兼容性,成为兼具技术深度与实践价值的精密测量装备,彰显了工具所在在线检测领域的深厚技术积累与行业前列地位。我们的主动量仪适用于各种轴类零件的精磨加工。四川高精度磨加工主动测量系统报价
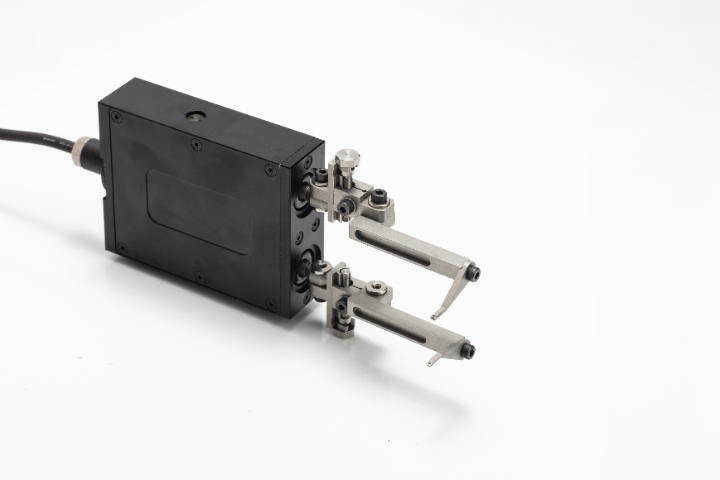
在线磨加工主动测量仪可优化人机协作模式。传统磨削加工中,操作人员需同时兼顾设备监控、尺寸测量和参数调整,工作强度大且易出错。在线主动测量仪承担了大部分重复性测量、数据记录和基础调整工作,将人员从繁琐的机械劳动中解放出来,使其能专注于工艺优化、异常处理等更具创造性的工作。这种人机协作模式重新定义了人与设备的分工,既发挥了设备在精确性和连续性上的优势,又体现了人的决策和创新价值,提升了生产团队的整体工作效率和职业满意度,同时减少因人为疲劳导致的操作失误,构建更高效的生产协作体系。曲轴磨加工主动测量仪供应商推荐我们的主动量仪应用于汽车齿轮内孔精密加工。
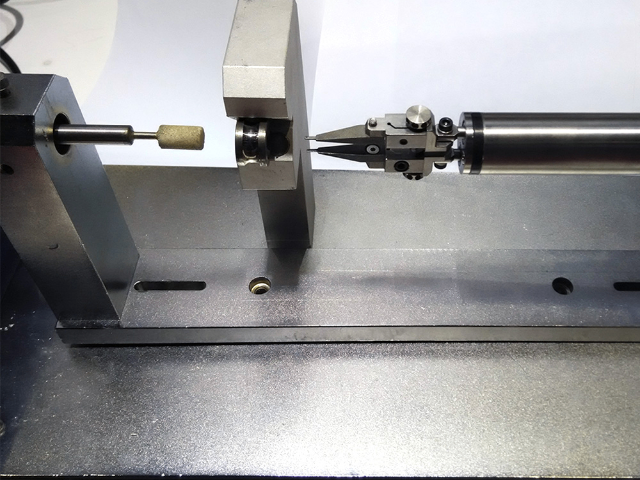
ZD系列主动测量系统以相对测量原理为关键,构建了高效、精确的在线检测逻辑,完美契合生产过程中“实时控制”的关键需求。在磨削加工过程中,系统通过测量装置,实时捕捉被加工件与标准工件之间的几何尺寸差值,将数据快速传输至处理单元进行分析运算。基于预先设定的尺寸阈值,系统会向加工设备发出精确的逻辑控制信号——当尺寸接近目标值时,控制设备调整加工参数;当达到预设精度时,及时发出停机或进给调整指令,从根本上避免超差、欠加工等问题。这种“实时测量-数据处理-精确控制”的闭环流程,确保了加工过程的连续性与稳定性,为高效生产提供了坚实的技术支撑。
外圆磨加工主动测量仪可增强长径比工件的加工稳定性。长径比较大的轴类零件外圆磨削时,易因刚性不足产生弯曲变形和振动,影响加工精度,传统加工方式难以实时抑制这类问题。主动测量仪通过沿工件长度方向布置的多个传感器,同步监测不同截面的直径变化和径向跳动,建立工件变形动态模型,当检测到某一区域变形量超过阈值时,自动调整支撑装置的压力、砂轮磨削位置和冷却液流量,通过多点协同控制抵消弯曲变形趋势。这种动态稳定能力可有效减少长径比工件的磨削振动和变形,避免因刚性问题导致的外圆锥度、腰鼓形等缺陷,确保工件全长范围内的尺寸一致性,提升复杂形状外圆的加工质量。我们的产品记录完整的尺寸变化曲线。
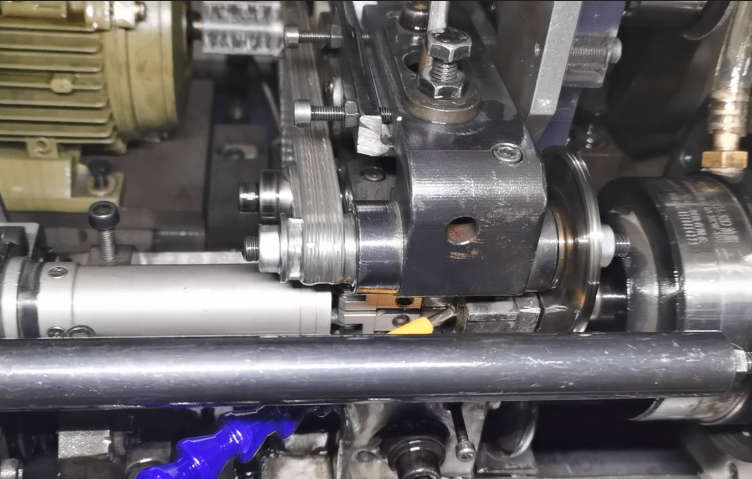
在线磨加工主动测量仪可提高对柔性生产的适配性。柔性生产要求设备能快速适应多品种、小批量的生产需求,传统测量设备因参数调整繁琐难以满足快速换产要求。在线主动测量仪可通过预设的程序库存储不同工件的测量参数和工艺标准,换产时只需调用对应程序,无需重新进行复杂的参数设置,同时能自动识别工件类型并匹配测量方案。这种快速适配能力减少了产品更换时的设备调试时间,提升了生产线的柔性化水平,使磨削工序能快速响应市场订单的变化,增强企业的生产灵活性和市场竞争力。我们的主动量仪广泛应用于精密加工领域。四川凸轮轴主动测量系统厂家
我们的产品能实现与不同类型设备的高效适配。四川高精度磨加工主动测量系统报价
内孔磨加工主动测量仪能提升内孔形位公差的控制能力。内孔的圆柱度、同轴度等形位公差对零件装配和功能影响明显,传统测量方式难以在加工中实时监测这些参数,易导致形位误差超标。内孔磨主动测量仪通过多方向传感器同步采集数据,可实时计算内孔的圆柱度偏差、轴线偏移量等形位参数,并将信息反馈至控制系统,通过调整砂轮轴线与工件的相对位置进行动态修正。这种实时控制能力确保内孔形位公差严格控制在设计范围内,避免因形位误差导致的装配困难或功能失效,提升零件的整体装配质量和使用性能,满足高精度零件的加工要求。四川高精度磨加工主动测量系统报价