商机详情 -
江苏铜套管焊接机批发
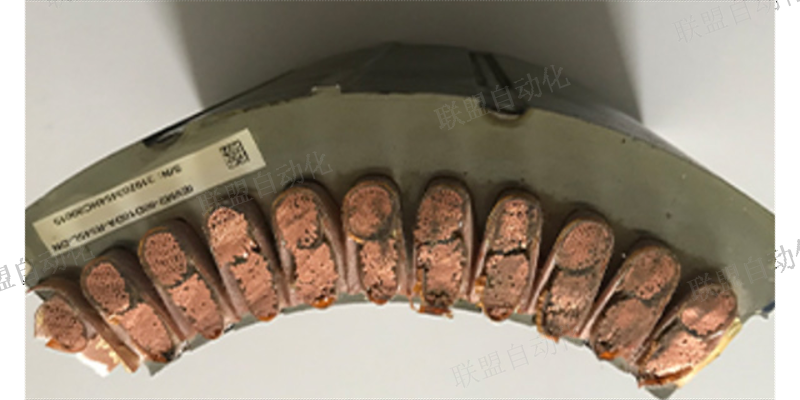
在加工材料方面,金属与非金属材料对熔接机的加热方式和温度控制要求截然不同。金属材料如铜、铝、不锈钢等的焊接通常需要较高的温度(500℃-1500℃),且需避免氧化,因此多采用电弧熔接、电阻熔接等方式,部分场景还需配备惰性气体保护装置。例如,电缆制造业中铜芯线的对接需要电弧熔接机提供稳定的高温电弧,确保金属充分熔化并形成牢固接头。而塑料、光纤等非金属材料的熔接则对温度精度要求更高,如光纤熔接的温度需控制在1600℃-1800℃之间,且加热时间需精确到毫秒级,以避免光纤纤芯因过热而损坏;塑料管道的热熔连接则需要将温度稳定在180℃-220℃,防止材料因高温分解产生毒性气体或因温度不足导致连接不紧密。每种类型的熔接机都有其适用的材料和工件尺寸范围。江苏铜套管焊接机批发
设备维护的现实经验总结:导电嘴更换周期直接影响工艺稳定性。当孔径磨损超过0.2mm时就应更换,通常寿命为8-12小时连续工作。某自行车架生产商通过建立更换台账,将电弧稳定性提升了25%。送丝轮槽型磨损会造成送丝不畅。V型槽底部出现明显磨损痕迹时就需要翻转或更换。某集装箱制造厂通过每周检查送丝机构,减少了15%的送丝故障。接地电缆老化会增加回路电阻。当测量电阻超过0.5Ω时就应考虑更换电缆。某钢结构加工中心通过定期检测,将电弧能量损失降低了8%。冷却系统维护常被忽视。每三个月应清洗水箱并更换冷却液,以防微生物滋生堵塞管路。某自动化生产线因忽略此项,导致焊枪烧损率上升3倍。苏州电机焊接机制造熔接机在食品包装行业中应用普遍,通过良好的密封性能保障食品安全与新鲜度。
对人员的依赖与培养。切割刀的手感:再先进的熔接机也依赖操作员的头一步:端面切割。切割刀角度、力度、速度全靠肌肉记忆。一名熟练工能在摇晃的梯子上单手完成完美端面,而新手往往切出斜口,导致熔接失败。清洁习惯的养成:光纤表面一粒肉眼难见的灰尘,熔接后就会变成气泡,损耗骤增。老员工会随身携带无尘纸、酒精棉、一次性手套,把清洁步骤做成仪式。新员工在这种氛围里耳濡目染,逐渐把“先擦再切”变成下意识动作。故障现场的判断:当熔接机提示“放电过强”,操作员要迅速判断是电极氧化、电压漂移还是环境湿度太高。经验告诉他,先用酒精棉签擦电极,再换干燥剂,多半能解决问题。这种现场判断力,书本上找不到,只能靠千百次熔接积累。
电弧熔接机利用电极之间产生的高温电弧熔化材料,适用于碳钢、不锈钢、铜、铝等金属材料的焊接,尤其在大直径金属构件的对接中表现突出。其主要优势是加热温度高(可达3000℃以上),能快速熔化厚壁材料,且设备结构相对简单,维护成本较低。但电弧熔接的热影响区较大,容易导致工件变形,因此不适用于精密零件或薄型材料的焊接。选型时需注意电极材料的匹配,焊接铝、镁等活性金属需使用钨极,焊接碳钢则可使用铜电极;同时需关注设备的引弧稳定性,优良电弧熔接机的引弧成功率应≥99%,避免频繁断弧影响生产效率。熔接机的响应速度影响工作效率。

电极特性是电阻熔接特有的重要参数。电极材料需具备高导电导热性和足够硬度,常用铜合金如铬锆铜或氧化铝铜。电极形状直接影响电流密度分布,锥形、球面或特殊轮廓电极适用于不同应用。电极直径一般为工件厚度的2-5倍,确保足够散热面积。电极磨损后需及时修整或更换,保持接触面状态一致。保护气体参数对电弧熔接和激光熔接至关重要。气体种类(如Ar、He、CO2或其混合气)影响电弧特性和熔池行为;气体流量需足够排除空气但不过度扰动熔池;气体纯度对活性金属焊接尤为关键。保护罩或喷嘴的设计也影响气体覆盖效果,需确保整个熔池和热影响区得到充分保护。天津全自动熔接机生产厂家。陕西扁线钎焊机
四川机器人熔接机厂家。江苏铜套管焊接机批发
操作规范对设备维护同样重要。制定详细的操作规程,避免误操作导致的设备损伤;新操作人员应接受充分培训;建立日常点检制度,及时发现潜在问题;保持设备清洁,防止金属粉尘和飞溅物积累。良好的操作习惯可以明显延长设备使用寿命,减少意外故障。备件管理是快速恢复生产的保障。根据设备使用情况和部件寿命预测,合理储备易损件和关键备件;选择原厂或质量相当的替代品;妥善保存备件,防止性能劣化。对于特殊定制部件,应考虑较长的采购周期,提前做好准备。完善的备件管理可以较大限度减少停机时间。江苏铜套管焊接机批发