商机详情 -
苏州电阻焊接机厂家供应
综合决策时,可建立评分体系,对设备的性能匹配度、品牌服务、成本因素进行量化打分(每项10分),总分较高的设备即为较好选择择。例如,某汽车线束厂的选型中,A品牌电阻熔接机在性能匹配度(8分)、品牌服务(9分)、成本因素(7分)上总分24分,高于B品牌的21分,较终选择A品牌设备,投产后的实际运行数据也验证了选型的合理性,设备故障率低,焊接质量稳定,单位产品的综合成本比预期降低了5%。通过以上步骤的系统分析,可确保所选熔接机与实际生产需求高度匹配,在保证产品质量的前提下,实现效率较大化和成本较优化。选型过程中需避免盲目追求先进技术或低价产品,而是基于具体应用场景,综合考量性能、成本和服务等因素,做出科学合理的决策。熔接机的操作手册应详细易懂。苏州电阻焊接机厂家供应
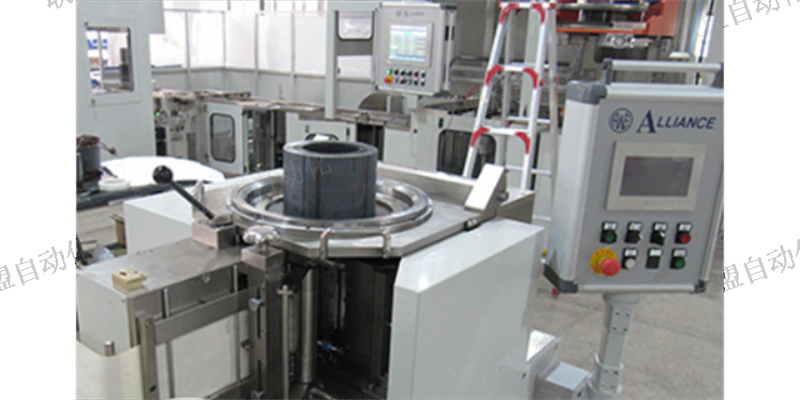
操作便捷性直接影响人工成本和培训周期,主要体现在人机界面设计、参数调节方式和故障提示功能上。设备的操作面板应布局清晰,常用参数如温度、时间、压力的调节旋钮或按键需直观易懂,避免复杂的菜单层级。对于多品种小批量生产,设备应支持快速参数存储与调用功能,可保存至少10组以上的工艺参数,减少换型时的调试时间。故障提示需明确具体,如“温度传感器异常”“气压不足”等中文或图标提示,便于操作人员快速判断问题并采取措施,而非模糊的代码提示。安徽熔接机批发山东工业电机熔接机生产厂家。
熔接机的工作原理是一个复杂的系统工程,涉及热力学、电磁学、流体力学和材料科学等多个学科领域。每个环节都需要精确控制和协调配合。操作人员需要深入理解这些原理,才能在实际工作中做出正确判断和调整,确保熔接质量稳定可靠。随着技术进步,熔接工艺不断改进,但对基本原理的掌握始终是保证熔接质量的基础。只有深刻理解工作原理,才能充分发挥设备性能,生产出高质量的熔接产品。性能优化需要综合考虑多方面因素。通过控制热输入可以调节冷却速度,从而影响组织形态;通过后续热处理可以改善组织性能;通过表面处理可以提高耐腐蚀性。这些措施都需要根据材料特性和使用要求来选择。
质量控制的实体检测手段:目视检查是较基础的筛查方法。合格的焊缝应呈均匀鱼鳞纹,余高控制在0-3mm之间。某压力管道安装公司通过加强自检,将返修率从5%降至1.2%。渗透检测适用于表面开口缺陷。使用红色显像剂时,缺陷显示时间不应超过10分钟。某航空维修企业通过严格把控显像时间,将裂纹检出率提高了40%。超声波检测能发现内部体积型缺陷。对于8mm以上板材,推荐采用直探头和斜探头组合扫查。某核电设备厂通过此法,成功检出距表面35mm处的2mm夹渣。射线检测提供较直观的内部影像。对于钢制管道,通常采用Ir192源进行双壁单影透照。某化建公司通过优化透照角度,使根部未熔合缺陷的检出灵敏度达到0.5mm。熔接机操作者必须严格遵守操作手册中的安全规程。
在加工材料方面,金属与非金属材料对熔接机的加热方式和温度控制要求截然不同。金属材料如铜、铝、不锈钢等的焊接通常需要较高的温度(500℃-1500℃),且需避免氧化,因此多采用电弧熔接、电阻熔接等方式,部分场景还需配备惰性气体保护装置。例如,电缆制造业中铜芯线的对接需要电弧熔接机提供稳定的高温电弧,确保金属充分熔化并形成牢固接头。而塑料、光纤等非金属材料的熔接则对温度精度要求更高,如光纤熔接的温度需控制在1600℃-1800℃之间,且加热时间需精确到毫秒级,以避免光纤纤芯因过热而损坏;塑料管道的热熔连接则需要将温度稳定在180℃-220℃,防止材料因高温分解产生毒性气体或因温度不足导致连接不紧密。熔接机的便携性对于现场作业很重要。苏州电阻焊接机厂家供应
江苏潜水泵熔接机生产厂家。苏州电阻焊接机厂家供应
超声波熔接机操作性能优化:快速换模功能:通过快换夹具与标准化焊头设计,模具更换时间缩短至5分钟以内。例如,4200W超声波熔接机配备百分表刻度显示,架模精度可达0.01mm。多工艺集成:支持熔接、铆接、点焊、切除等多种工艺,一机多用降低设备成本。例如,超声波点焊机可在汽车内饰件上实现多点定位焊接,无需预先设计焊线。节能环保特性:焊接过程无需添加粘合剂或溶剂,减少挥发性有机化合物(VOC)排放。28KHz超声波熔接机功率只500W,能耗较传统热熔工艺降低60%。苏州电阻焊接机厂家供应