商机详情 -
山东扁线焊接机
超声波熔接的能量转换效率较高,可达90%以上。电能通过压电换能器转换为机械振动,几乎全部用于工件摩擦和塑性变形。能量集中在接触界面附近,热影响区极小。振动频率、振幅和压力是影响能量传递效率的关键参数,需要根据材料特性优化设置。无论哪种熔接方式,能量传递到工件后的分布控制都至关重要。理想情况下,热量应集中在连接区域,尽量减少向周围材料的扩散。控制热输入的方法包括调节能量作用时间、采用间歇加热和设计特殊接头形式。对于导热性好的材料如铝和铜,需要更高的能量密度或预热来克服热扩散影响。正确使用熔接机可以延长设备寿命。山东扁线焊接机
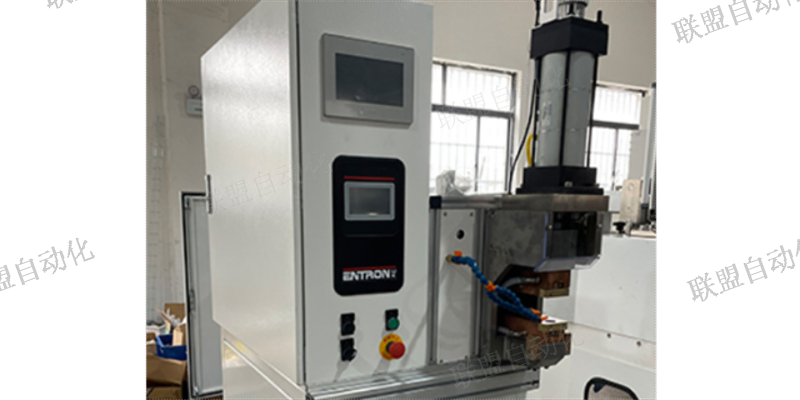
站在时代浪潮中的熔接机,依然保持着它朴实无华的本质。那些被反复强调的操作要点,不是僵化的教条,而是无数从业者用汗水换来的经验结晶。每一次完美的熔接,都是人与机器深度对话的结果。在这个追求速度与效率的时代,我们更需要沉下心来,把每一个技术环节做到极好。正是这种脚踏实地的工匠精神,支撑着信息网络的长距离传输,守护着数字世界的畅通无阻。当我们享受着即时通讯的便利时,不应忘记那些在幕后默默工作的技术人员,以及他们手中那台可靠而忠诚的熔接机。甘肃焊接机市价熔接机在洗衣机电机生产中控制72槽分布公差于±0.1mm内。
行业应用的主要价值体现:压力容器制造中,熔接机直接决定着设备安全性。纵环焊缝需要100%射线探伤合格,这要求熔接过程严格控制热输入和层间温度。某锅炉厂通过建立熔接参数数据库,将探伤一次合格率从82%提升至97%。汽车生产线上的电阻点焊直接关系车身强度。每个焊点需要承受800-1200N的剪切力,电极压力通常设置在3-5kN范围。某日系车企通过优化电极形状,将焊点寿命从5万次提升至8万次以上。管道施工中的气体保护焊影响系统密封性。对于DN300以上的输油管道,通常采用纤维素焊条打底+自保护药芯焊丝填充的工艺组合。某长输管道项目通过此法,将每日施工进度稳定在60-80焊口之间。钢结构建筑依赖熔接的整体性优势。箱型柱角焊缝需要保证35-45°的坡口角度,并使用多层多道焊控制变形。某体育场馆建设时,通过对称施焊工艺将200mm厚板的角变形控制在3mm以内。
主要操作流程:分步实施的精细艺术。进入实质性操作阶段,每个动作都需要高度专注。截断面的处理堪称关键中的关键。使用专门使用切割刀时,刀刃要垂直于光纤轴线,一刀成型的切口应当平整如镜面。若出现斜角或毛刺,必须重新切割,否则后续熔接会产生额外损耗。剥离涂覆层时,力度控制尤为重要,既要完全去除保护层,又不能损伤内部的石英玻璃表面。放置光纤的位置精度直接影响熔接效果。将待接的两根光纤放入V型槽时,需确保它们处于同一直线上,端面对齐且略微悬空。此时通过显微镜观察,可以看到两个清晰的圆形截面。调整X/Y轴微调旋钮的过程需要耐心,轻微的位移都会导致较终熔接点的偏移。熔接机内置智能放电校准功能,高原或严寒环境中仍保持熔接稳定性。
熔接机在各行业中的应用:医疗设备:医疗设备如注射器、输液器及各种监测仪器等,都需要采用严格控制工艺进行生产。由于这些产品直接关系到人们健康,因此在生产过程中必须确保每一个环节都符合标准。使用高精度激光焊或超声波焊,不*能提高生产效率,还能确保产品质量与安全性。包装行业:在包装行业中,塑料袋、瓶子等容器往往需要通过热封或超声波封口技术进行密封。这些包装不*要保持良好的密封性能,还要具备一定美观性,因此选用合适类型的熔接设备尤为重要。湖北电阻熔接机生产厂家。山东扁线焊接机
熔接机的响应速度影响工作效率。山东扁线焊接机
预熔阶段的电弧激发考验着操作者的眼力。按下启动键后,电弧会在电极间跃动,形成明亮的等离子体。经验丰富的技工会根据电弧颜色判断能量输出是否正常,淡蓝色的稳定电弧表明参数设置恰当。这个阶段的主要目的是预热光纤端面,为正式熔接做准备。真正的熔接过程只有短暂几秒。当看到两端面开始软化变形时,立即停止放电。过度熔融会导致球状凸起,不*增加插入损耗,还可能使光纤脆化易断。推合动作要平稳均匀,使两根光纤在较佳状态下融合为一体。完成后等待冷却的时间不宜过短,急躁地移动纤芯可能导致尚未固化的结合部位断裂。山东扁线焊接机