商机详情 -
苏州电机熔接机厂家精选
开工前的全方面准备:奠定成功的基础。正式启用熔接机前,充分的准备工作如同建筑地基般重要。首要任务是营造整洁有序的工作空间,这不*关乎效率,更是质量保障的前提。操作台表面应擦拭干净,避免残留的粉尘颗粒附着在精密元件上。工具摆放需遵循取用方便的原则,切割刀、剥皮钳、酒精瓶等常用物品要固定位置存放,防止临时翻找造成的手忙脚乱。设备自身的检查绝不可省略。打开防尘罩后,先观察电极棒的磨损程度,若发现明显凹陷或烧蚀痕迹,应及时更换新电极。熔接机在食品包装行业中应用普遍,通过良好的密封性能保障食品安全与新鲜度。苏州电机熔接机厂家精选
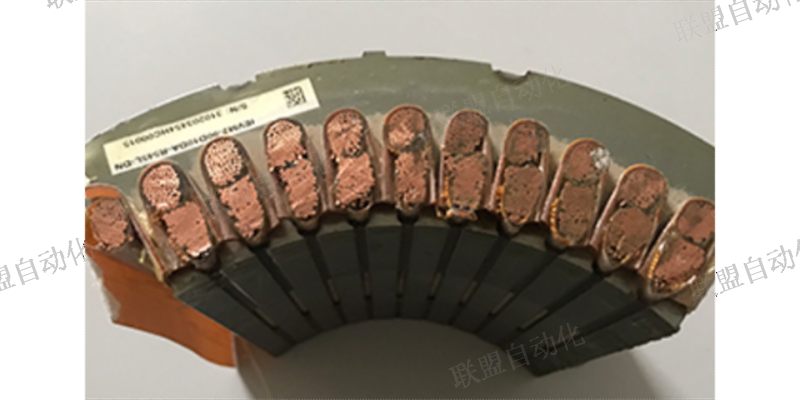
电阻熔接机通过电流流过工件接触表面产生的电阻热实现熔化连接,普遍应用于金属线材、板材的搭接和对焊,如汽车零部件、变压器绕组的焊接。其特点是加热集中,热影响区小,接头变形量小,且能通过调节电流和压力精确控制熔深。电阻熔接机的选型需重点关注次级输出电流范围和电极压力调节范围,次级电流通常从100A到10000A不等,小电流适用于细线材焊接,大电流则用于厚板连接。电极的材质和形状也需匹配工件,焊接铜材常用铬锆铜电极,焊接高温合金则需使用钨合金电极,电极头的形状应与工件表面贴合,确保电流分布均匀。苏州电机熔接机厂家精选福建牵引电机熔接机生产厂家。

开工前的全方面准备:查看V型槽内是否有异物堆积,可用软毛刷轻轻清扫,特别注意夹具弹簧是否灵活复位。电源线缆的完整性检查必不可少,尤其是插头与机身连接处,反复弯折的部位容易出现内部断路。材料适配性核查往往被新手忽视。不同品牌的光纤可能存在外径差异,即使是同一厂家生产的光缆,其松套层厚度也可能因批次不同产生变化。有经验的技师会在正式熔接前,先用废弃的短段进行试对接,测试放电参数是否合适。这种看似多余的步骤,能有效避免正式施工时因参数失当导致的批量返工。
加热效率是衡量熔接机工作速度的关键指标,主要通过加热功率和升温速率体现。加热功率需与被熔接材料的热容量相匹配,功率不足会导致熔化时间过长,降低生产效率;功率过大则可能造成能源浪费,甚至引发材料过热。例如,焊接直径10mm的铜棒需选择功率5kVA以上的电弧熔接机,而直径2mm的铜丝则可使用2kVA的电阻熔接机。升温速率反映设备快速达到设定温度的能力,对于热敏性材料如聚乙烯塑料,需选择升温速率≥50℃/s的设备,以减少材料在高温区域的暴露时间;而对于厚壁金属构件的熔接,升温速率可适当降低(10℃-30℃/s),以保证热量充分传导至材料内部。山西半自动熔接机生产厂家。
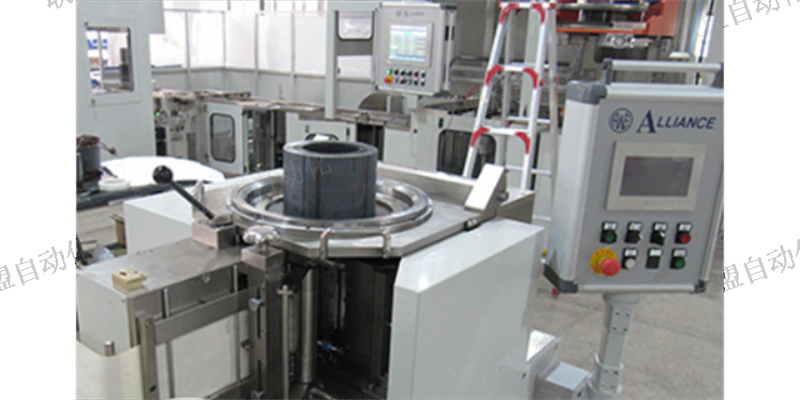
行业应用的主要价值体现:压力容器制造中,熔接机直接决定着设备安全性。纵环焊缝需要100%射线探伤合格,这要求熔接过程严格控制热输入和层间温度。某锅炉厂通过建立熔接参数数据库,将探伤一次合格率从82%提升至97%。汽车生产线上的电阻点焊直接关系车身强度。每个焊点需要承受800-1200N的剪切力,电极压力通常设置在3-5kN范围。某日系车企通过优化电极形状,将焊点寿命从5万次提升至8万次以上。管道施工中的气体保护焊影响系统密封性。对于DN300以上的输油管道,通常采用纤维素焊条打底+自保护药芯焊丝填充的工艺组合。某长输管道项目通过此法,将每日施工进度稳定在60-80焊口之间。钢结构建筑依赖熔接的整体性优势。箱型柱角焊缝需要保证35-45°的坡口角度,并使用多层多道焊控制变形。某体育场馆建设时,通过对称施焊工艺将200mm厚板的角变形控制在3mm以内。熔接机的市场需求受到工业自动化程度提升的推动。贵州熔接机市价
吉林压缩机熔接机生产厂家。苏州电机熔接机厂家精选
热源产生机制:高频感应熔接机采用电磁感应原理。高频交流电通过感应线圈产生交变磁场,工件在磁场中产生感应电流(涡流),由于集肤效应,电流集中在工件表面,从而产生大量热量。这种加热方式具有加热速度快、热效率高的特点,特别适用于管材、板材的连续生产。火焰熔接机使用可燃气体与氧气混合燃烧产生的火焰作为热源。通过调节气体比例和流量,可以获得不同温度和特性的火焰。这种加热方式设备简单、操作灵活,但温度控制精度相对较低。苏州电机熔接机厂家精选