商机详情 -
医用等离子电极铂铱材料加工车间
等离子刀电极的有效长度(即从手柄输出端到尖头处工作点的距离)是根据目标手术入路深度决定的工程参数,需要在操作便利性和目标可达性之间寻找平衡。从入路深度来看,耳鼻喉科短鼻内镜手术使用的电极长度通常在80mm至150mm之间,而脊柱内镜(椎间孔镜)手术入路深度可达200mm至350mm,所需电极长度相应增加。更长的电极带来更深远的目标可达性,但同时带来操控性的挑战:长电极的轴向刚性较低,在通过工作通道时容易弯曲,弯曲会导致内部导线或冷却管路的应力集中,严重时造成绝缘破损;此外,长电极的轴向传力特性变差,外科医生在消融时对力量反馈的感知精度下降。更细的电极轴直径可以减轻重量和通过直径,但会栖牲轴向推力——细轴在遇到较硬组织(如钙化椎间盘)时可能发生屈曲而非推进。设计时通常在满足目标入路深度要求的前提下,尽量选择更短和更粗的轴径组合,必要时可通过在手柄或轴身增加辅助支撑结构来补偿长轴的刚性不足。医用铂铱电极符合医疗器材加工品质相关要求。医用等离子电极铂铱材料加工车间
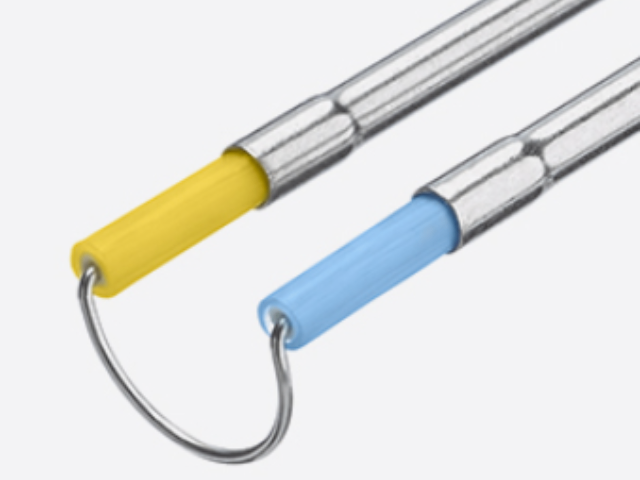
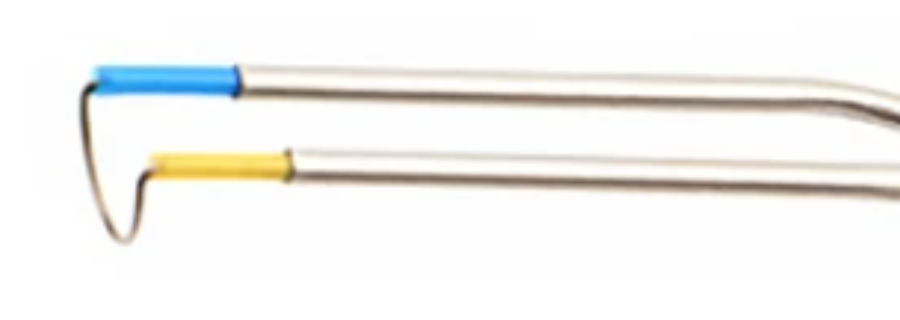
妇科领域应用等离子刀电极主要集中在子宫腔内手术(宫腔镜手术),包括子宫肌瘤切除、子宫内膜去除、子宫纵隔切开和宫腔粘连分离等。宫腔镜下等离子手术相较于传统电刀的优势与泌尿外科的逻辑类似——双极等离子系统使用生理盐水作为膨宫介质,术中视野清晰,且避免了单极电切时冲洗液吸收导致电解质紊乱的风险。铂铱合金电极在宫腔镜手术中通常呈环形或针状形态:环形电极(Loop)用于切除子宫黏膜下肌瘤和大块组织,将瘤体分块切除后取出;针状或钩状电极则用于精细切割——子宫纵隔切开时用针状电极在子宫前后壁之间的纵隔组织上开槽,深度需精确控制以避免子宫穿孔。子宫穿孔是宫腔镜手术**严重的并发症之一,电极尖头处的精确操控性和外科医生的触觉反馈是防止穿孔的关键——电极过尖、推进力量过大或在视野盲区推进均可能导致子宫壁穿孔,一旦发生穿孔需立即停止手术并根据穿孔大小和位置进行相应处理。医用等离子电极铂铱材料加工车间公司磁控溅射技术,可用于铂铱电极表面改性处理。
等离子刀电极作为与破损皮肤和黏膜接触的器械(通常归类为ISO 10993-1中的"surface device with breached surface",时限为 Limited(≤24h接触)),生物相容性评价项目应覆盖以下测试项目组合:细胞毒性(ISO 10993-5,浸提液法,L929细胞系,判定依据为细胞存活率≥70%)、致敏性(ISO 10993-10,豚鼠***化法或局部淋巴结法)、刺激性(ISO 10993-10,兔皮法或重建人表皮模型法)以及皮内反应(ISO 10993-10,兔皮内注射法)。需要特别强调的是,生物相容性测试样品必须来自完整的实际生产工艺——包括所有表面处理、镀层和灭菌处理,因为这些后处理工序可能改变材料的表面化学状态和溶出物谱。在电气放电条件下,等离子刀电极表面的化学活性可能因高温和电场作用而增强,理论上存在表面改性后生物相容性改变的可能性。对于新型材料或新工艺电极,建议进行额外的体外模拟使用老化后的生物相容性测试——将电极在模拟消融条件下进行规定次数的激发(模拟额定使用寿命)后,再进行细胞毒性测试,验证老化过程不会产生新的有害溶出物。完整测试报告应附有试验方案、原始数据和结果判定记录,经具有CNAS或CMA资质的第三方实验室出具。
等离子刀电极的电气使用寿命通常以"消融剂量"(以焦耳J或瓦特秒W·s计量)或"激发次数"来标称,准确评估额定使用寿命是产品设计和注册申报的重要内容。直接法是**诚实的评估方式——将电极样品在额定的最大功率条件下反复进行消融激发,直到性能衰减至规定阈值(如消融效率下降30%、维持电压增幅超过初始值20%、或尖头处直径变化超过初始值±10%),记录此时的累计消融剂量或激发次数。这种方法耗时长(可能需要数千次激发,耗时数周),但结果**为可靠。加速老化法通过提高消融功率(超规格功率100%至150%)来加速性能衰减,将加速后的失效数据用阿伦尼乌斯-惠特尼等模型换算至额定功率条件下的等效寿命,但加速因子的确定需要经过验证以确保加速失效模式与正常使用失效模式一致。使用寿命的批次验证应覆盖至少3个生产批次,以排除批次间差异对使用寿命评估的影响。对于一次性使用电极,制造商需要保证产品在标称有效期内(通常1至3年,以加速老化数据推算)的使用性能不低于出厂规格要求,因此货架寿命验证(加速老化+实时老化数据结合)是使用可靠性保证的组成部分。公司具备金属冶炼能力,保障铂铱电极原料品质与供应。
等离子刀手柄内部的电气绝缘设计是确保器械使用安全的重点工程环节,涉及材料选择、结构设计和组装工艺三个层面。从材料角度,PEEK(聚醚醚酮)是目前**主流的绝缘材料选择——它兼具高介电强度(约500 V/μm,3.5 mm厚可达UL 94 V-0等级)、耐高温(连续使用温度260°C)和耐反复灭菌(高温高压灭菌1000次以上性能稳定),同时具有优良的生物相容性和易于注塑成型的加工性能。陶瓷也是可选方案,但脆性使其在跌落冲击下容易碎裂,使用场景受限。在结构设计上,绝缘层与导体之间的配合设计需要考虑装配公差和热膨胀失配——过盈配合可以保证界面的紧密接触,但热膨胀系数差异过大时可能在温度循环中产生微间隙,影响绝缘可靠性;间隙配合则需要通过粘接或包覆固定来补偿。组装工艺中,真空浸渍(将组装好的手柄内部抽真空后填充绝缘灌封胶)能够消除内部空隙中的空气(空气的介电强度只为固体绝缘材料的约1/30),明显提升整体绝缘性能。组装完成后的绝缘性能逐件检验(而非只抽样检验)是医疗级等离子刀手柄质量控制的标准要求。实验室 10 余名科研人员,检测铂铱电极性能指标。医用等离子电极铂铱材料加工车间
公司 5 名材料专业人士,主导铂铱电极的研发设计工作。医用等离子电极铂铱材料加工车间
等离子刀电极放电性能的准确测试是质量控制和产品设计验证的基础,需要在模拟手术条件的实验环境中进行。放电性能测试的重点参数包括起弧电压、维持电压、等离子鞘层形态和消融效率。起弧电压测试使用稳压直流电源和高速示波器,测量从施加功率到等离子弧建立的时间(通常<1ms)和所需电压幅值,测量中电极尖头处浸没于模拟生理盐水(0.9% NaCl溶液)或0.25%透明质酸钠凝胶(模拟软组织电阻特性)中。维持电压的测试则在连续消融过程中实时记录电压波形,关注波形的平稳度和峰值。消融效率测试通常使用标准化的组织模型——牛肝或猪肌肉是**常用的模拟组织,其含水量和电阻特性接近人体软组织。消融体积的测量方法包括:组织切片后用卡尺测量消融通道直径和深度,或使用3D光学扫描仪获取消融坑洞的精确三维轮廓。等效消融体积除以消融时间即为消融速率(mm³/s),这是不同品牌电极进行性能对比的定量指标。此外,放电稳定性测试需要在连续激发条件下(模拟实际手术中的反复***开关动作)监测阻抗和电压的变异系数(CV),CV值越低说明放电特性越稳定。医用等离子电极铂铱材料加工车间
汕尾市栢科金属表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的电子元器件中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来汕尾市栢科金属表面处供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!