商机详情 -
运动医学等离子手术电极铂铱组件 OEM
等离子刀手柄内部的电气绝缘设计是确保器械使用安全的重点工程环节,涉及材料选择、结构设计和组装工艺三个层面。从材料角度,PEEK(聚醚醚酮)是目前**主流的绝缘材料选择——它兼具高介电强度(约500 V/μm,3.5 mm厚可达UL 94 V-0等级)、耐高温(连续使用温度260°C)和耐反复灭菌(高温高压灭菌1000次以上性能稳定),同时具有优良的生物相容性和易于注塑成型的加工性能。陶瓷也是可选方案,但脆性使其在跌落冲击下容易碎裂,使用场景受限。在结构设计上,绝缘层与导体之间的配合设计需要考虑装配公差和热膨胀失配——过盈配合可以保证界面的紧密接触,但热膨胀系数差异过大时可能在温度循环中产生微间隙,影响绝缘可靠性;间隙配合则需要通过粘接或包覆固定来补偿。组装工艺中,真空浸渍(将组装好的手柄内部抽真空后填充绝缘灌封胶)能够消除内部空隙中的空气(空气的介电强度只为固体绝缘材料的约1/30),明显提升整体绝缘性能。组装完成后的绝缘性能逐件检验(而非只抽样检验)是医疗级等离子刀手柄质量控制的标准要求。国家高新技术企业打造,铂铱电极产品品质有保障。运动医学等离子手术电极铂铱组件 OEM
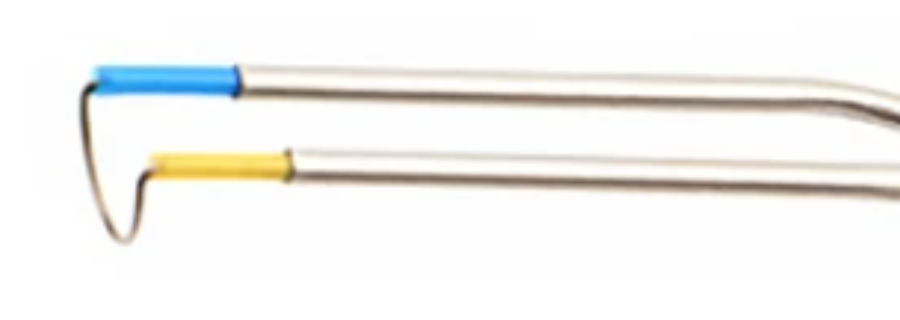
激光焊接是连接等离子刀手柄内部铂铱丝电极与导线的关键工艺,其接头质量直接关系到电气连接的可靠性和手柄的整体安全等级。激光焊接的优势在于:热输入高度集中、热影响区极窄、焊接变形小、且无需额外的焊接填充材料。对于铂铱合金与铜导线的异种金属焊接,激光焊接需要在工艺参数上进行精确优化——主要挑战在于两种金属的熔点、热导率和激光吸收率差异较大。铂(吸收率约20%,Nd:YAG激光1064nm波长)的热导率较高(71 W/m·K),而铜的吸收率极低(<5%)但热导率较高(400 W/m·K),铜侧的热量快速扩散导致焊缝区域的温度梯度极大,容易产生未熔合缺陷。优化的工艺策略包括:预热铜导线以缩小温度梯度;采用双脉冲激光序列(***脉冲预热铜,第二脉冲与铂侧同时熔化);在接头界面增加银基微熔覆层以改善润湿性。焊后检验通常包括:金相切片(观察焊缝熔合形态,确认无裂纹和大型气孔)、剪切力测试(接头抗剪切强度应≥50 N)和微焦点X射线无损检测(识别内部缺陷)。CAUP 术低温等离子电极铂铱合金使用寿命公司模具治具机加能力,保障铂铱电极成型精度。
等离子刀电极的消融端并非只有单一的针状形态,而是发展出了针对不同临床需求的多种刀头几何形状。针状电极(Hook/Lancet)是应用***的通用型,适用于软组织的切割、消融和凝固,尖锐的头处便于刺入组织建立消融通道,弧形侧面刃口用于精确切割。柱状电极(Barrel/Cylinder)端面为平面或略带弧形的柱状,消融范围比针状更宽,适用于大面积黏膜组织的消融(如鼻甲减容手术中快速减容)和表面止血,消融深度与作用时间和功率设置正相关。叉状电极(Fork/Spike)具有多个头处分支,可在单次消融中创建多个消融通道,显著提高消融效率,常用于膝关节清理术中的软骨下骨钻孔和椎间盘突出症中的多靶点消融。勺状或勺形电极(Spoon/Evaporator)具有凹面收集组织效应,主要用于精确去除浅表层组织同时保持下层基底完整,常见于声带手术等对消融深度精确控制要求较高的场景。刀形电极(T-hook/Razor)在头处具有扁平的切割刃,用于类似手术刀的结构性切割效果,等离子辅助切割的出血量远少于传统手术刀。
疼痛医学中,等离子刀用于神经消融(neurotomy/neurectomy)是一种针对慢性疼痛的微创介入治辽手段,通过消融阻断目标感觉神经的传导功能来实现镇痛效果。常见适应证包括:脊神经后支内侧支消融(用于小关节源性腰痛)、肋间神经消融(用于胸壁疼痛或开胸术后疼痛)、三叉神经周围支消融(用于三叉神jing痛)、以及腹横肌平面阻滞相关神经消融。神经消融对等离子刀电极的要求侧重于精确性和可控性——需要只破坏目标神经分支而尽可能减少对邻近运动神经和血管的损伤。电极尖头处通常选用超细规格(0.3mm至0.5mm)以实现精确的组织穿透,消融功率也控制在较低范围(30W至60W),只需消融约1cm至2cm长度的神经节段即可达到满意的阻断效果。治辽过程在X射线(CT或tou视)引导下进行,电极尖头处需精确定位于神经走行的靶点位置,术中测试消融阻抗和观察电极周围组织变化是确认定位正确性的辅助手段。等离子神经消融的优势在于可保留部分神经再生能力(与化学毁损相比),因此远期疼痛复发概率相对可控,部分患者在神经再生后症状复发时可重复治辽。医用铂铱电极采用铂铱贵金属合金进行精密制造。
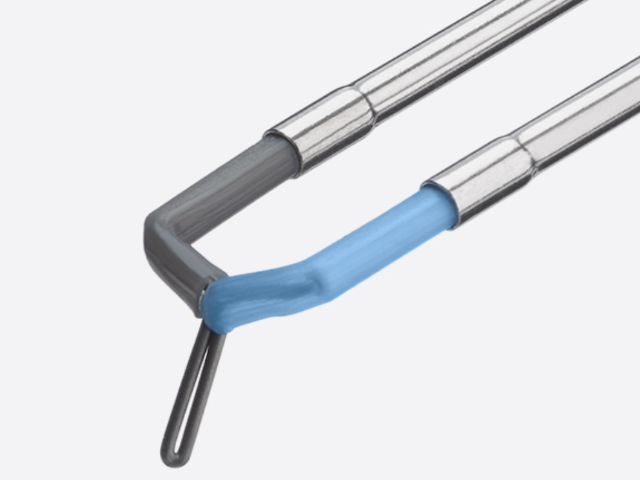
等离子刀电极中铂铱合金的配比设计是在导电性、耐溅射性、机械强度和加工成本之间寻求平衡的过程。不同临床应用场景对电极性能的需求存在差异,手术器械工程师通过调整合金配比来适应不同需求。在消融功率较高(如椎间盘等离子消融,功率可达200W至300W峰值)和电极尖头处正向温度较高(可达300°C至500°C)的应用中,通常选用铱含量偏高的配方(如85Pt/15Ir),以获得更好的耐高温和抗溅射性能。而在强调放电稳定性和降低组织碳化风险的精细切割应用中(如耳鼻喉软组织消融,功率通常控制在50W至100W),铱含量适中的配方(如90Pt/10Ir)更为适合,过高的铱含量反而可能因合金表面状态不均匀导致放电不稳定。需要指出的是,合金配比的变化对电极的生物相容性和化学稳定性影响极小——铂和铱在生物惰性方面几乎等价,关键的工程差异主要体现在物理机械性能层面。此外,铂铱合金的成分均匀性也是影响电极性能的重要因素——偏析组织(成分分布不均匀的区域)在放电过程中容易成为局部热点,加速局部损伤,因此真空熔炼工艺是保证成分均匀性的首先选择的生产方式。医用铂铱电极加工精度高,适配精密手术操作。低温等离子手术电极铂铱合金批发
医用铂铱电极依托公司贵金属合金研发实力打造。运动医学等离子手术电极铂铱组件 OEM
铂铱合金的精密加工涉及熔炼、拉丝、焊接和表面精加工等多个工序,每个环节的工艺控制都影响电极的性能和安全性。医用级铂铱合金的熔炼通常采用真空感应熔炼(VIM)工艺,在高真空和惰性气氛保护下进行,避免氧化夹杂和气体杂质(O、H、N)的引入——气体杂质含量过高会降低合金的延展性和耐疲劳性能。拉丝工序将锭坯逐步冷拉至电极所需的细丝直径(常见0.3mm至0.8mm),中间穿插退火处理以消除加工硬化、拉丝润滑剂残留也需要通过严格的清洗工艺去除。电极尖头处(放电工作区域)的加工精度要求高——尖头处的曲率半径、表面粗糙度和几何对称性直接影响等离子弧的稳定性和能量分布的均匀性。部分高级等离子刀电极采用电火花线切割(EDM)加工尖头处,确保较高的尺寸精度和光洁度。焊接方面,等离子刀手柄内部的电气连接通常采用银基焊料或激光焊接将铂铱丝与导线连接,焊点质量直接影响电路的可靠性和发热情况。加工全程需要执行严格的过程检验和环境控制,防止异物污染和交叉污染。运动医学等离子手术电极铂铱组件 OEM
汕尾市栢科金属表面处理有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的电子元器件行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**汕尾市栢科金属表面处供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!