商机详情 -
铂铱 10 合金等离子电极加工工艺
等离子刀铂铱电极的制造工艺涉及贵金属加工、精密焊接和医疗级组装等多个技术领域,工艺变更的控制是制造商质量管理体系中持续合规维护的重要组成部分。等离子刀电极的主要工艺变更场景包括:原材料供应商或牌号变更(铱含量调整、供应商更换)、加工工艺变更(拉丝道次变化、热处理参数优化、焊接设备升级)、尺寸规格变更(尖头处几何形状重新设计)、灭菌方式变更(从环氧乙烷改为高温高压或伽马辐照灭菌)以及生产场地变更。变更控制流程的第一步是影响评估——评估变更对产品安全性、有效性和注册技术文件的影响范围,区分重大变更和微小变更。重大变更通常需要补充注册申报(如向NMPA提交产品变更申请)或备案(如内部工艺验证证明等效性)。变更验证需要覆盖的测试项目通常包括:设计验证(尺寸和功能)、原材料和成品性能测试、灭菌验证(若涉及灭菌方式变更)、以及生物相容性重新评估(若材料或表面处理发生改变)。工艺变更的验证批次通常不少于3批,且验证数据应覆盖变更后的稳态生产条件,而非只验证变更过渡期的中间状态。产学研合作成果,应用于铂铱电极性能优化提升。铂铱 10 合金等离子电极加工工艺
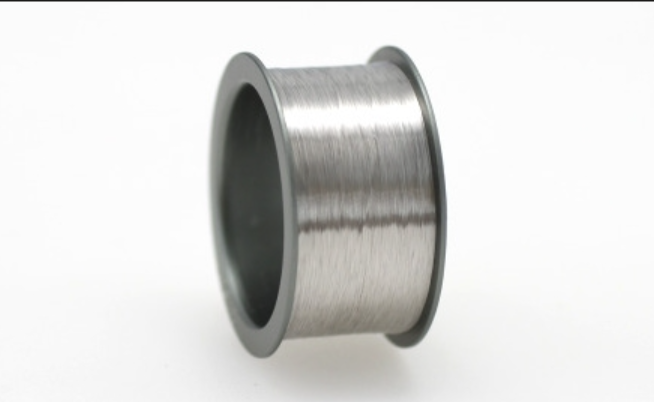
等离子刀手柄内部的电气绝缘设计是确保器械使用安全的重点工程环节,涉及材料选择、结构设计和组装工艺三个层面。从材料角度,PEEK(聚醚醚酮)是目前**主流的绝缘材料选择——它兼具高介电强度(约500 V/μm,3.5 mm厚可达UL 94 V-0等级)、耐高温(连续使用温度260°C)和耐反复灭菌(高温高压灭菌1000次以上性能稳定),同时具有优良的生物相容性和易于注塑成型的加工性能。陶瓷也是可选方案,但脆性使其在跌落冲击下容易碎裂,使用场景受限。在结构设计上,绝缘层与导体之间的配合设计需要考虑装配公差和热膨胀失配——过盈配合可以保证界面的紧密接触,但热膨胀系数差异过大时可能在温度循环中产生微间隙,影响绝缘可靠性;间隙配合则需要通过粘接或包覆固定来补偿。组装工艺中,真空浸渍(将组装好的手柄内部抽真空后填充绝缘灌封胶)能够消除内部空隙中的空气(空气的介电强度只为固体绝缘材料的约1/30),明显提升整体绝缘性能。组装完成后的绝缘性能逐件检验(而非只抽样检验)是医疗级等离子刀手柄质量控制的标准要求。高硬度铂铱合金等离子电极重量公司材料焊接实验中心,测试铂铱电极焊接性能。
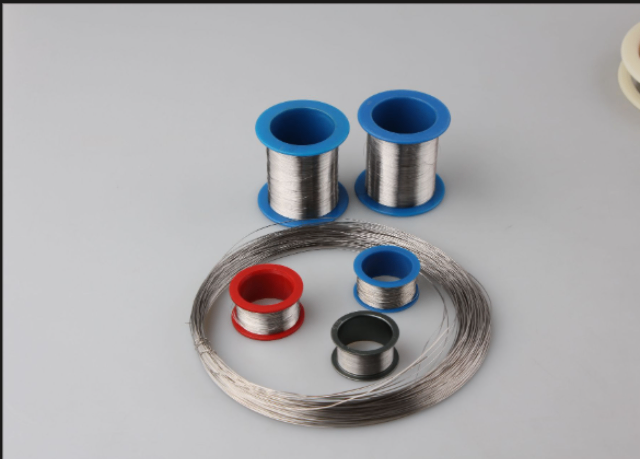
等离子刀电极放电性能的准确测试是质量控制和产品设计验证的基础,需要在模拟手术条件的实验环境中进行。放电性能测试的重点参数包括起弧电压、维持电压、等离子鞘层形态和消融效率。起弧电压测试使用稳压直流电源和高速示波器,测量从施加功率到等离子弧建立的时间(通常<1ms)和所需电压幅值,测量中电极尖头处浸没于模拟生理盐水(0.9% NaCl溶液)或0.25%透明质酸钠凝胶(模拟软组织电阻特性)中。维持电压的测试则在连续消融过程中实时记录电压波形,关注波形的平稳度和峰值。消融效率测试通常使用标准化的组织模型——牛肝或猪肌肉是**常用的模拟组织,其含水量和电阻特性接近人体软组织。消融体积的测量方法包括:组织切片后用卡尺测量消融通道直径和深度,或使用3D光学扫描仪获取消融坑洞的精确三维轮廓。等效消融体积除以消融时间即为消融速率(mm³/s),这是不同品牌电极进行性能对比的定量指标。此外,放电稳定性测试需要在连续激发条件下(模拟实际手术中的反复***开关动作)监测阻抗和电压的变异系数(CV),CV值越低说明放电特性越稳定。
等离子刀铂铱电极的采购评估需要从技术合规、质量体系、供应链和服务支持四个维度综合考量。技术合规方面:电极材料成分应与产品技术要求(技术规格书)一致,要求供应商提供原材质证书(C of C)和第三方成分验证报告;生物相容性测试报告应为**近3年内的有效版本,覆盖实际产品状态(包括表面处理和灭菌状态);电气安全测试报告(IEC 60601-1系列)应由具备CNAS/CMA资质的实验室出具,且报告中的电极规格应与实际采购规格完全一致。质量体系方面:供应商应持有ISO 13485医疗器械质量管理体系认证,且认证范围覆盖所供应的等离子刀电极产品;建议实地审核供应商的生产设施,关注拉丝设备的精度、热处理工艺的一致性、焊接工序的过程监控以及绝缘组装区的环境控制等级(建议不低于ISO 7级洁净室)。供应链方面:评估供应商的贵金属库存策略和价格波动应对机制;标准交货期(通常8至12周)和紧急补货能力(4至6周加急)是实际使用科室关注的交付指标;供应商是否提供技术培训和现场使用支持。服务支持方面:供应商是否提供批次追溯的电子化系统(扫码查询生产信息);质量投诉响应时效(行业惯例为24小时内初步响应);以及不良事件警戒系统(MAH的警戒网络接入便利性)。医用等离子电极刀铂铱电极符合医疗器材加工标准。
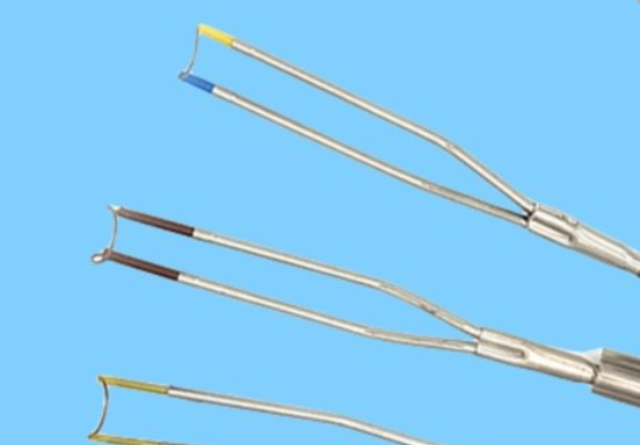
等离子消融手术中,电极尖头处的瞬时温度是决定消融效果的重点参数,也是考验材料耐热能力的试金石。尽管等离子消融被称为"低温消融"(相比激光或射频消融),电极尖头处的实际工作温度仍可达到300°C至600°C,局部峰值温度甚至可能超过700°C。在这种温度级别下,电极材料的熔点、热稳定性和高温力学性能成为限制因素。铂的熔点为1768°C,铱为2446°C,两者的合金在正常工作温度范围内(约40%熔点温度以下)处于固相稳定状态,不存在相变或晶粒粗化的风险。铂铱合金在此温度区间的高温强度(以高温屈服强度衡量)仍能保持在室温强度的60%至80%水平,保证电极在高温下不发生软化塌陷。此外,高温环境中铂铱合金的氧化倾向极低——铱在高温下形成的氧化铱(IrO₂)薄层虽然稳定性低于氧化铝等钝化膜,但其挥发性极低,不会因持续高温造成氧化层耗竭。反复热循环(从室温到工作温度再到室温)是加速老化测试中关注的重点工况,合格电极在模拟500次使用循环后,其外观、尺寸和放电特性应无明显变化。栢林电子依托铂铱合金技术,生产医用等离子电极刀铂铱电较高硬度铂铱合金等离子电极重量
医用铂铱电极采用铂铱贵金属合金进行精密制造。铂铱 10 合金等离子电极加工工艺
等离子刀电极作为与破损皮肤和黏膜接触的器械(通常归类为ISO 10993-1中的"surface device with breached surface",时限为 Limited(≤24h接触)),生物相容性评价项目应覆盖以下测试项目组合:细胞毒性(ISO 10993-5,浸提液法,L929细胞系,判定依据为细胞存活率≥70%)、致敏性(ISO 10993-10,豚鼠***化法或局部淋巴结法)、刺激性(ISO 10993-10,兔皮法或重建人表皮模型法)以及皮内反应(ISO 10993-10,兔皮内注射法)。需要特别强调的是,生物相容性测试样品必须来自完整的实际生产工艺——包括所有表面处理、镀层和灭菌处理,因为这些后处理工序可能改变材料的表面化学状态和溶出物谱。在电气放电条件下,等离子刀电极表面的化学活性可能因高温和电场作用而增强,理论上存在表面改性后生物相容性改变的可能性。对于新型材料或新工艺电极,建议进行额外的体外模拟使用老化后的生物相容性测试——将电极在模拟消融条件下进行规定次数的激发(模拟额定使用寿命)后,再进行细胞毒性测试,验证老化过程不会产生新的有害溶出物。完整测试报告应附有试验方案、原始数据和结果判定记录,经具有CNAS或CMA资质的第三方实验室出具。铂铱 10 合金等离子电极加工工艺
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!