商机详情 -
医用等离子电极刀铂铱电极采购协议模板
部分等离子刀铂铱电极在基材表面增加了功能镀层,以改善放电性能或延长使用寿命。常见的镀层方案包括薄金镀层和氮化钛(TiN)涂层。金镀层(厚度通常0.5μm至2μm)能够降低电极表面的接触电阻,提升导电效率,同时金的抗氧化性有助于维持放电界面的化学稳定性。然而,过厚的金镀层反而会因金的熔点较低(1064°C)而在高功率放电时发生局部熔融,影响电极的长期使用效果。氮化钛涂层以其较高的硬度和化学稳定性著称,镀覆于铂铱电极表面可增强耐磨性和耐腐蚀性,但TiN涂层与铂铱合金之间的附着力是关键工艺挑战——两种材料的热膨胀系数差异较大,热处理过程中可能产生界面剥离,需要通过预镀过渡层(如钛底层)加以改善。功能性镀层的另一方向是疏水/亲水表面改性——通过等离子体处理或纳米涂层技术调控电极表面的润湿性,影响等离子弧与组织之间的传热效率和消融效果。需要注意的是,任何表面涂层都需要在成品电极上重新进行生物相容性评估,确保涂层成分不引入额外的安全风险。铂铱合金打造的医用等离子电极刀铂铱电极,性能表现稳定。医用等离子电极刀铂铱电极采购协议模板
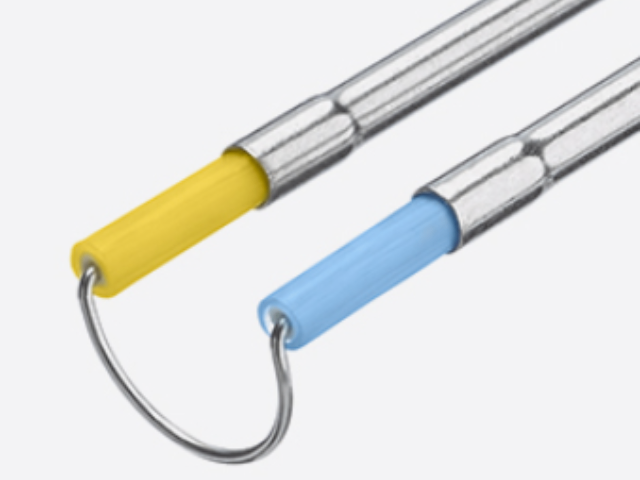
等离子刀电极微型尺寸的高精度测量需要结合多种检测手段,以获得***可靠的质量数据。光学影像测量系统(影像仪)是尖头处尺寸检测的优先选择——通过CCD摄像头获取电极尖头处的二维投影图像,结合亚像素边缘检测算法提取几何尺寸(直径、角度、半径等),测量精度可达±0.005mm以上,非接触测量避免了探针对精密尖头处的损伤。部分影像测量系统配备了同轴光源和远心光学系统以消除光学畸变的影响。扫描电子显微镜(SEM)用于获取电极尖头处的微纳尺度形貌信息——不*可测量几何尺寸,还能观察表面微观形貌(如加工痕迹、氧化膜状态、是否有微裂纹),SEM的景深远优于光学显微镜,特别适合陡峭轮廓的三维观测。激光共聚焦显微镜则兼顾了光学分辨率和无接触高度测量能力,可获取尖头处的三维表面形貌和粗糙度数据(垂直分辨率可达10nm)。对于批量生产的电极,视觉自动检测系统(AOI)能够以每小时数百件的速度对尖头处尺寸和外观进行全检,结合统计过程控制(SPC)实时监控生产线的质量稳定性,将超过公差限值的不合格品在***时间剔除。肛肠科等离子电极铂铱合金加工医用等离子电极刀铂铱电极符合医疗器材加工标准。
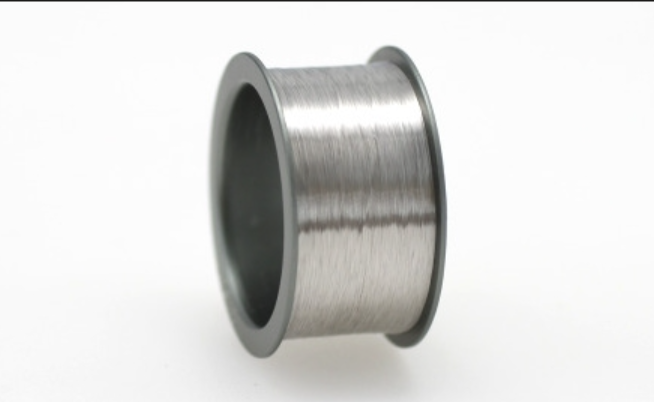
皮肤科的等离子刀主要用于皮肤病变切除、血管瘤治辽、疤痕修复和除皱紧肤等美容项目。等离子皮肤治辽的工作原理与手术消融略有不同——点阵等离子(Fractional Plasma)技术通过在皮肤表面产生微等离子点阵,每个微点的能量作用于皮肤形成微小热损伤区,刺激皮肤重建和胶原再生,在去疤、缩小毛孔和皮肤紧致方面取得了一定临床效果。在皮肤病变治辽中,等离子刀可用于去除良性皮肤瘤(脂溢性角化、汗管瘤)、色素痣的外科处理(替代手术刀进行精细切割),以及尖锐湿疣等病毒疣的电灼治辽。铂铱电极在皮肤领域的刀头形式以点状或短棒状为主,消融深度通过作用时间精确控制——约0.1mm至0.5mm的消融深度可精确至表皮和浅真皮层,不伤及深层组织,这对于面部等美容敏感区域尤为重要。皮肤科等离子治辽通常采用一次性使用电极,严格的无菌操作和交叉防控是不可忽视的安全要素。部分手持式等离子皮肤治疗仪采用集成式一次性耗材设计,电极与手柄一体化更换,进一步简化了操作流程。
等离子刀电极作为与破损皮肤和黏膜接触的器械(通常归类为ISO 10993-1中的"surface device with breached surface",时限为 Limited(≤24h接触)),生物相容性评价项目应覆盖以下测试项目组合:细胞毒性(ISO 10993-5,浸提液法,L929细胞系,判定依据为细胞存活率≥70%)、致敏性(ISO 10993-10,豚鼠***化法或局部淋巴结法)、刺激性(ISO 10993-10,兔皮法或重建人表皮模型法)以及皮内反应(ISO 10993-10,兔皮内注射法)。需要特别强调的是,生物相容性测试样品必须来自完整的实际生产工艺——包括所有表面处理、镀层和灭菌处理,因为这些后处理工序可能改变材料的表面化学状态和溶出物谱。在电气放电条件下,等离子刀电极表面的化学活性可能因高温和电场作用而增强,理论上存在表面改性后生物相容性改变的可能性。对于新型材料或新工艺电极,建议进行额外的体外模拟使用老化后的生物相容性测试——将电极在模拟消融条件下进行规定次数的激发(模拟额定使用寿命)后,再进行细胞毒性测试,验证老化过程不会产生新的有害溶出物。完整测试报告应附有试验方案、原始数据和结果判定记录,经具有CNAS或CMA资质的第三方实验室出具。实验室 10 余名科研人员,检测铂铱电极性能指标。
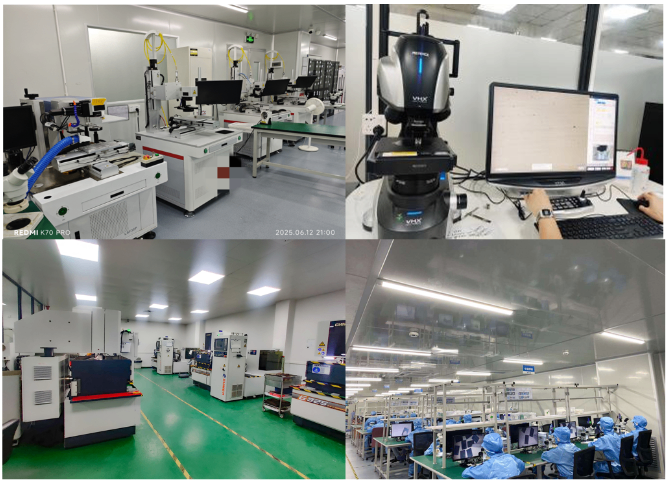
一次性等离子刀电极因无法在临床使用后重新校准或修复,对生产阶段的尺寸一致性管控要求较高。尖头处尺寸的精密管控是重点的质量关注点——以0.5mm直径±0.05mm公差的电极为例,其相对公差只有10%,在铂铱合金的微型拉丝工艺中属于高精度要求。尺寸测量通常在加工过程中的多个工序节点进行:拉丝后(控制丝材直径)、绕环/尖头处成型后(控制尖头处轮廓)、成品检验(光学投影仪或影像测量仪逐件检验)。批次一致性的评价指标是过程能力指数Cpk,医疗级精密电极通常要求Cpk≥1.67(对应±4σ范围)。光学非接触测量(光学投影仪、CCD影像测量系统)是尖头处尺寸检验的首先选择的方法,避免了接触式探针造成的尖头处微变形和测量力干扰。除了几何尺寸,刀尖角度(锥度半角)的控制同样关键——角度过大(如超过30°)会使消融通道过宽、创缘粗糙,角度过小(如小于10°)则消融阻力增大、尖头处容易折断。对于弧形或叉状等复杂形状电极,各尖头处的相对位置尺寸(如叉尖间距、弧形半径)也是需要纳入测量和公差控制的参数。材料专业团队把控,铂铱电极原料与工艺双把关。医用等离子电极刀铂铱电极采购协议模板
科技创新示范基地资质,助力铂铱电极技术升级。医用等离子电极刀铂铱电极采购协议模板
铂铱合金的精密加工涉及熔炼、拉丝、焊接和表面精加工等多个工序,每个环节的工艺控制都影响电极的性能和安全性。医用级铂铱合金的熔炼通常采用真空感应熔炼(VIM)工艺,在高真空和惰性气氛保护下进行,避免氧化夹杂和气体杂质(O、H、N)的引入——气体杂质含量过高会降低合金的延展性和耐疲劳性能。拉丝工序将锭坯逐步冷拉至电极所需的细丝直径(常见0.3mm至0.8mm),中间穿插退火处理以消除加工硬化、拉丝润滑剂残留也需要通过严格的清洗工艺去除。电极尖头处(放电工作区域)的加工精度要求高——尖头处的曲率半径、表面粗糙度和几何对称性直接影响等离子弧的稳定性和能量分布的均匀性。部分高级等离子刀电极采用电火花线切割(EDM)加工尖头处,确保较高的尺寸精度和光洁度。焊接方面,等离子刀手柄内部的电气连接通常采用银基焊料或激光焊接将铂铱丝与导线连接,焊点质量直接影响电路的可靠性和发热情况。加工全程需要执行严格的过程检验和环境控制,防止异物污染和交叉污染。医用等离子电极刀铂铱电极采购协议模板
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!