商机详情 -
腹腔镜手术等离子电极铂铱材料说明书
铂铱合金的精密加工涉及熔炼、拉丝、焊接和表面精加工等多个工序,每个环节的工艺控制都影响电极的性能和安全性。医用级铂铱合金的熔炼通常采用真空感应熔炼(VIM)工艺,在高真空和惰性气氛保护下进行,避免氧化夹杂和气体杂质(O、H、N)的引入——气体杂质含量过高会降低合金的延展性和耐疲劳性能。拉丝工序将锭坯逐步冷拉至电极所需的细丝直径(常见0.3mm至0.8mm),中间穿插退火处理以消除加工硬化、拉丝润滑剂残留也需要通过严格的清洗工艺去除。电极尖头处(放电工作区域)的加工精度要求高——尖头处的曲率半径、表面粗糙度和几何对称性直接影响等离子弧的稳定性和能量分布的均匀性。部分高级等离子刀电极采用电火花线切割(EDM)加工尖头处,确保较高的尺寸精度和光洁度。焊接方面,等离子刀手柄内部的电气连接通常采用银基焊料或激光焊接将铂铱丝与导线连接,焊点质量直接影响电路的可靠性和发热情况。加工全程需要执行严格的过程检验和环境控制,防止异物污染和交叉污染。医用等离子电极刀铂铱电极适配手术设备配套使用。腹腔镜手术等离子电极铂铱材料说明书
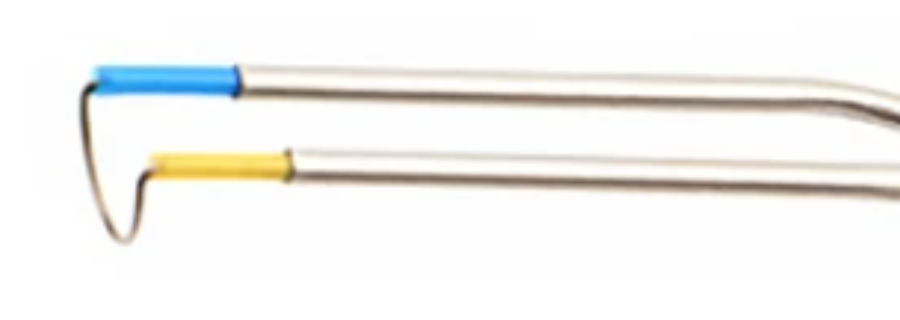
等离子刀铂铱电极的制造工艺涉及贵金属加工、精密焊接和医疗级组装等多个技术领域,工艺变更的控制是制造商质量管理体系中持续合规维护的重要组成部分。等离子刀电极的主要工艺变更场景包括:原材料供应商或牌号变更(铱含量调整、供应商更换)、加工工艺变更(拉丝道次变化、热处理参数优化、焊接设备升级)、尺寸规格变更(尖头处几何形状重新设计)、灭菌方式变更(从环氧乙烷改为高温高压或伽马辐照灭菌)以及生产场地变更。变更控制流程的第一步是影响评估——评估变更对产品安全性、有效性和注册技术文件的影响范围,区分重大变更和微小变更。重大变更通常需要补充注册申报(如向NMPA提交产品变更申请)或备案(如内部工艺验证证明等效性)。变更验证需要覆盖的测试项目通常包括:设计验证(尺寸和功能)、原材料和成品性能测试、灭菌验证(若涉及灭菌方式变更)、以及生物相容性重新评估(若材料或表面处理发生改变)。工艺变更的验证批次通常不少于3批,且验证数据应覆盖变更后的稳态生产条件,而非只验证变更过渡期的中间状态。等离子手术系统铂铱电极组件保质期公司 5 名材料专业人士,主导铂铱电极的研发设计工作。
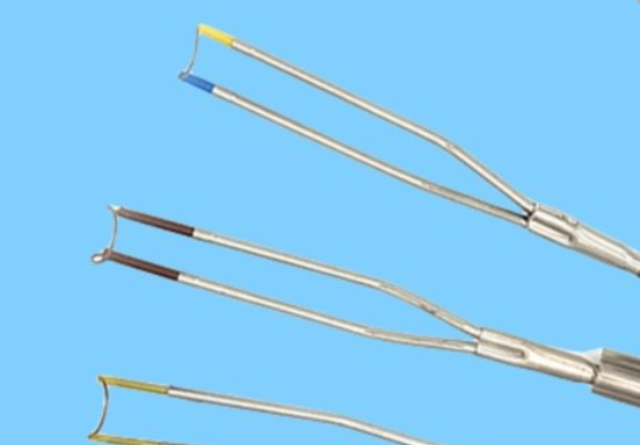
铂铱合金显尖材料的化学成分验证是确保产品安全性和性能一致性的关键环节。发射光谱分析(OES)是医疗级铂铱合金来料检验的主流方法,能够在5分钟内完成样品中铂、铱及主要杂质元素的定量分析,检出限对关键杂质(Fe、Ni、Cu、Al等)可达10 ppm级别。对于更高灵敏度的杂质痕量分析需求,质谱法(ICP-MS)可将检出限推至ppb级。X射线荧光光谱(XRF)是一种无损快速筛查手段,可直接对成品电极进行成分初筛,无需取样破坏,但精度(通常±0.5%***含量)低于OES,通常用于来料确认而非**终判定。贵金属合金的样品制备(取样方法)需要特别规范——从锭坯或丝材上取样时应避免氧化层和表面污染的干扰,标准做法是在样品中部切开新鲜断面进行测试。焊接区域(铂铱丝与导线的连接处)的成分分析通常使用能谱仪(EDS)配合SEM进行,虽然EDS的定量精度较低(通常±2%),但足以识别是否存在异种材料污染或焊料渗透。在注册申报和技术文件维护过程中,批次的实际测试数据(而非只供应商证书)应归档保存,构成产品质量追溯数据链的重要一环。
等离子刀铂铱电极的表面处理技术对消融性能和长期稳定性有不可忽视的影响,常见的处理方案包括电解抛光和功能镀层。电解抛光在精密医疗器械领域应用***,其原理是金属表面在电解液中作为阳极时,微观凸起处的电流密度高于凹处,凸起优先溶解,从而实现表面整平。电解抛光后铂铱电极的表面粗糙度Ra可从原始机械加工的0.2μm降至0.02μm至0.05μm,表面光洁度的大幅提升带来两方面好处:粗糙度降低减少了消融过程中组织残渣的粘附,改善了消融通道的清洁度和可视性;表面钝化膜的均匀性提升使放电界面的电学均匀性改善,有利于维持稳定的等离子弧。功能镀层方面,超疏水涂层(如氟碳聚合物涂层)是近年来受到关注的方向——疏水表面使组织液与电极尖头处形成更均匀的接触界面,有助于建立稳定的等离子鞘层,减少因接触不均匀导致的放电抖动。功能涂层的耐久性是一大挑战——反复使用中的等离子放电高温和高能粒子轰击会对有机涂层造成老化降解,需要在涂层开发时通过加速老化测试验证涂层在额定使用寿命内的功能保持率。公司具备金属冶炼能力,保障铂铱电极原料品质与供应。
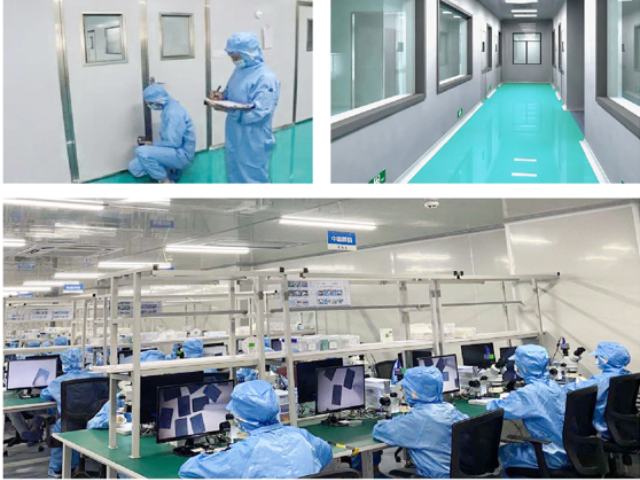
随着微创手术向更小切口和更窄工作通道的方向发展,内镜等离子刀电极的微型化成为重要的技术方向。传统硬性内镜的工作通道直径约2.8mm至4mm,可容纳的外径为2mm至3.5mm的等离子刀电极。但超细内镜(如神经内镜、脑室镜)的工作通道只有1mm至1.5mm,对应的等离子刀电极外径需压缩至0.8mm至1.2mm,引发了从设计到工艺的系统性挑战。首先,轴身变细后铂铱丝芯的直径也随之减小,电气阻抗上升——这需要通过优化导线接头的低阻抗连接设计来补偿。其次,轴身内通常集成了生理盐水灌注通道(用于维持消融区域的组织湿度和带走热量),超细规格下的通道截面积严重受限,流速下降影响冷却效率,需要采用更高效的冷却结构(如微型雾化冷却或改进的水流动力学通道设计)。再次,超细尖头处的机械强度是脆弱环节——手术过程中一旦尖头处意外触碰硬质组织(如骨刺、金属植入物)极易折断,需要在设计中引入应力集中规避和过度弯曲保护机制。微型化的极限受限于现有材料体系和工艺能力,但技术进步正在持续拓展这一边界。20 人机加团队,负责铂铱电极的精密机加工序。高熔点铂铱合金等离子电极
专精特新企业打造,铂铱电极技术获行业认可。腹腔镜手术等离子电极铂铱材料说明书
激光焊接是连接等离子刀手柄内部铂铱丝电极与导线的关键工艺,其接头质量直接关系到电气连接的可靠性和手柄的整体安全等级。激光焊接的优势在于:热输入高度集中、热影响区极窄、焊接变形小、且无需额外的焊接填充材料。对于铂铱合金与铜导线的异种金属焊接,激光焊接需要在工艺参数上进行精确优化——主要挑战在于两种金属的熔点、热导率和激光吸收率差异较大。铂(吸收率约20%,Nd:YAG激光1064nm波长)的热导率较高(71 W/m·K),而铜的吸收率极低(<5%)但热导率较高(400 W/m·K),铜侧的热量快速扩散导致焊缝区域的温度梯度极大,容易产生未熔合缺陷。优化的工艺策略包括:预热铜导线以缩小温度梯度;采用双脉冲激光序列(***脉冲预热铜,第二脉冲与铂侧同时熔化);在接头界面增加银基微熔覆层以改善润湿性。焊后检验通常包括:金相切片(观察焊缝熔合形态,确认无裂纹和大型气孔)、剪切力测试(接头抗剪切强度应≥50 N)和微焦点X射线无损检测(识别内部缺陷)。腹腔镜手术等离子电极铂铱材料说明书
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!